
Contacter Zhenling Company

Les services d’anodisation transforment la surface de l’aluminium en un revêtement d’oxyde contrôlé. Il faut ensuite déterminer la fonction attendue de ce revêtement : résister à la corrosion, conserver sa couleur, résister à l’usure ou servir de support à d’autres opérations de finition. Selon les exigences, le revêtement peut donner lieu à différentes finitions.
Par CYH · Mis à jour en octobre 2026 · Guide technique fondé sur des normes publiées, des recommandations d’associations et des travaux de recherche
L’anodisation forme une couche d’oxyde à partir de l’aluminium. Le type II convient généralement aux usages décoratifs et protecteurs ; le type III vise les applications soumises à une forte usure. L’alliage, la préparation, la coloration et le colmatage déterminent si la pièce finie répond à l’usage prévu.
- Définissez la propriété recherchée avant de choisir une désignation de procédé.
- Distinguez l’approbation initiale de la couleur des preuves de sa tenue en extérieur.
- Précisez la norme et son système de classes ; le seul terme « classe » est ambigu.
- Pour comparer les devis, vérifiez qu’ils portent sur les mêmes préparations, masquages, contrôles et critères d’acceptation.
| Notion | Ce qu’elle indique | Éléments à consigner |
|---|---|---|
| Type de procédé | Le procédé d’anodisation | Spécification, édition et type |
| Classes militaires 1 et 2 | Non teinté / teinté | Exigence de couleur et échantillon approuvé |
| Classes architecturales I et II | Une classification architecturale différente | Norme architecturale et exigence relative au revêtement |
Effets de l’anodisation sur l’aluminium
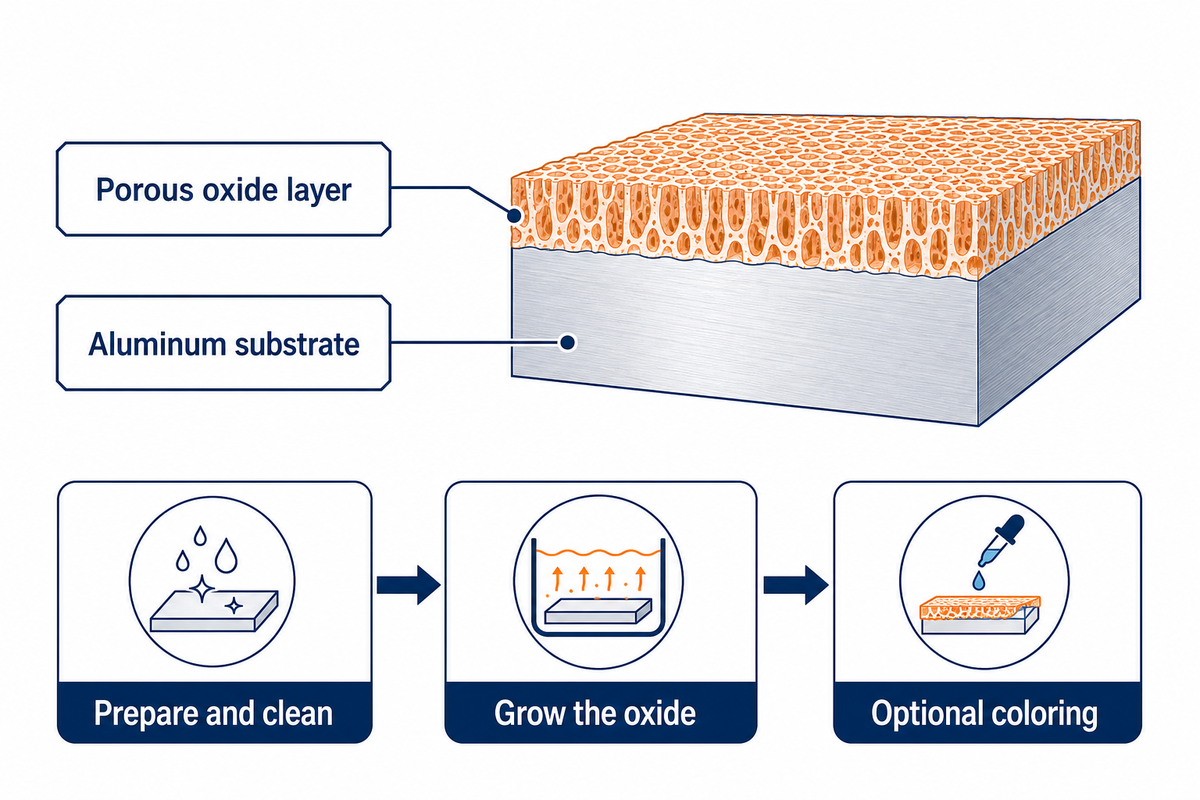
L’anodisation de l’aluminium repose sur un procédé électrolytique qui produit un revêtement utile à partir de l’oxyde naturellement présent à la surface du métal. La couche se forme à partir du substrat, au lieu d’être appliquée comme une peinture au pistolet. Sa structure poreuse permet des traitements ultérieurs et peut aussi contribuer aux propriétés finales de la finition.
Qu’est-ce que l’anodisation de l’aluminium ?
L’anodisation de l’aluminium est un procédé électrochimique contrôlé qui transforme la surface du métal en oxyde d’aluminium. La pièce devient l’anode dans une solution électrolytique. Avant l’anodisation, la pièce est préparée et nettoyée. La couche peut aussi être colorée selon la finition souhaitée. L’anodisation modifie le comportement de la surface sans transformer l’aluminium sous-jacent en un autre alliage de structure.
La présentation du procédé par l’Aluminum Anodizers Council explique pourquoi l’anodisation sulfurique est largement utilisée à des fins décoratives et protectrices. Les pores peuvent recevoir des colorants, tandis que la coloration électrolytique repose sur un autre mécanisme. Dans le langage courant des achats, une anodisation incolore signifie qu’aucun colorant n’a été ajouté ; cela ne garantit pas que tous les alliages d’aluminium auront le même aspect.
La préparation de l’aluminium laisse des marques visibles sur la finition. Le grain, les traces d’usinage et les soudures peuvent rester apparents sur la pièce finie. Des pièces polies et décapées peuvent porter la même désignation de couleur sans présenter le même reflet. Déterminez si vous souhaitez une surface brillante, satinée ou mate avant de considérer votre nuancier comme le résultat esthétique final.
Pour un boîtier apparent, approuvez ensemble la couleur et la texture. Pour une équerre cachée, privilégiez la protection et la fonction lors du montage. Si vous n’avez pas encore choisi le substrat, consultez notre guide de sélection des matériaux pour l’usinage CNC ; un revêtement ne peut pas compenser un matériau de base inadapté.
Types d’anodisation et compromis associés
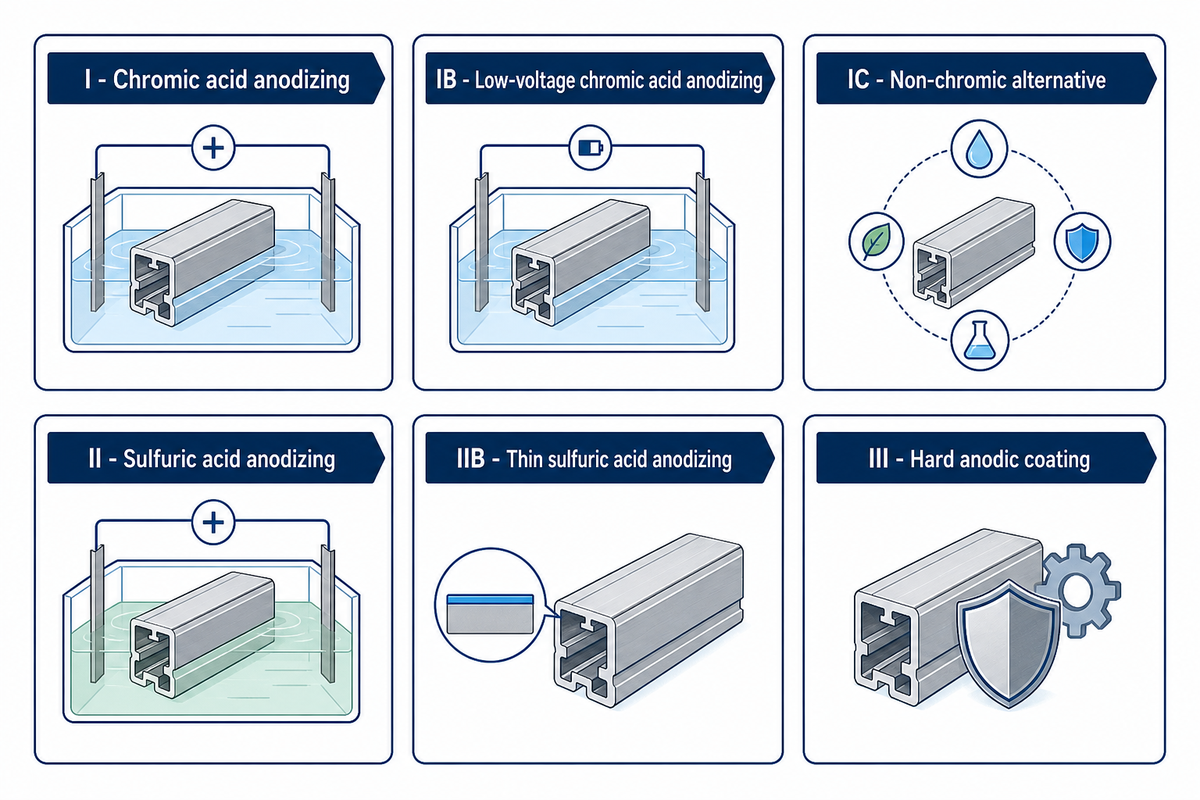
L’anodisation de type II convient aux pièces en aluminium colorées ; l’anodisation dure est à envisager lorsque la résistance à l’usure est déterminante. Aucun de ces termes ne constitue à lui seul une spécification complète. Il faut préciser d’autres propriétés, comme le type d’alliage, la couleur et le colmatage.
La fiche DLA active pour MIL-PRF-8625 correspond à la révision F, amendement 2, datée du 23 novembre 2020. Une date de révision ou un nouveau numéro de projet ne signifie pas à lui seul qu’une spécification a été remplacée. Elle comprend six types, dont plusieurs options autres que les types II et III courants.
| Type | Description du procédé | Point à prendre en compte pour le choix |
|---|---|---|
| I | Anodisation à l’acide chromique | Suivre le procédé spécifié |
| IB | Anodisation à l’acide chromique basse tension | Les deux procédés ne sont pas interchangeables au seul motif qu’ils utilisent de l’acide chromique |
| IC | Solution de remplacement sans chrome | Vérifier les exigences d’homologation |
| II | Anodisation à l’acide sulfurique | Procédé courant à des fins décoratives et protectrices |
| IIB | Anodisation sulfurique mince | Procédé de remplacement soumis à des conditions de spécification |
| III | Revêtement anodique dur | Définir les priorités en matière d’usure, de corrosion et de colmatage |
Dans cette spécification militaire, la classe 1 désigne un revêtement non teinté et la classe 2, un revêtement teinté. Les classes architecturales I et II ont une autre signification. Le guide de spécification de l’AAC définit la classe architecturale I comme une épaisseur d’au moins 0.7 mil et la classe II comme une épaisseur de 0,4–0,7 mil. Cela correspond à environ 17,8 µm ou plus et à 10,2–17,8 µm. Ne reportez pas une classe architecturale dans une spécification militaire sans préciser le document de référence.
La spécification militaire publiée, sections 3.7.2.1 et 3.8.2, fixe par défaut l’épaisseur nominale du type III à 0.002 inch, soit 50,8 µm, sauf indication contraire. Elle distingue également les applications non colmatées soumises à une usure maximale des applications extérieures colmatées contre la corrosion, pour lesquelles une résistance à l’abrasion réduite est admise. Un colmatage plus poussé n’est donc pas toujours une amélioration.
Commencez par la fonction, puis précisez le plan. Pour un composant décrit comme « anodisé dur noir », indiquez le type, la classe, le colmatage et les critères d’acceptation applicables. Les exigences d’ajustement et de résistance à l’usure doivent figurer dans la spécification du service d’anodisation dure ; elles ne peuvent pas être déduites d’une surface foncée.
Importance de l’alliage et de la préparation de surface
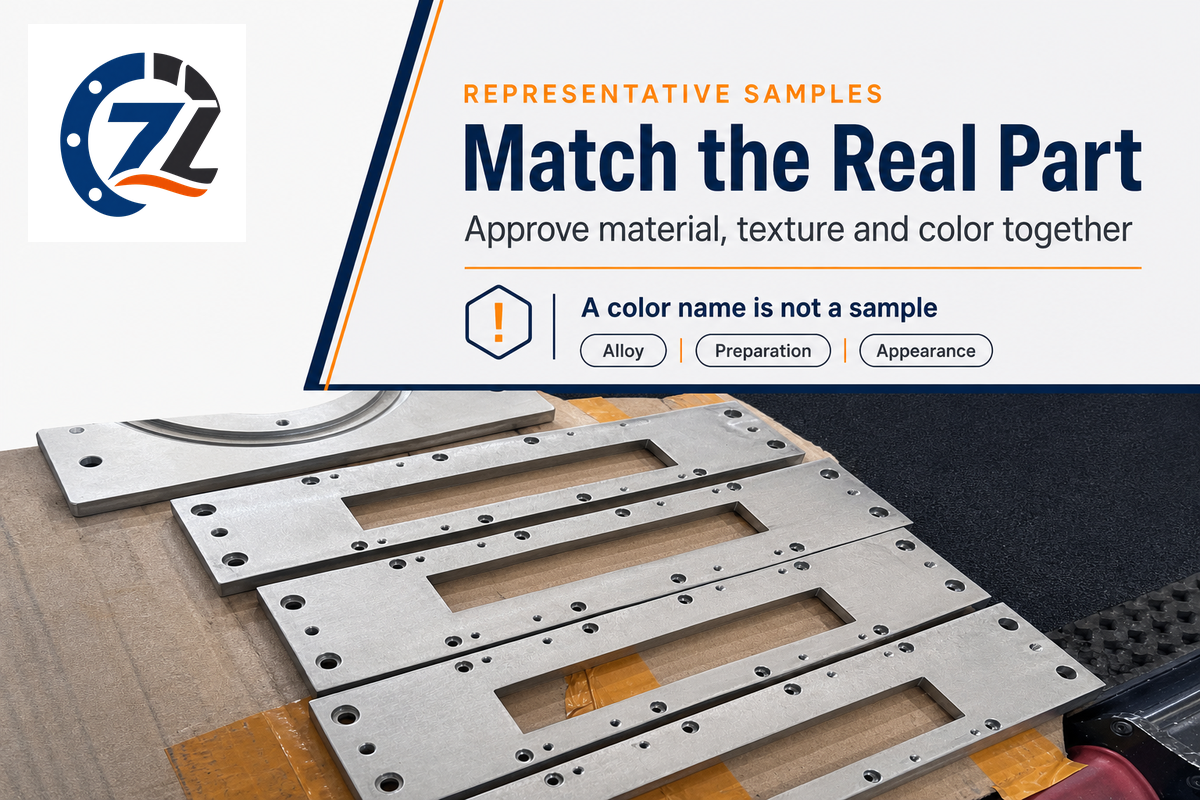
Les différences d’alliage et de préparation donnent des aspects différents à l’aluminium anodisé, même lorsque la couleur nominale est identique. Les échantillons d’aluminium anodisé provenant d’alliages ou de formes de produits différents ne représentent pas nécessairement le résultat final. Veillez à ce que les échantillons correspondent à la pièce qui sera fournie.
L’aluminium 5052 convient-il à l’anodisation ?
L’Aluminum Anodizers Council indique que le 5052 peut prendre une teinte jaunâtre lorsque les revêtements sont plus épais. Un échantillon de finition incolore réalisé dans un autre alliage n’est donc pas une bonne référence de couleur. Avant d’approuver un assemblage destiné à rester apparent, évaluez une pièce représentative en 5052, préparée et finie selon le procédé envisagé.
Les recommandations de l’AAC sur les alliages et la préparation distinguent également le 6061 du 6063 et expliquent comment le décapage produit une surface mate. Les instructions de finition peuvent être identiques, mais les matériaux sont différents. Par exemple, examinez ensemble l’usinage de l’aluminium, l’emplacement des soudures et leur aspect avant d’envoyer les pièces en finition.
Prenons l’exemple d’un boîtier d’instrument composé d’un capot en tôle 5052 et d’un cadre usiné en 6061. Le concepteur demande une finition incolore pour les deux pièces, car elles seront côte à côte. L’approbation d’une petite éprouvette en 6061 ne permet pas de valider le capot en tôle. Un meilleur jeu d’échantillons comprend les deux matériaux réels, le sens de grain prévu et la même préparation que celle de la production. Le client détermine ensuite quel écart d’aspect est acceptable en examinant les pièces assemblées dans les conditions d’éclairage convenues. Si l’écart est inacceptable, l’équipe choisit une autre solution (matériau, texture ou revêtement opaque, par exemple) avant de lancer le lot. Répéter « incolore » sur le bon de commande ne règle pas la question de l’aspect.
Il faut également envisager de prélever des échantillons sur les assemblages soudés. Le métal d’apport et les zones affectées thermiquement peuvent réagir différemment, tandis que le polissage ou le grenaillage modifie la texture soumise au procédé de revêtement. Comparez le polissage et le grenaillage aux billes, puis approuvez la surface anodisée obtenue. L’approbation de la texture du métal nu entre dans la décision, mais ne suffit pas à elle seule.
Dans le cas de structures porteuses, le choix de l’alliage peut influer sur la durée de vie en fatigue. Une étude publiée en 2005 par Rateick et ses collègues a relevé des durées de vie en fatigue différentes après anodisation pour des matériaux aluminium-cuivre de grandes et de petites sections. Le résumé public justifie de vérifier la pertinence de la forme du produit ; il ne justifie pas de reprendre des données de fatigue pour un matériau différent.
Couleur, colmatage et tenue en extérieur
L’approbation de la couleur définit l’aspect initial, mais il faut évaluer son évolution au fil du temps en service pour démontrer la tenue en extérieur. De nombreux facteurs entrent en jeu, du choix des colorants à la formation des oxydes, en passant par le colmatage et les conditions d’exposition. Un fournisseur peut proposer un large choix de couleurs sans que leur résistance à la lumière soit équivalente.
En 2016, Larry Chesterfield a abordé la tenue du colorant noir à la lumière dans une réponse technique et évoqué le rôle du colmatage. Cette distinction est importante : l’indice d’un colorant décrit un système d’essai et ne garantit pas un nombre d’années de tenue en extérieur pour chaque composant.
« La qualité du colmatage est essentielle pour maximiser la résistance aux conditions d’utilisation. »
Un échec à l’essai de colmatage justifie également d’examiner les étapes en amont. Dans leur étude de 2019, George N. Oh et Nathan Sheffield ont évoqué le rôle des conditions d’anodisation dans le résultat final et expliqué que des ajustements apportés dans la dernière cuve pouvaient passer à côté de la cause. Il est plus utile de demander des preuves concernant le système de revêtement final que de recevoir une liste de produits chimiques.
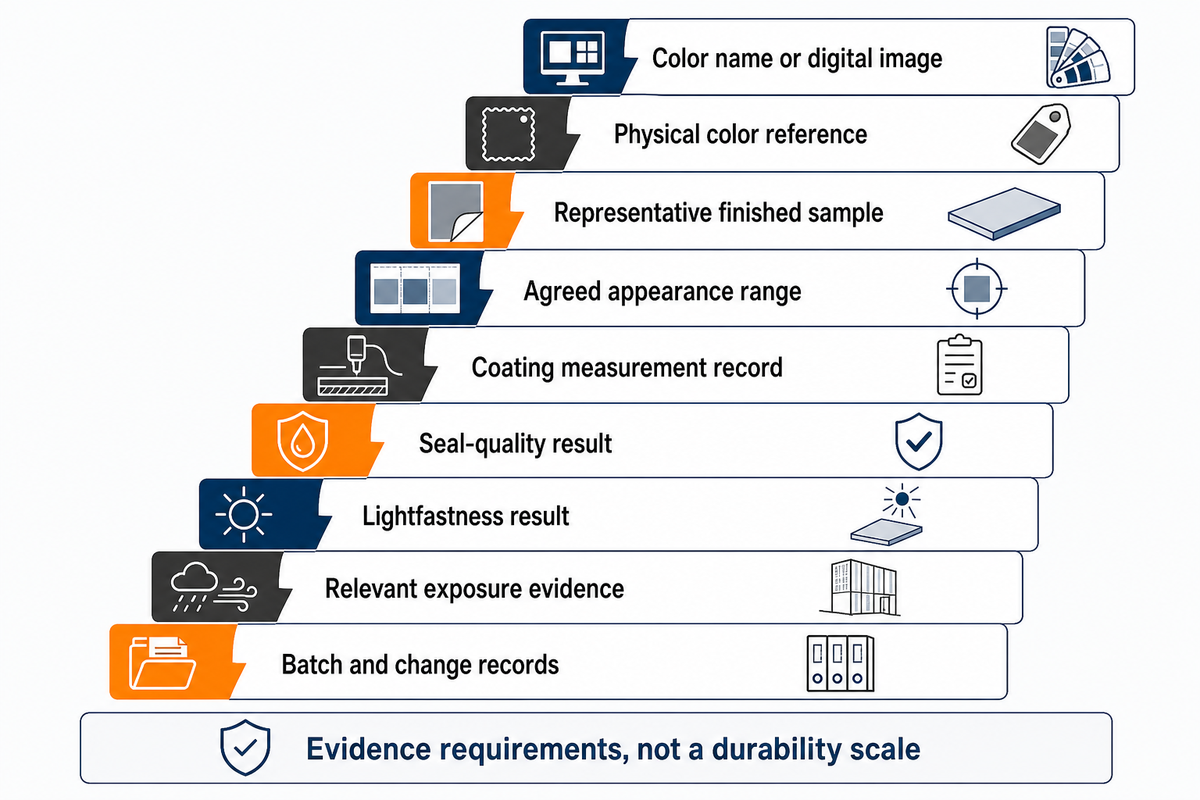
Échelle des preuves, de la couleur à la durée de vie en service
Ce tableau propose une méthode pour évaluer ce que chaque document permet réellement d’établir. Chaque ligne correspond à un besoin de preuve différent et ne représente pas un niveau relatif de durabilité. Les achats sont chargés de demander les preuves ; les équipes qualité et conception définissent les conditions et les limites d’acceptabilité.
| Preuve | Question à laquelle elle répond | Éléments restant à établir |
|---|---|---|
| Nom de couleur ou image numérique | Quelle famille d’aspect est recherchée ? | Aspect réel sous un éclairage convenu |
| Référence de couleur physique | Quelle nuance initiale est acceptable ? | Alliage et texture de production |
| Échantillon fini représentatif | Quel est l’aspect du matériau réel ? | Variation de production acceptable |
| Plage d’aspect convenue | Quelles variations sont acceptables ? | Méthode de contrôle et conditions d’observation |
| Relevé de mesure du revêtement | L’exigence spécifiée pour le revêtement a-t-elle été satisfaite ? | Performance du colmatage et tenue à l’exposition |
| Résultat de l’essai de qualité du colmatage | Le colmatage satisfait-il à l’essai spécifié ? | Tenue de la couleur dans les conditions d’exposition prévues |
| Résultat de l’essai de résistance à la lumière | Comment la finition testée a-t-elle réagi à la lumière ? | Pertinence par rapport à l’environnement réel |
| Preuves relatives aux conditions d’exposition pertinentes | Comment la finition s’est-elle comportée dans ces conditions ? | Hypothèses de maintenance et de durée de vie en service |
| Dossiers de lots et de modifications | Peut-on relier les livraisons ultérieures au procédé approuvé ? | Nouvelle approbation après une modification pertinente |
Imaginez une équipe achats qui choisit une garniture anodisée noire pour un capteur extérieur. Les échantillons sont présentés sur la table de réunion. L’un est accompagné d’un code couleur. L’autre précise l’alliage de production et le système de finition, et comprend un essai d’exposition à la lumière. Ce second échantillon étaye son dossier, mais l’équipe doit vérifier que les conditions d’essai correspondent à l’environnement auquel le capteur sera exposé (emplacement de montage, météo, etc.) avant de prendre une décision. Elle convient d’une plage d’aspect et demande un échantillon de production avant l’approbation finale. Le fournisseur ne peut pas remplacer l’alliage ou le colorant sans que l’équipe réexamine le dossier. L’équipe s’appuie sur des preuves plutôt que sur une promesse non étayée de finition permanente.
Limites, dommages et entretien des pièces anodisées
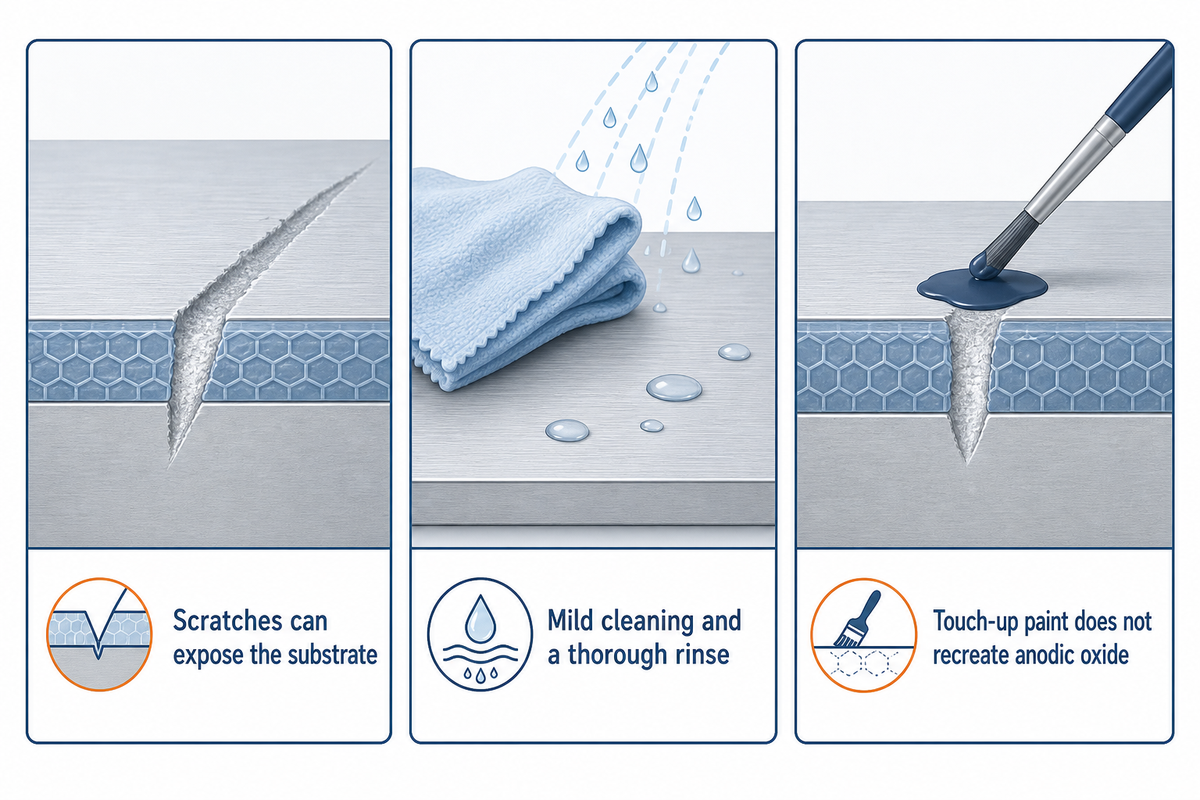
Une surface anodisée protège facilement une pièce contre certains types de dommages. La couche anodisée peut néanmoins être rayée, attaquée ou retirée d’une autre manière, exposant ainsi le substrat. Enfin, l’anodisation ne renforce pas toujours la pièce et ne prouve pas ses performances structurelles. Le contrôle et le nettoyage doivent tenir compte de l’environnement réel, ainsi que des fonctions mécaniques et électriques des pièces.
Dans leur étude de 2023 sur l’AA7075-T6, Su et ses collègues ont examiné une couche anodisée dure de 30 µm lors d’essais de fatigue en flexion rotative à 33,3 Hz. Dans ces conditions d’essai, les éprouvettes anodisées ont présenté des performances en fatigue inférieures à celles de la référence non traitée. L’étude a également examiné le grenaillage de précontrainte. Ses résultats concernent ces éprouvettes, ces traitements et ces conditions d’essai ; ils n’établissent pas une baisse universelle de la résistance à la fatigue pour toutes les pièces en aluminium anodisé.
Pour les composants aéronautiques et automobiles soumis à la fatigue, le choix de l’alliage, la forme du produit, la géométrie et le procédé sont déterminants. Il est inacceptable de considérer un échantillon décoratif comme une qualification structurelle. Le plan doit définir les exigences critiques relatives au procédé.
Pour l’entretien courant, suivez les recommandations du fournisseur de finition : un nettoyage doux avec un chiffon souple, suivi d’un rinçage abondant, constitue un point de départ raisonnable pour de nombreuses surfaces anodisées. Évitez de gratter la surface et d’utiliser des acides ou des bases agressifs. Avant un usage généralisé, vérifiez la compatibilité du produit nettoyant sur une petite zone peu visible. Les exigences de nettoyage industriel doivent être évaluées au cas par cas. La mention « facile à nettoyer » ne prouve pas la résistance aux produits chimiques.
Une peinture de retouche peut masquer une rayure, mais elle ne recrée pas l’oxyde anodique d’origine et n’établit pas une résistance équivalente à la corrosion. Le décapage suivi d’une nouvelle anodisation constitue une autre option de traitement, qui peut modifier les dimensions et l’aspect. Avant d’autoriser une reprise, obtenez une décision concernant les pièces de précision endommagées. Contrôlez les pièces à l’état fini.
Anodisation, revêtement en poudre et couches de conversion
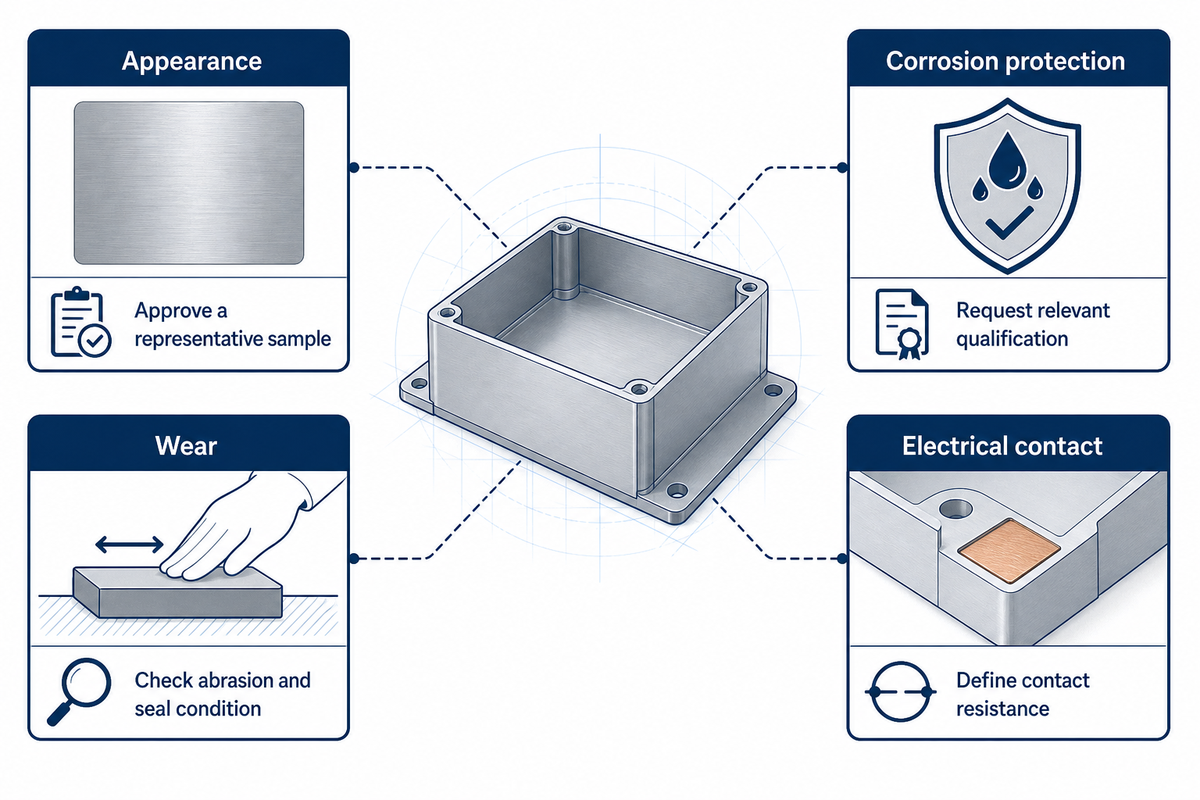
Choisissez entre l’anodisation, le revêtement en poudre et les couches de conversion en fonction de l’aspect, de la protection contre la corrosion, de l’usure et du contact électrique. Chaque procédé répond à un compromis différent entre ces facteurs. Ainsi, un revêtement idéal pour un capot apparent peut être totalement inadapté à une interface de mise à la terre, et un même assemblage peut nécessiter plusieurs traitements.
Grille de choix des finitions selon 4 propriétés
Cette grille propose une méthode qualitative pour choisir parmi les différentes options. Elle traduit les quatre propriétés en questions à examiner pour la conception, les achats et le contrôle. Lorsque les exigences sont incompatibles, spécifiez des traitements différents selon les surfaces ou demandez au sous-traitant de proposer une combinaison qualifiée, au lieu de supposer qu’un seul traitement répondra à toutes les exigences.
| Exigence concernant la pièce | Propriété déterminante | Procédé à envisager | Preuve à demander |
|---|---|---|---|
| Boîtier métallique apparent | Aspect | Anodisation décorative | Échantillon correspondant à l’alliage réel, à la texture et à la couleur |
| Capot opaque avec logo | Aspect | Revêtement en poudre | Couleur, brillant et système de revêtement approuvés |
| Garniture architecturale extérieure | Corrosion et aspect | Anodisation architecturale ou système de peinture qualifié | Spécification architecturale applicable et preuves d’exposition |
| Surface soumise à des frottements répétés | Usure | Anodisation dure | Essai d’abrasion pertinent et état de colmatage |
| Contact de mise à la terre électrique | Contact électrique | Couche de conversion spécifiée ou zone de contact contrôlée | Exigence et essai de résistance de contact |
| Équerre exposée à la corrosion | Corrosion | Anodisation colmatée ou autre système de protection qualifié | Qualification pertinente contre la corrosion |
| Composant collé ou peint | Protection et adhérence | Prétraitement spécifié | Compatibilité avec l’ensemble du système de revêtement ou de collage |
| Assemblage apparent composé de plusieurs alliages | Aspect | Échantillons anodisés représentatifs ou revêtement opaque | Approbation de l’aspect de l’assemblage complet |
| Boîtier électrique isolant | Isolation électrique | Système de revêtement isolant qualifié | Essai diélectrique requis, géométrie et défauts compris |
Dans le guide d’application de l’AAC sur l’anodisation dure, les essais d’abrasion, de corrosion et de claquage électrique sont considérés séparément. La dureté ne permet pas de déduire la résistance à l’usure. Un revêtement de grande qualité pour une propriété peut ne pas répondre aux exigences d’une autre.
La section 3.7.2.3.2 de MIL-DTL-5002F désigne les revêtements de conversion de classe 3 conformes à MIL-DTL-5541 pour obtenir une faible résistance de contact électrique. Une couche anodique isolante remplit une fonction différente de celle qui consiste à obtenir une faible résistance de contact électrique. L’anodisation et les revêtements de conversion au chromate ne sont pas interchangeables au seul motif qu’ils sont tous deux décrits comme des revêtements pour l’aluminium.
Ce boîtier de commande illustratif comporte un panneau avant et une connexion de mise à la terre à l’arrière. Le concepteur préfère l’aspect du métal anodisé, tandis que l’ingénieur électricien a besoin d’un chemin de contact fiable. Si ce chemin n’est pas maîtrisé, un problème se pose. L’équipe indique la zone de contact sur le plan, définit les critères d’acceptation électrique et convient de son traitement avec le sous-traitant. La surface esthétique restante de la pièce fait l’objet de ses propres critères d’aspect. Le service qualité contrôle séparément chaque fonction pour vérifier que l’assemblage respecte les critères d’acceptation ; il ne se contente pas d’accepter la pièce sur son aspect. Il s’agit de répartir les traitements sur les surfaces. Choisir une meilleure classe d’anodisation ne résoudrait pas le problème de mise à la terre.
Lorsqu’une couleur opaque est préférable à une texture métallique apparente, examinez les options de revêtement en poudre. Pour une comparaison plus générale des systèmes de peinture et de la préparation, consultez le guide des services de peinture.
Facteurs de coût de l’anodisation et choix du fournisseur
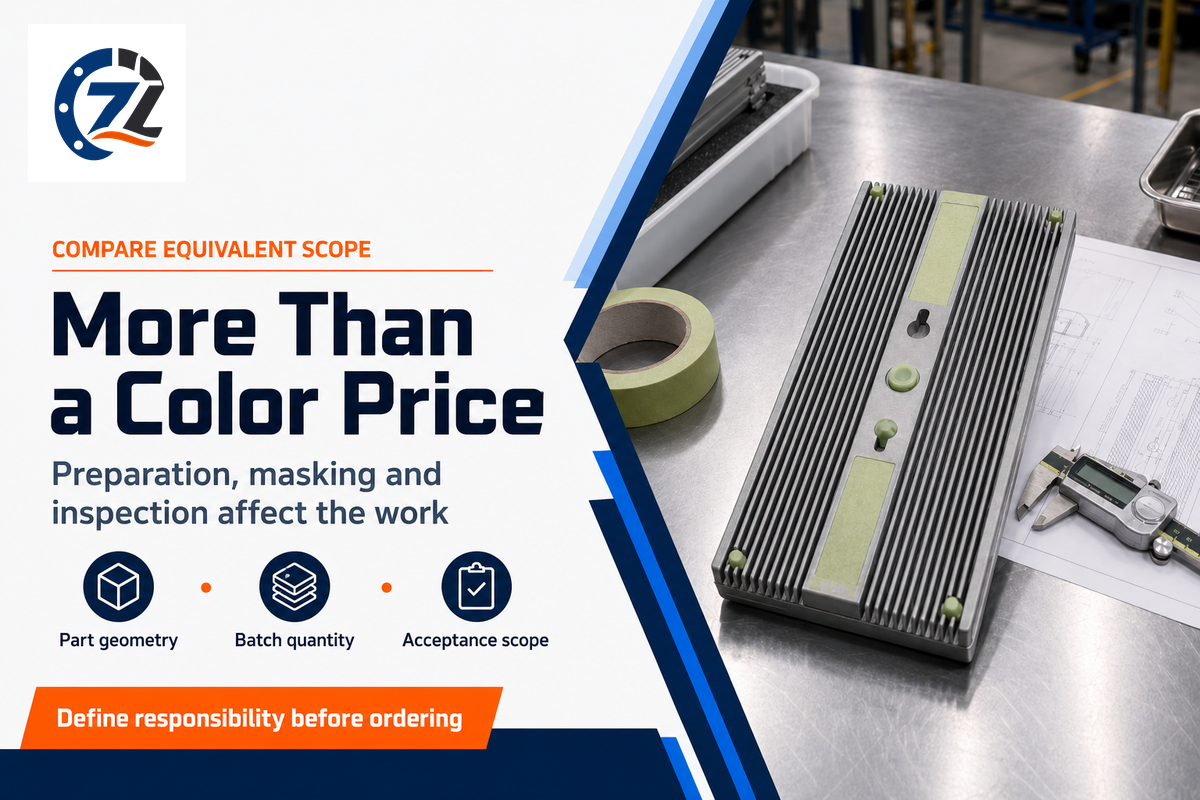
Le coût de l’anodisation reflète le travail de finition nécessaire pour produire une pièce acceptée, notamment la préparation, la manutention, le masquage, la coloration et le contrôle. La quantité influe sur la répartition du travail par lot, et la géométrie sur les efforts de traitement. Avant de déterminer quelle offre est la plus intéressante, comparez les fournisseurs à partir des mêmes exigences.
Vérifiez si le devis concerne des pièces fournies par le client ou si le fournisseur réalise aussi l’usinage et la finition. Identifiez les surfaces de contact et les zones à masquer. Certaines couleurs peuvent nécessiter un travail spécifique de mise au point. Demandez quels dossiers et contrôles sont requis. Un délai d’exécution court a peu de valeur si le temps nécessaire à l’approbation, au contrôle ou à l’essai des échantillons n’est pas inclus. Le guide des coûts d’usinage CNC peut servir à estimer les coûts liés à la fabrication.
Le programme de surveillance QUALANOD donne un exemple de système de qualification défini : ses titulaires de licence font l’objet de 2–5 inspections de produits par an et d’inspections d’usine tous les 2 ans. Le périmètre de ce programme ne doit pas être confondu avec une déclaration générale de qualité. Aucune qualification QUALANOD de Zhenling n’est revendiquée ici.
De même, lors de l’évaluation d’un fournisseur, vérifiez le périmètre, le site et la validité d’un certificat ISO ou d’une déclaration Nadcap. Un bon service client aide à clarifier une commande ; il ne constitue pas une preuve d’essai. Pour savoir qui réalise le travail et qui traite les non-conformités, interrogez les fournisseurs spécialisés dans le procédé requis. Convenez de la manière dont les changements d’alliage ou de fabrication influeront sur la nécessité de réexaminer les échantillons, conformément aux recommandations de l’AAC sur l’approbation initiale.
Une fois les exigences de finition définies, contactez Zhenling via sa page « Services d’anodisation » pour discuter du périmètre des travaux. Cette page indique que l’entreprise réalise ou coordonne les opérations de finition ; contactez-la pour finaliser les modalités de traitement de votre commande. Ce guide présente le contexte de sélection, tandis que la page de service répond aux besoins commerciaux.
Perspectives du secteur : interrogez-vous sur le procédé, pas sur la promesse
Les différences de chimie de colmatage et d’approvisionnement en aluminium rendent essentielles, pour l’acheteur, les preuves propres au procédé. Une finition plus récente doit être évaluée selon les mêmes exigences d’aspect et de performance que celle qu’elle remplace. Les affirmations concernant l’environnement ou l’efficacité doivent être définies pour éclairer la décision d’achat.
Un article de Products Finishing publié le 15 octobre 2025 par le Dr Can Akyil et le Dr Pinar Afsin, de MacDermid Enthone, traite du colmatage sans nickel, des traitements hybrides et des difficultés liées à l’aluminium recyclé. Les auteurs travaillent pour un fournisseur de produits chimiques ; leur analyse constitue donc un éclairage technique utile, avec un intérêt commercial. Leur article ne démontre pas que tous les colmatages sans nickel sont équivalents ni que Zhenling utilise une chimie particulière.
En cas de changement de chimie proposé, demandez quelle propriété a été démontrée, sur quel alliage, avec quelle préparation et selon quelle méthode d’acceptation. Des économies d’énergie démontrées ne prouvent pas les performances anticorrosion. Obtenir des performances anticorrosion ne garantit pas la tenue de la couleur. Comparez l’ensemble du processus de production en tenant compte des surfaces et des contrôles qui intéressent la production.
Les spécifications architecturales continuent également d’évoluer. Le catalogue de FGIA répertorie désormais la norme AAMA 611-26 pour l’aluminium architectural anodisé. Il s’agit de l’édition actuellement répertoriée au catalogue ; la notice publique ne présente pas un aperçu complet des changements. Si une spécification architecturale fait référence à une édition antérieure, déterminez avec le prescripteur quelle édition s’applique et adaptez le bon de commande en conséquence.
Pour un projet en 2026, assurez la traçabilité des changements : indiquez le matériau et le circuit de finition approuvés, consignez la base d’essai pertinente et convenez des cas où une nouvelle chimie ou un nouvel approvisionnement en aluminium nécessitent de nouveaux échantillons. La traçabilité permet à l’équipe achats d’évaluer une amélioration réelle. Une prévision de croissance du marché ne garantit pas qu’un composant donné conservera sa couleur ni qu’il assurera la protection exigée par la spécification.
À retenir pour le choix
Définissez la fonction de la surface, approuvez une finition représentative et demandez des preuves pour la propriété qui compte. Une durabilité accrue n’est utile que si elle correspond à l’application.
Foire aux questions
Quels sont les inconvénients de l’aluminium anodisé ?
L’aluminium anodisé présente toujours des limites en matière de contact électrique, d’harmonisation de l’aspect, de résistance aux produits chimiques et de réparation.
La couche d’oxyde peut gêner les contacts de mise à la terre, tandis que le substrat et la préparation restent visibles à travers de nombreuses finitions. Les rayures peuvent mettre le métal à nu, et une retouche de peinture ne reproduit pas le revêtement d’origine. Les produits de nettoyage agressifs peuvent endommager la surface. Pour les pièces structurelles, la dureté de surface renseigne peu sur la tenue en fatigue. Précisez les conditions d’utilisation et les essais d’acceptation pertinents au lieu de considérer l’anodisation comme un traitement de renforcement général.
Combien coûte l’anodisation d’une pièce ?
Pour obtenir un prix utile, il faut définir la pièce, la quantité et le périmètre de finition.
La préparation par lots, la manutention, le masquage et le contrôle peuvent compter autant que la couleur visible. Demandez des devis couvrant les mêmes opérations et précisant tout montant minimum. Si une offre comprend l’usinage ou l’approbation d’échantillons et qu’une autre porte uniquement sur la finition, les montants ne sont pas comparables. Transmettez ensemble le plan et les exigences d’acceptation afin que le prestataire puisse repérer les travaux qu’une photographie ne permettrait pas de voir.
Puis-je anodiser moi-même mon aluminium ?
L’anodisation est possible en dehors d’une installation industrielle, mais un travail conforme à une spécification et reproductible exige un procédé maîtrisé et des vérifications.
Cette opération implique la manipulation de produits chimiques, l’utilisation d’équipements électriques, le contrôle des bains et la gestion des solutions usagées. Produire un échantillon coloré n’est qu’un résultat possible ; obtenir des propriétés de revêtement uniformes sur tout un lot en est un autre. Pour des pièces soumises à des exigences d’aspect, de résistance à la corrosion, à l’usure ou de propriétés électriques, faites appel à un prestataire capable de documenter les résultats requis. Ce guide explique comment choisir et accepter le traitement ; il ne fournit pas de recette pour réaliser l’anodisation à domicile.
Quel métal utilise-t-on pour le procédé d’anodisation ?
Ce guide porte sur l’aluminium et ses alliages.
D’autres métaux, dont le titane et le magnésium, peuvent recevoir des traitements anodiques, mais leurs procédés et les propriétés obtenues diffèrent. N’appliquez pas directement une spécification pour l’aluminium à un autre métal.
Où trouver un prestataire d’anodisation à façon adapté ?
Commencez par définir le procédé et le périmètre d’approbation requis, puis comparez les installations adaptées selon leur emplacement et la logistique.
Un spécialiste des traitements de surface des métaux peut accepter des composants fournis par le client, tandis qu’une entreprise d’usinage peut coordonner la finition dans le cadre d’une commande de fabrication. Déterminez quelle formule est proposée et identifiez l’installation responsable du traitement. Demandez des échantillons représentatifs et les documents requis pour votre application. La proximité peut simplifier le transport ou l’examen de la couleur, mais la distance à elle seule ne prouve pas la capacité du prestataire. Pour les travaux soumis à des exigences de contrôle, la liste des prestataires approuvés par le client peut réduire le choix avant même de discuter du prix. Précisez clairement qui est responsable des changements et des pièces rejetées. Une communication claire et un service de qualité comptent surtout lorsqu’ils s’inscrivent dans un processus d’acceptation défini. Vous pouvez examiner la présentation de Zhenling ainsi que le périmètre de services annoncé avant de discuter d’une commande.
Guides connexes
- Concevoir des pièces usinées CNC pour en faciliter la fabrication : prendre en compte la géométrie avant la finition de surface.
- Guide du service de fraisage CNC : comprendre les choix d’usinage en amont.
Références et sources
- Aluminum Anodizers Council : procédés d’anodisation actuels.
- Aluminum Anodizers Council : spécifier l’aluminium anodisé.
- DLA : statut du document MIL-PRF-8625 ; texte de la spécification gouvernementale, révision F, amendement 2.
- AAC : guide d’application des couches d’oxyde anodique dur. Le guide contient des références à des normes historiques.
- Rateick et al. : microstructure et perte de résistance à la fatigue, 2005 ; résumé public.
- Su et al. : recherches sur l’anodisation dure de l’AA7075 et le micro-grenaillage, Materials, 2023.
- Chesterfield : pièces teintes en noir et résistance à la lumière, 2016.
- Oh et Sheffield : la cuve de colmatage n’est pas toujours en cause, 2019.
- MIL-DTL-5002F, 2022, section 3.7.2.3.2.
- QUALANOD : suivi des performances.
- Akyil et Afsin : avancées dans le traitement de surface des nouveaux alliages d’aluminium recyclé, 2025.
- FGIA : notice au catalogue de la norme AAMA 611-26.






