Contacter Zhenling Company

Usinage CNC de l’acrylique (PMMA) [Guide d’ingénierie]

Mis à jour en août 2026
Comment planifier l’usinage CNC de l’acrylique (PMMA)
Une pièce en acrylique transparent peut sembler acceptable à la sortie de la machine CNC et pourtant présenter des défauts après polissage, assemblage, nettoyage ou contrôle optique. L’usinage CNC de l’acrylique (PMMA) consiste à fraiser ou tourner de manière contrôlée une matière en polyméthacrylate de méthyle pour obtenir une pièce définie dans un état de livraison donné. L’historique de la matière, la chaleur, l’évacuation des copeaux, le bridage, la finition, le contact ultérieur avec des fluides et la méthode de contrôle influent tous sur cet état.
En bref
Planifiez l’usinage CNC de l’acrylique (PMMA) comme un ensemble d’états liés, et non en cherchant une vitesse de broche unique. Identifiez précisément la matière PMMA et son orientation, définissez une petite plage d’essais pour observer la chaleur et le comportement des copeaux, adaptez l’appui à la géométrie, précisez l’état après finition et contrôlez la pièce à une température convenue à l’aide de méthodes adaptées à sa fonction. Lorsqu’un défaut apparaît, suivez une séquence d’analyse des causes et de vérifications avant de modifier un réglage.
Que change réellement l’usinage CNC de l’acrylique (PMMA) ?
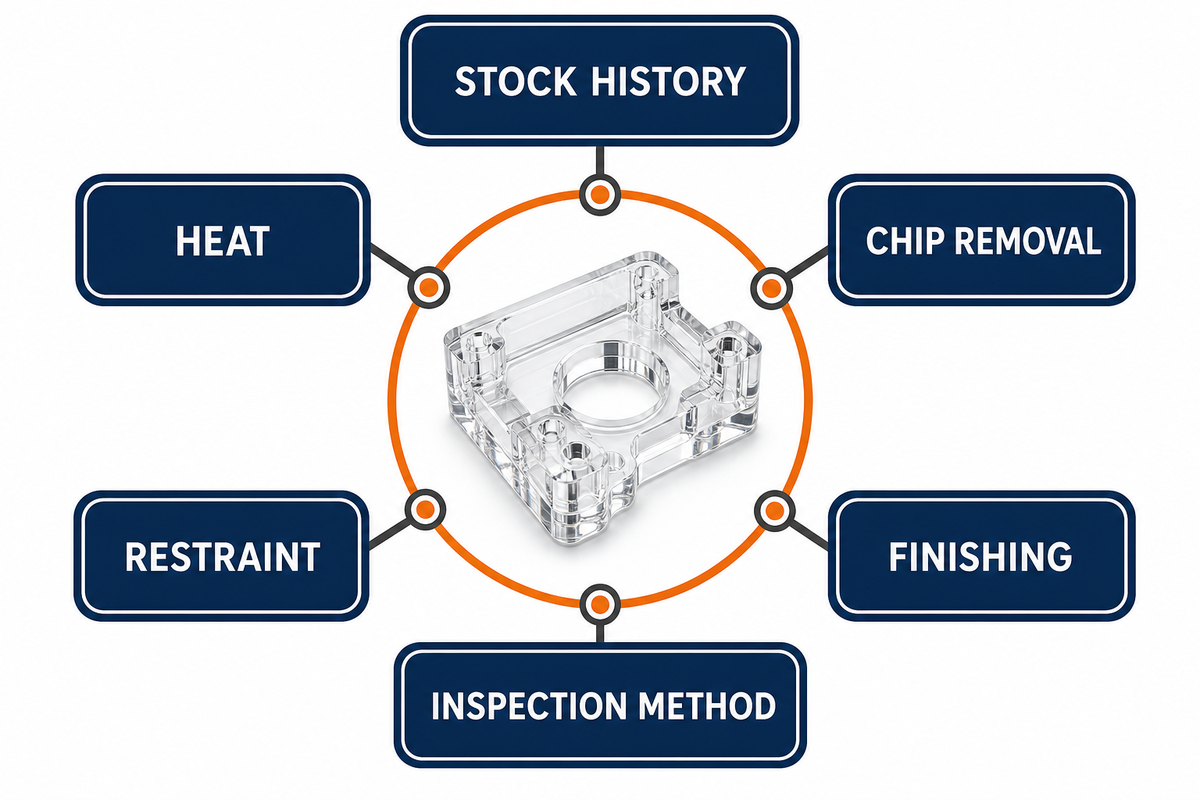
Le PMMA, communément appelé acrylique ou verre acrylique, est un thermoplastique transparent. Le fraisage CNC et le tournage CNC permettent d’obtenir une géométrie précise sans outillage de moulage, mais la coupe modifie aussi la matière à proximité de la nouvelle surface. Cette distinction détermine tous les choix ultérieurs en matière de preuves.
La transparence ne suffit pas à définir une nuance ni un état de conformité. Des mentions telles que « dispositifs médicaux » décrivent un contexte d’application, et non une nuance de matériau ou un résultat de conformité vérifiés. Le choix du matériau doit tenir compte de la fonction réelle, de l’exposition et des preuves requises, et non de la seule transparence.
Clarifier les termes de recherche avant de comparer les procédés
Remarque terminologique : « usinage CNC de l’acrylique », « usinage d’acrylique par CNC », « PMMA CNC », « usinage de l’acrylique » et « usinage du PMMA » sont des variantes utilisées dans les recherches. Dans ce guide sur l’usinage du PMMA, elles désignent l’enlèvement de matière plastique acrylique pour fabriquer des pièces en acrylique usinées ou des pièces usinées par CNC. Le PMMA est également appelé acrylique, tandis que le terme « acrylique » est aussi employé de façon imprécise pour des plaques vendues sous plusieurs marques commerciales.
Les recherches associent aussi ce sujet à l’état de surface, à la signalétique, au polycarbonate, à la résistance aux chocs, à la résistance chimique et aux expressions « gamme d’applications » et « large éventail d’applications ». Ces expressions servent de pistes de recherche ; elles ne prouvent pas qu’une nuance donnée répond à une propriété ou à une exigence de conformité. De même, « acrylique coulé » et « acrylique extrudé » désignent des formes d’approvisionnement recherchées ; ces termes ne remplacent ni la documentation matière ni un essai contrôlé. D’autres termes de recherche — « applications de l’usinage CNC », « services d’usinage de l’acrylique », « pièces en plastique », « signalétique et présentoirs », « variété d’applications », « usinage des plastiques », « applications extérieures », « carters de protection de machine », « lumière UV » et « résistant aux UV » — servent à naviguer dans le sujet ; ils ne prouvent ni l’adéquation, ni les performances, ni la conformité.
Pour bien comprendre l’usinage CNC de l’acrylique, il faut distinguer l’opération de l’exigence : couper l’acrylique ou le PMMA consiste à enlever de la matière, mais la coupe ne définit pas l’état de surface obtenu. Les pièces sur mesure peuvent exiger une stabilité dimensionnelle, une dureté de surface, des données optiques ou une maîtrise de la fissuration pendant l’usinage. Le plan doit donc préciser la condition déterminante.
Ce guide ne considère pas une mention d’application comme une preuve de résistance aux UV ; le comportement sous UV reste une exigence distincte liée au matériau et aux conditions d’utilisation.
De même, des formules commerciales telles que « un choix populaire pour l’usinage CNC », « le PMMA offre plusieurs avantages », « plusieurs avantages » ou « relativement facile à usiner » ne constituent pas des preuves relatives au procédé. Même si un outil est présenté comme spécialement conçu pour l’acrylique ou si l’on indique qu’un plastique est utilisé en usinage CNC, un essai lié à la matière, à la géométrie, à l’évacuation des copeaux et aux critères d’acceptation reste nécessaire.
Cette couche modifiée est importante. La coupe génère de la chaleur et des efforts, met à nu le polymère, laisse une texture liée à la trajectoire de l’outil et peut modifier l’état des contraintes internes autour d’une arête ou d’un alésage. Dans l’étude évaluée par les pairs sur le PMMA, le fraisage a modifié la contrainte à laquelle apparaissait le craquelage sous contrainte, dans les conditions précises des essais sur matière standard et orientée. L’exposition à l’alcool a encore modifié le résultat. Les seuils exacts rapportés ne sont pas transposables à une autre nuance ou à un autre procédé, mais le mécanisme constitue un avertissement utile : l’usinage et le contact ultérieur avec des produits chimiques sont des décisions liées, et non des événements isolés. Consultez l’étude complète sur le craquelage du PMMA.
C’est pourquoi « les dimensions étaient correctes à la sortie de la machine » ne représente qu’un point de contrôle. La pièce livrée peut aussi devoir présenter une paroi stable, une arête polie, un voile maîtrisé, une étape de collage ou une résistance à un fluide de nettoyage spécifié. Chaque exigence détermine les preuves à recueillir.
Commencer par l’état de la matière PMMA, et non par la trajectoire d’outil
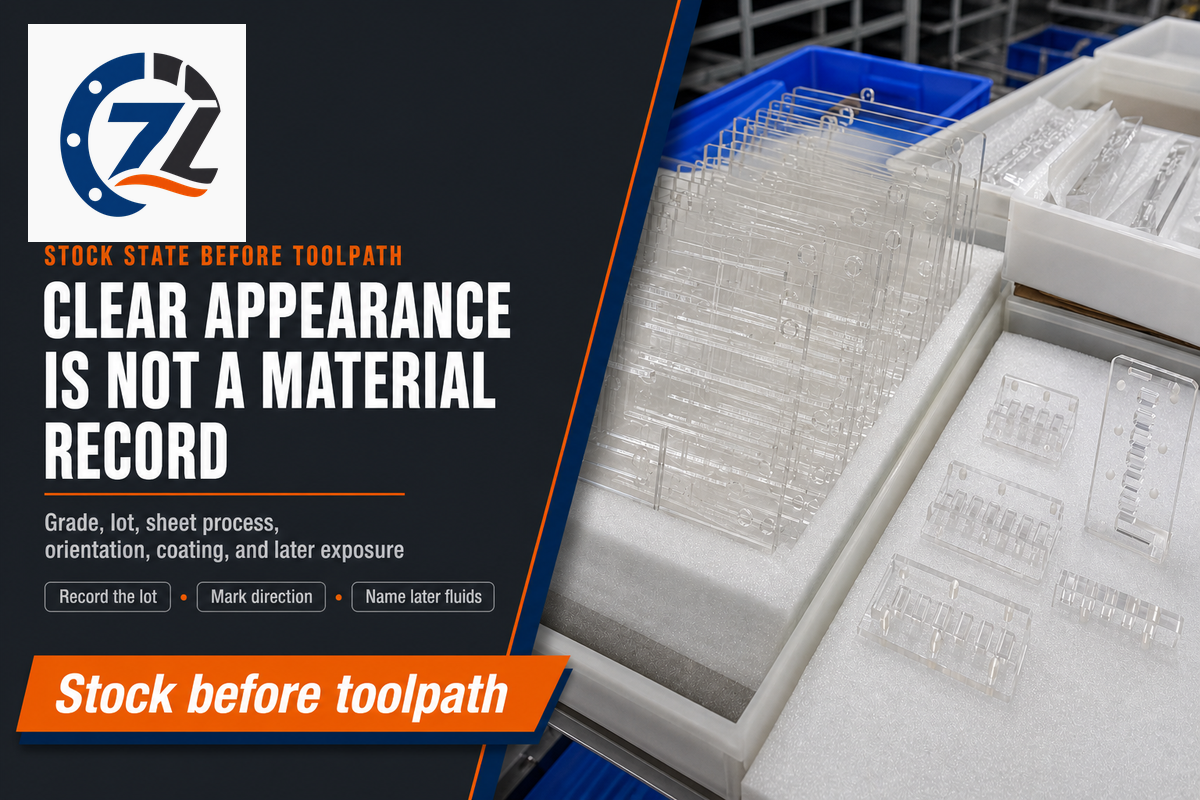
Ces questions d’acceptation en aval font de l’identification de la matière le prochain point de contrôle. La mention « acrylique » sur un plan ne constitue pas une définition complète du matériau. La distinction entre matière coulée et extrudée est un élément d’identification, et non une conclusion complète sur l’usinabilité. Le cas échéant, le PMMA standard et le PMMA étiré orienté ajoutent une autre dimension : la direction peut compter. La forme d’approvisionnement, l’orientation et l’historique thermique définissent l’état de la matière consigné pour l’essai.
La norme ASTM D4802-16(2024) couvre officiellement les plaques monolithiques de méthacrylate destinées aux applications générales. Elle peut aider à identifier la documentation d’une plaque, mais ne prescrit pas le procédé d’usinage CNC ni les critères d’acceptation optique de la pièce finie.
Données minimales sur la matière pour un essai pertinent
- nuance, fabricant, lot et document matière applicable ;
- forme d’approvisionnement coulée ou extrudée, ainsi que l’état standard ou étiré orienté, le cas échéant ;
- épaisseur nominale et mesurée avant usinage ;
- direction de la plaque indiquée sur l’ébauche lorsque l’orientation peut avoir de l’importance ;
- film de protection, revêtement, couleur et statut de la formulation anti-UV ;
- conditionnement, stockage et tout traitement thermique antérieur ;
- produits de nettoyage, liquides de coupe, adhésifs et fluides de service utilisés ultérieurement.
À la réception d’un lot de remplacement, considérez-le comme un changement d’état. La réussite d’un programme apporte des preuves pour la combinaison matière-procédé consignée ; elle ne prouve pas que toutes les ébauches en acrylique réagiront de la même manière.
L’identification de la matière évite aussi une erreur fréquente de communication : utiliser « PMMA transparent » à la fois comme désignation du matériau et comme exigence d’aspect. Dans le premier cas, l’expression désigne une famille de polymères et une forme d’approvisionnement ; dans le second, elle peut nécessiter un échantillon visuel, une valeur de voile, une méthode de mesure de la transmission lumineuse ou des limites relatives aux marques d’outil. Consignez ces informations séparément afin qu’une substitution à l’achat ne modifie pas discrètement une exigence fonctionnelle.
Maîtriser la chaleur par les copeaux, l’outil et la trajectoire
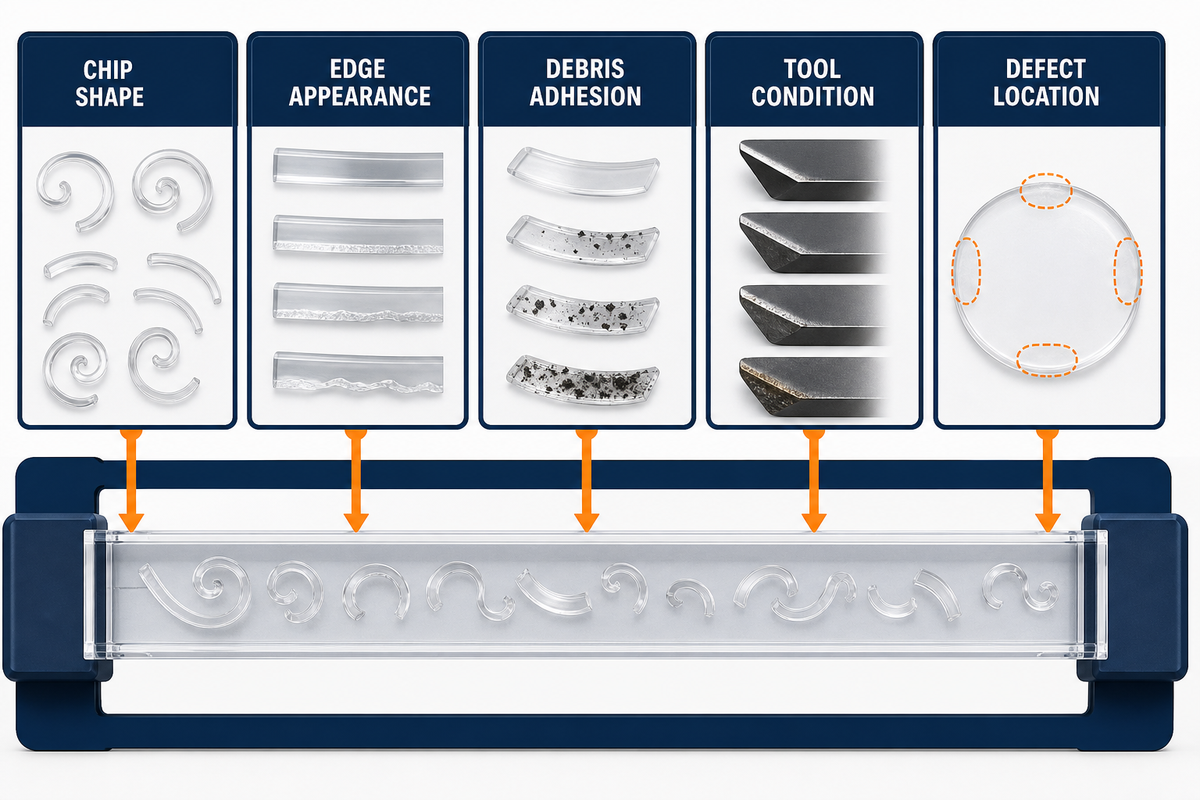
Lors de l’usinage du PMMA, un copeau bien formé évacue la matière et la chaleur. Le frottement concentre davantage d’énergie près de l’arête et peut se traduire par un étalement de la matière, une surface brillante recoupée, des débris soudés ou un changement de bruit. L’écaillage peut indiquer autre chose : une sollicitation fragile de l’arête, un appui insuffisant, une entrée inadaptée, l’usure de l’outil ou une inadéquation avec l’état de la matière.
Dans une expérience de microusinage à grande vitesse, la morphologie de la surface et des copeaux de PMMA variait fortement avec la température dans les conditions de l’essai. Les chercheurs ont rapporté environ 45 nm près de 70 °C et environ 180 nm près de 120 °C dans leurs conditions de laboratoire. Ces valeurs de rugosité et ces températures ne sont pas des paramètres à appliquer en atelier. Le constat transposable est le lien entre température, formation des copeaux et état de surface. Consultez l’expérience évaluée par les pairs pour connaître les conditions indiquées.
La géométrie de l’outil, l’état de son arête, l’engagement, l’avance par dent, la vitesse de broche, la profondeur de passe, la stratégie d’arrosage ou de soufflage et l’évacuation des copeaux doivent être considérés ensemble. Même un outil coupant bien affûté peut réduire le frottement sans empêcher le recoupage des copeaux. Un débit d’air plus important peut déplacer les copeaux, mais ne prouve pas la compatibilité chimique du liquide de coupe, du joint ou de l’adhésif avec la pièce finie.
Observer avant de modifier
Consignez la forme des copeaux, l’aspect des arêtes, l’adhérence des débris, le bruit, l’état de l’outil et l’emplacement du défaut. Modifiez ensuite un seul facteur contrôlé dans le cadre d’un essai délimité. Changer cinq variables cachées peut améliorer l’aspect de la pièce suivante, mais détruit les preuves nécessaires pour reproduire le résultat.
Adapter la géométrie des éléments au bridage et au sens de coupe
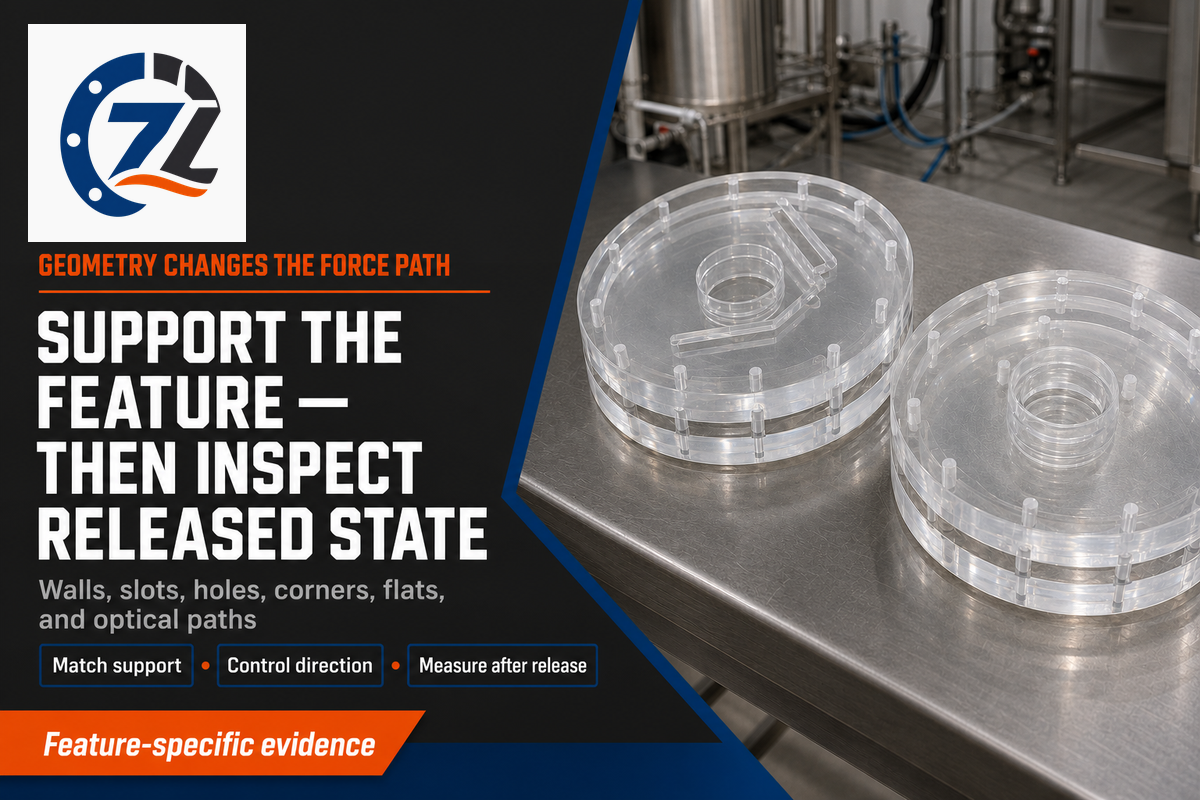
Une fois le comportement des copeaux observé, la géométrie détermine comment les efforts de coupe se transmettent à la pièce. Une plaque épaisse, une feuille mince et les parois d’un dispositif microfluidique ne se comportent pas de la même façon. La hauteur des éléments, la rigidité locale, la longueur non soutenue, les rayons d’angle, la position de bridage, la couverture de la table à dépression et l’ordre d’usinage déterminent comment les efforts atteignent la zone de coupe. Après enlèvement de la matière environnante, un montage d’ébauche auparavant stable peut devenir instable.
En 2025, une étude de microusinage a comparé des parois en PMMA de 50 μm (0,05 mm), 100 μm (0,10 mm) et 150 μm (0,15 mm) dans des dispositifs microfluidiques. Elle a constaté que l’écart des parois dépendait à la fois de leur épaisseur et de la stratégie de fraisage. Cette étude montre utilement que la stratégie et l’appui comptent. Elle ne définit pas une épaisseur minimale universelle de 0,15 mm pour les pièces en acrylique usinées par CNC. L’échelle du dispositif, les outils, le matériau et la méthode d’acceptation en déterminent les limites. Consultez l’étude complète sur les parois minces.
Quels détails de conception méritent un essai précoce ?
- les parois minces qui perdent leur appui lors de la dernière passe ;
- les rainures profondes où les copeaux risquent d’être recoupés ou de s’accumuler ;
- les petits trous proches d’une arête ou d’une interface collée ;
- les angles internes vifs qui concentrent les contraintes internes ;
- les grandes surfaces planes exposées aux déformations dues à la dépression ou au bridage ;
- les surfaces dont les marques d’outil se trouvent sur un trajet optique ;
- les éléments contrôlés après polissage, nettoyage ou assemblage.
Les conseils de conception doivent donc être liés à la fonction. Augmenter un rayon modifie l’accès de l’outil et la géométrie de l’angle, mais le plan doit toujours préciser l’arête, la surface ou la paroi critique et la méthode d’acceptation.
Si une gamme de fabrication à 5 axes a déjà été choisie, consultez le guide d’usinage CNC à 5 axes pour distinguer, lors de la validation, les preuves relatives à la machine, au post-processeur, au programme et à la pièce.
Définir une fenêtre de procédé sans reprendre des vitesses et avances prétendument universelles
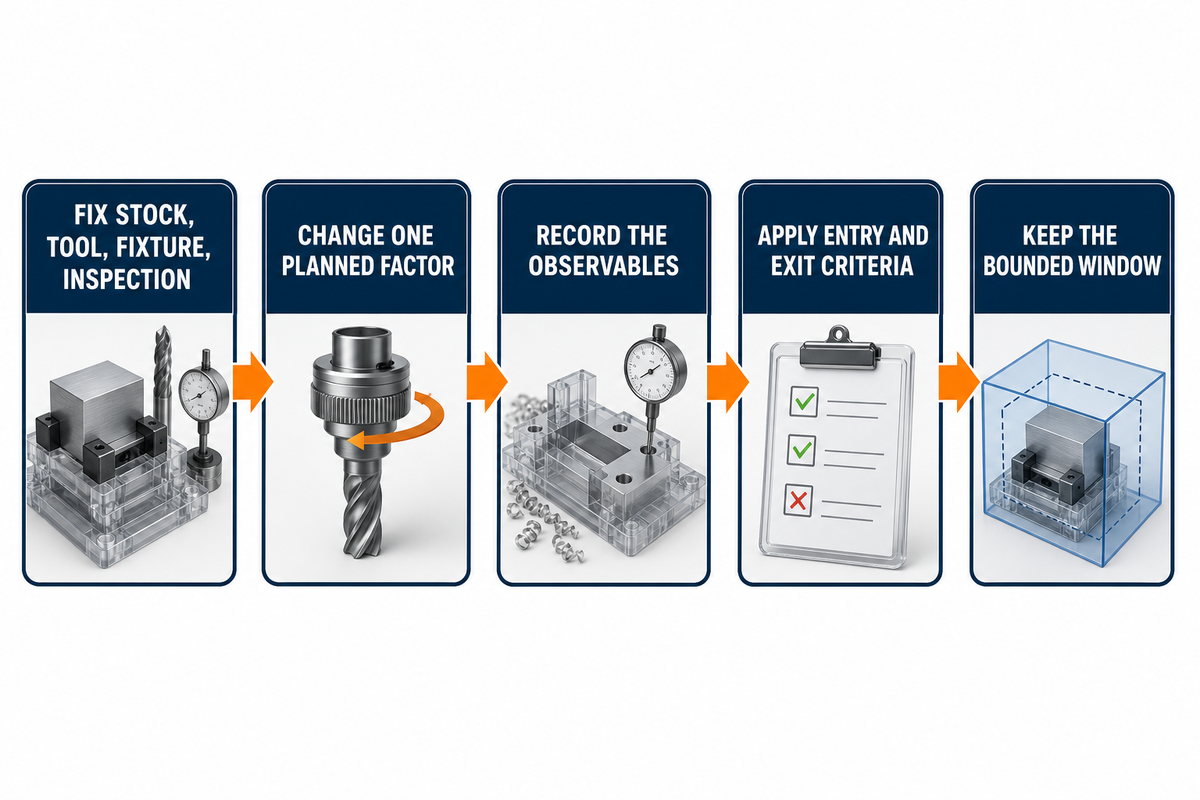
Ces risques propres à chaque géométrie expliquent aussi pourquoi une vitesse de broche ou une avance publiée ne constitue pas une fenêtre de procédé. Cette valeur omet le diamètre de l’outil, le nombre de dents, la géométrie de l’arête, le faux-rond, l’engagement, la forme d’approvisionnement, le bridage, la dynamique de la machine, l’évacuation des copeaux et la définition d’une passe. Même les vitesses de coupe calculées à partir du diamètre et du nombre de tours ne précisent pas la quantité de matière enlevée par dent.
Une notice de recherche de Northumbria University décrit une étude de fraisage du PMMA menée en 12 essais, faisant varier la vitesse de broche de 1 000–4 000 rpm, la profondeur de 0,2–1,1 mm et l’avance de 25–100 mm/min tout en mesurant la rugosité, les réponses thermiques et la morphologie des copeaux. Cette notice publique étaye une approche expérimentale multifactorielle ; ces plages restent propres à cet article et à cette machine. Elles ne constituent pas une recette de production prête à l’emploi.
| Couche d’essai | Maintenir constant | Faire varier délibérément | Consigner |
|---|---|---|---|
| Matériau | nuance, lot, épaisseur, orientation | aucune variation lors d’une comparaison de paramètres | identité et conditionnement de l’ébauche |
| Coupe | outil et trajectoire programmée | un facteur délimité parmi l’avance, la vitesse ou l’engagement | copeaux, bruit, arête, débris, étape du cycle |
| Élément géométrique | appui et montage de mesure | stratégie ou ordre des passes | forme, position, écart de paroi, surface |
| Outil | géométrie, état de l’arête, faux-rond | un facteur d’outil identifié | identité de l’outil, usure et état observé de l’arête |
| Montage d’usinage | référence, carte de bridage ou de mise sous vide | une condition d’appui ou de libération | mesures dans le montage et après libération |
| Évacuation | configuration de l’enceinte et du système de collecte | une condition parmi l’air, le liquide de coupe ou la trajectoire | recoupage et accumulation des copeaux, résidus |
| Finition | surépaisseur après usinage et identification de la surface | une opération de finition définie | géométrie, texture, aspect et défauts |
| Exposition | produit de nettoyage, adhésif, charge, durée | une condition de contact ultérieur approuvée | craquelage, fissuration et modification fonctionnelle |
| État après traitement | finition, temps de repos, température de contrôle | uniquement la variable prévue après traitement | dimension, voile ou transmission lumineuse si nécessaire, défauts |
Définissez les critères d’entrée et de sortie avant le premier coupon. Une fenêtre utile précise la combinaison essayée, les preuves conformes, les échecs et les inconnues restantes. Cette définition est plus étroite — et bien plus transposable — que « ces réglages ont fonctionné une fois ».
Exemple de décision pour un essai délimité
Supposons que le premier coupon présente des débris adhérents dans une rainure profonde, mais des arêtes extérieures acceptables. Consignez l’emplacement dans la rainure, la forme des copeaux, l’état de l’outil, l’engagement et la méthode d’évacuation. Maintenez constants la matière, l’outil, le montage d’usinage et l’état de contrôle ; testez une seule modification prévue de l’évacuation ou de l’engagement. La conclusion n’est pas « plus rapide, donc mieux ». Elle est la suivante : « dans cet état consigné, le facteur modifié a supprimé le symptôme dans la rainure sans compromettre les critères dimensionnels et d’état d’arête spécifiés ».
Consigner l’historique des défauts de surface du PMMA avant toute reprise
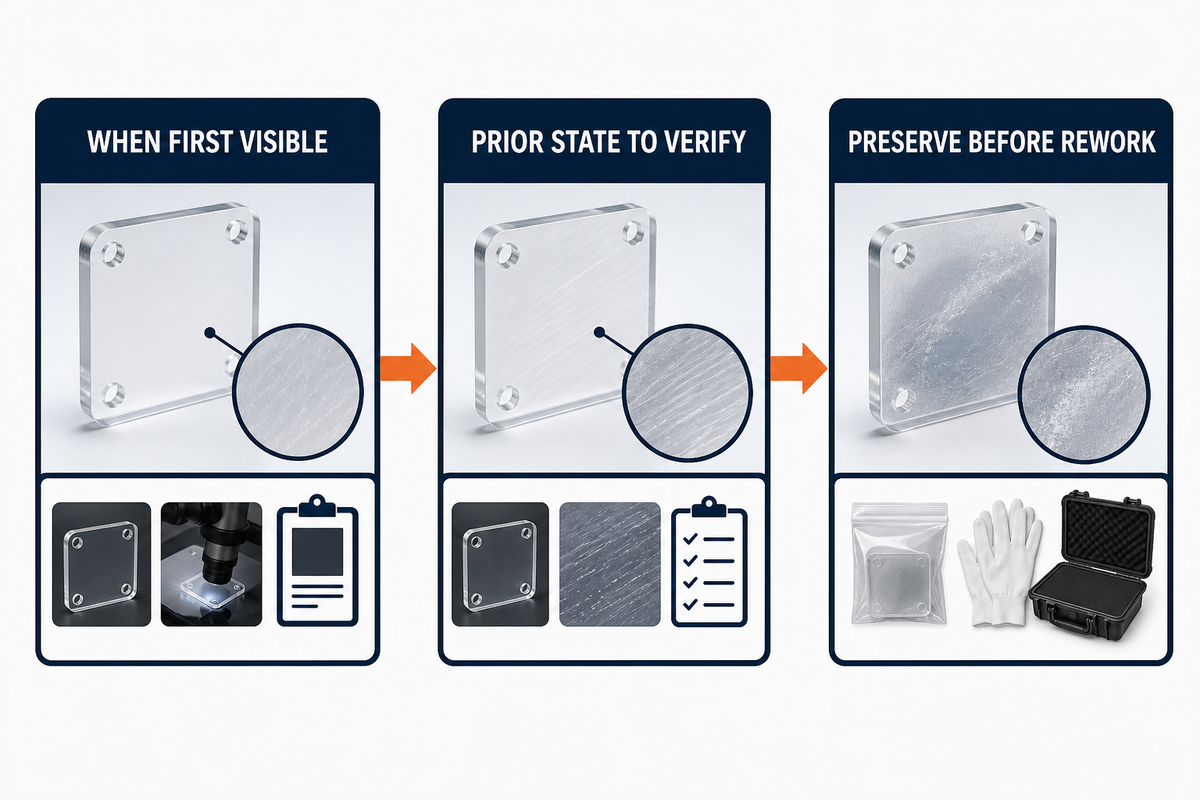
Les défauts du PMMA deviennent souvent visibles seulement après une modification de l’état de surface, de la charge, du fluide ou du contrôle. Une arête trouble peut résulter de la chaleur de coupe, du recoupage des copeaux, de résidus de finition, d’une exposition au nettoyage ou des conditions de contrôle. L’historique des défauts de surface du PMMA consigne le moment où la modification est apparue pour la première fois, l’état antérieur à vérifier et les preuves matérielles à préserver avant le nettoyage ou la reprise.
| Type de symptôme | Évolution observée ; causes possibles non confirmées | Vérification suivante / preuves à préserver |
|---|---|---|
| Arête fondue ou étalée | Première apparition visible à la sortie de la machine ; état antérieur à vérifier : matière intacte ou élément géométrique précédent | macrophotographie de l’arête, copeaux, arête de l’outil et image de la zone de contact avant nettoyage |
| Angle ébréché | Première apparition visible à l’entrée ou à la sortie ; état antérieur à vérifier : angle intact avant le déplacement de l’outil concerné | fragment, position de l’angle, orientation de l’ébauche, carte de bridage et relevé de la trajectoire d’outil |
| Paroi déformée après libération | Première apparition visible après desserrage ou repos ; état antérieur à vérifier : géométrie dans le montage | données comparatives dans le montage et après libération, image de la paroi, temps de repos et température |
| Craquelage après nettoyage ou collage | Première apparition visible après l’exposition de nettoyage ou de collage indiquée ; état antérieur à vérifier : surface avant exposition | image avant exposition, lot, surface, identité du fluide, durée de contact, température et charge |
| Transparent à l’œil nu, mais échec au contrôle optique | Première apparition visible lors du contrôle optique ; état antérieur à vérifier : état visuel déclaré avant nettoyage | relevé de nettoyage, méthode instrumentale, zone d’échantillonnage et données comparatives de forme et d’état de surface |
| Bande trouble près d’une arête | Première apparition visible après coupe, nettoyage ou polissage ; état antérieur à vérifier : image de la surface précédente | emplacement de la bande, trajectoire des copeaux, relevé des résidus et images avant et après finition |
| Fissures capillaires après assemblage | Première apparition visible après ajustement, serrage au couple ou contact avec un fluide ; état antérieur à vérifier : pièce libérée avant assemblage | couple, ajustement, image du bord du trou, identité du fluide et historique d’exposition |
| Arrachement ou bavure au débouché du trou | Première apparition visible au débouché du trou ; état antérieur à vérifier : face d’entrée ou point de contrôle de profondeur précédent | image de la face de sortie, plaque d’appui, trajectoire des copeaux, arête de l’outil et relevé de la profondeur précédente |
| Variation dimensionnelle après polissage | Première apparition visible après polissage ; état antérieur à vérifier : mesure avant finition | mesures comparatives, méthode, surépaisseur de finition, temps de repos, température et montage |
L’historique ne désigne pas de responsable. Il protège la surface défectueuse et son historique d’exposition pour éviter qu’ils soient effacés par le nettoyage, le polissage, le démontage ou une nouvelle passe CNC. Préservez la pièce, consignez le moment et l’endroit où la modification est apparue, puis comparez-la à l’état antérieur à vérifier. Seuls des relevés établis au moment des faits peuvent confirmer la conformité de cet état antérieur.
Considérer le polissage et le contrôle comme de nouveaux états du procédé
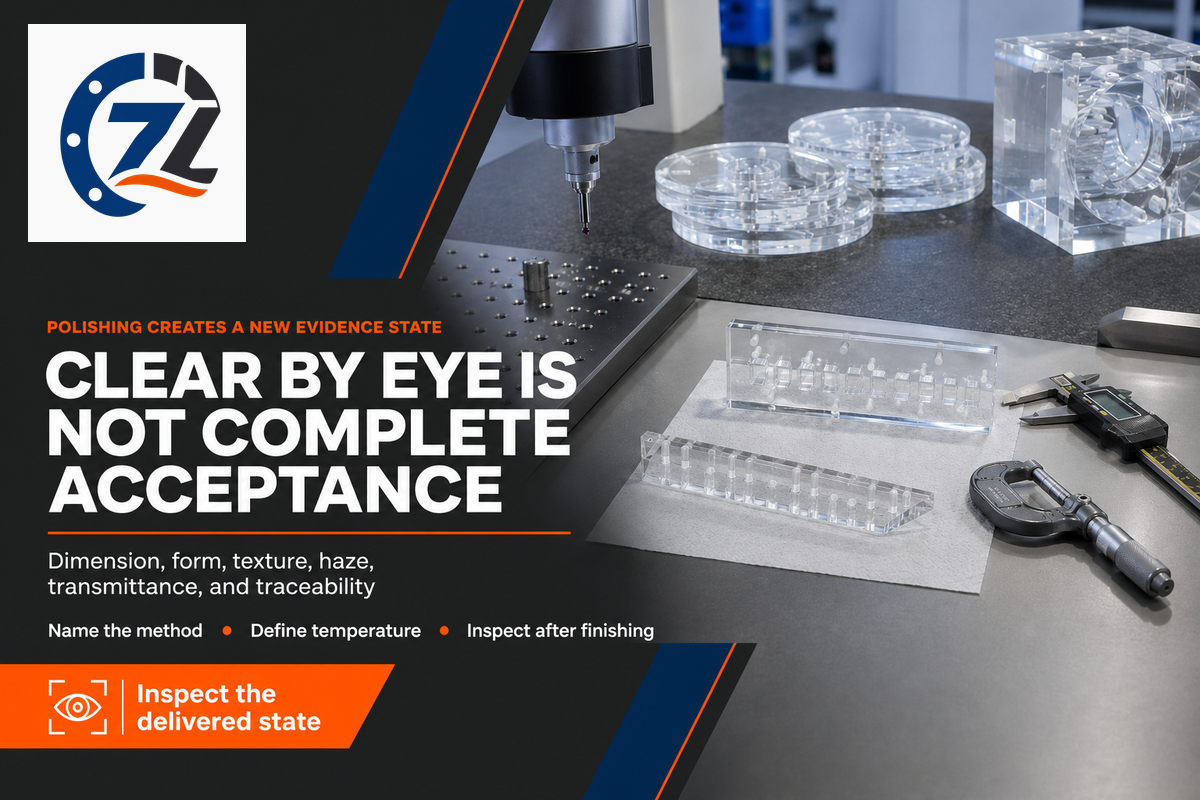
Une fois le symptôme relié à une étape du procédé, l’état de finition livré doit aussi être défini. Une surface fraisée, une arête polie mécaniquement et une arête finie thermiquement correspondent à des états de livraison différents. La finition peut modifier la géométrie, la texture, l’aspect et les preuves disponibles pour l’acceptation. Une finition qui paraît transparente à l’œil nu ne prouve pas automatiquement la planéité, le profil, le voile, la transmission lumineuse ni l’absence de dommages sous la surface.
La analyse de l’ASME sur l’usinage de très haute précision traite la topographie de surface, la forme géométrique et les dommages sous la surface comme des questions distinctes. Elle classe aussi le tournage et le fraisage au diamant parmi les procédés spécialisés. Cela ne garantit pas un résultat optique avec un fraisage CNC conventionnel ; cela explique pourquoi une seule valeur de rugosité ou une photographie peut constituer une preuve incomplète.
Si la pièce doit répondre à une exigence optique, précisez la propriété et la méthode de mesure. La norme ASTM D1003-21 décrit des procédures instrumentales pour mesurer le voile et la transmission lumineuse des plastiques transparents. Cette méthode ne définit pas la limite applicable au projet. Le plan, les spécifications ou les échantillons approuvés doivent le faire.
Que faut-il définir pour l’état de contrôle ?
- l’état usiné, poli, nettoyé, revêtu ou assemblé ;
- la température de contrôle, le temps de stabilisation et l’état de bridage ;
- le système de références et les éléments mesurés après libération du montage ;
- l’instrument, la zone d’échantillonnage, la direction et la propreté de la surface ;
- des critères d’acceptation distincts pour les dimensions, la forme, la texture et les propriétés optiques ;
- la règle convenue pour les défauts visuels et les échantillons de référence.
Les recommandations du NIST en métrologie dimensionnelle expliquent que la température, la correction de dilatation, les gradients et l’incertitude contribuent au résultat dimensionnel. La monographie du NIST fournit des informations générales sur la métrologie, et non une recette de coupe du PMMA. Elle rappelle ici qu’une dimension mesurée sans état de mesure défini est difficile à comparer d’un site de production à l’autre. Le guide associé sur l’usinage CNC de précision explique comment lire les tolérances et les relevés de contrôle sans considérer une mesure unique comme une preuve complète.
Pour les pièces qui remplissent plusieurs fonctions, établissez une carte d’acceptation. Une face d’étanchéité peut nécessiter des contrôles de forme et de défauts ; une zone de visualisation, des données de voile ou de transmission lumineuse ; une arête collée, une définition du nettoyage et de l’état de préparation de surface. Une note générale telle que « polir toutes les surfaces » peut masquer ces obligations distinctes et rendre difficile l’analyse d’un défaut ultérieur.
Intégrer la maîtrise des poussières de PMMA à une évaluation de sécurité propre au site de production
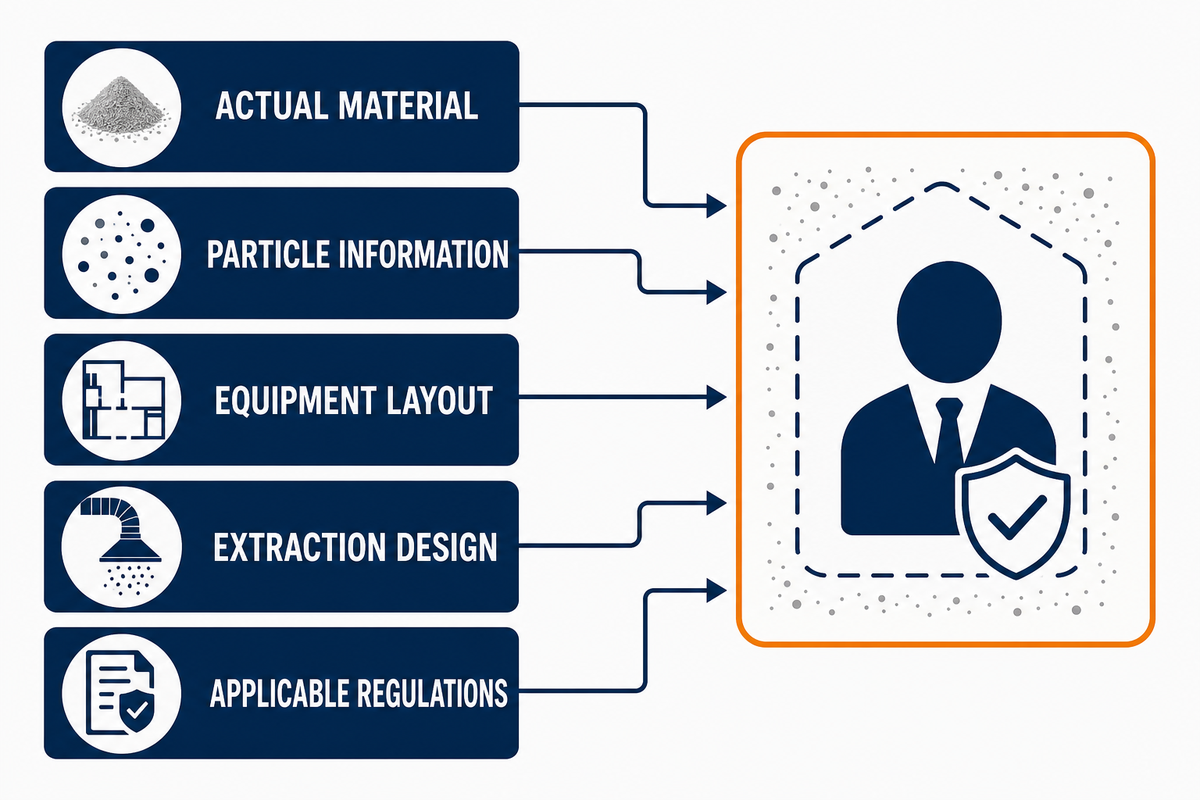
Le fraisage, le détourage, l’ébavurage et le polissage peuvent produire des copeaux et des particules fines dans des proportions différentes. L’enceinte de la machine, le système d’aspiration, la méthode de nettoyage, les sources d’inflammation, la quantité de poussière et les règles locales influent tous sur les risques au poste de travail. Un article ne permet pas de déterminer si une installation donnée atteint une concentration dangereuse de poussières ni de prescrire le système de maîtrise à mettre en place.
« Toute matière combustible peut brûler rapidement lorsqu’elle est finement divisée. »
Recommandations de l’OSHA sur les poussières combustibles
L’OSHA cite les plastiques parmi les matières susceptibles de former des poussières explosibles dans les conditions requises. Par ailleurs, une étude évaluée par les pairs publiée dans le Journal of Hazardous Materials a testé des nuages de poussières de PMMA exposés à des points chauds et à des étincelles électriques. Cette expérience justifie une évaluation propre au matériau ; ses valeurs de laboratoire ne sont pas des limites applicables au lieu de travail.
Transmettez les informations réelles sur le matériau et ses particules, la configuration des équipements, la conception de l’aspiration et la réglementation applicable à un professionnel de la sécurité qualifié. Ne déduisez pas que le procédé est sûr du seul fait qu’il produit principalement des copeaux visibles.
Établir le passeport d’acceptation de l’état de surface et de l’exposition du PMMA
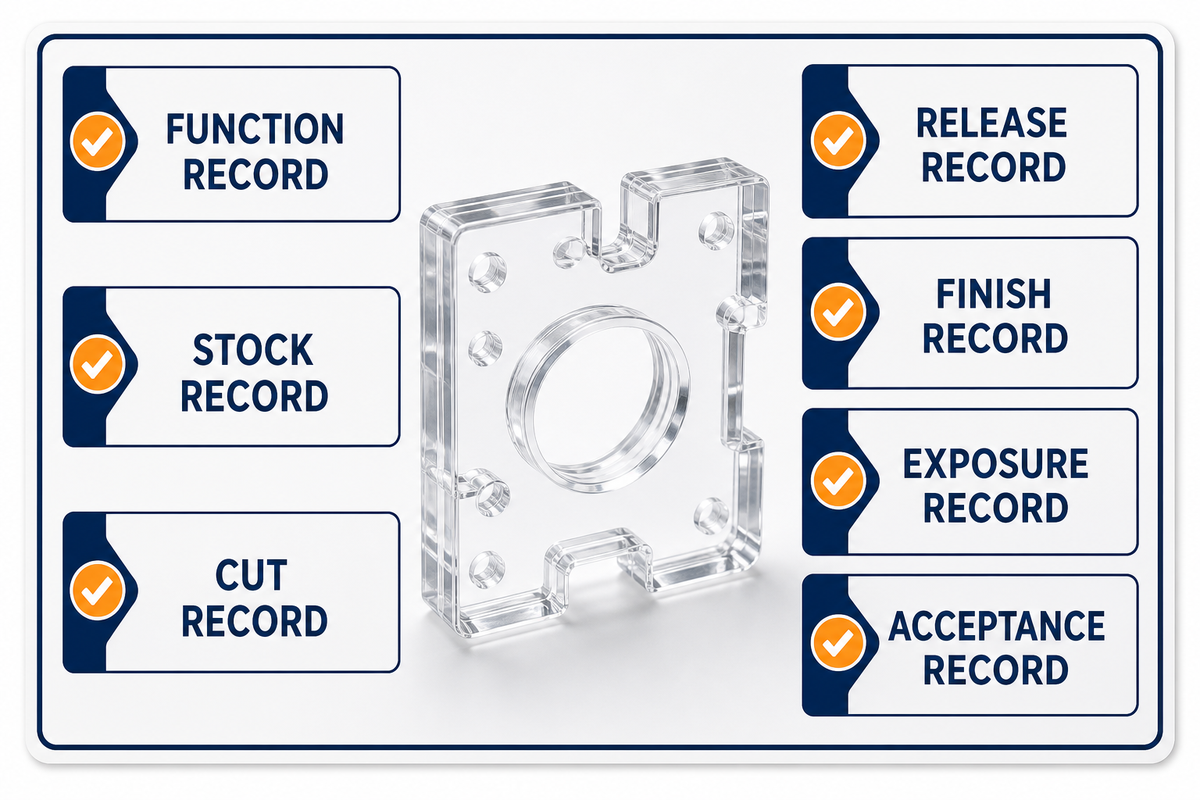
Le passeport d’acceptation de l’état de surface et de l’exposition du PMMA consigne l’état d’une pièce livrée. Il rassemble l’historique de surface, les contacts ultérieurs avec des fluides, la géométrie libérée et la méthode d’acceptation, afin que les preuves de conformité restent associées à une pièce d’aspect transparent.
- Données sur la fonction : fonction, éléments géométriques critiques, apparence, propriétés optiques, fluides auxquels la pièce sera exposée ultérieurement et méthodes d’acceptation.
- Données sur le matériau brut : grade, lot, procédé de fabrication de la plaque, épaisseur, orientation, revêtement, conditionnement et sens du brut.
- Données sur la coupe : identité et usure de l’outil, faux-rond, montage d’usinage, trajectoire, engagement, vitesse, avance, évacuation des copeaux et indicateurs de chaleur observés.
- Données de libération : géométrie et état de surface après la sortie de la pièce du montage d’usinage et une fois les conditions de mesure convenues atteintes.
- Données de finition : polissage, nettoyage, revêtement, préparation au collage et toute modification de la géométrie ou de l’apparence.
- Données d’exposition : charge d’assemblage, produit de nettoyage, adhésif, résidus de liquide de refroidissement, alcool ou fluide de service, avec la durée et la température.
- Données d’acceptation : mesures dimensionnelles, de forme et de surface, contrôles optiques et visuels et données de traçabilité associées à l’état réel de la pièce livrée.
Une défaillance tardive doit être retracée à l’aide du passeport, sans effacer les preuves antérieures. Par exemple, l’apparition de craquelures après le nettoyage peut nécessiter l’examen des données d’exposition et de finition, des images de la surface usinée et de l’orientation du matériau brut, et pas seulement une réduction de l’avance.
Une fois ces données réunies, examinez avec Zhenling l’état de surface du PMMA, son exposition ultérieure et les méthodes d’acceptation. La page consacrée à ce service traite de la configuration et du devis ; ce guide reste axé sur les décisions d’ingénierie et la vérification.
Pour des informations générales sur les projets CNC, le guide des coûts d’usinage CNC explique l’incidence de la mise en route et du contrôle sur les coûts. Il ne remplace pas la page du service PMMA pour la configuration et la demande de devis.
Points clés à retenir
Le passeport permet de dégager les règles de travail suivantes.
- Définissez la forme du matériau brut en PMMA, son lot, son orientation et son exposition ultérieure aux produits chimiques avant de considérer qu’un essai est transposable.
- Exploitez conjointement les copeaux, l’état des arêtes, les débris et la réaction des éléments géométriques comme indices de chaleur et de coupe.
- Adaptez les recommandations pour les parois minces à la géométrie, à l’appui, à la stratégie et aux critères d’acceptation ; ne transformez pas une échelle de recherche en règle universelle.
- Définissez une plage d’essai maîtrisée au lieu de reprendre des vitesses et des avances isolées.
- Distinguez l’apparence visuelle, la dimension, la forme, la texture de surface, le voile et la transmission lumineuse lorsque la fonction l’exige.
- Considérez la finition, la libération du montage d’usinage, le nettoyage et l’assemblage comme des changements d’état pouvant nécessiter un nouveau contrôle.
- Appuyez les décisions concernant les poussières sur l’évaluation de sécurité propre au site de production.
Foire aux questions
Les questions ci-dessous appliquent ces règles aux décisions courantes en atelier.
Peut-on usiner l’acrylique en CNC sans le faire fondre ?
Oui. Une coupe stable forme et évacue des copeaux réguliers au lieu de frotter la matière, tandis que l’essai maîtrise le matériau brut, l’état de l’outil, l’engagement, l’évacuation et les conditions de contrôle.
La combinaison adaptée dépend du matériau brut, de l’outil, de l’engagement, de l’avance par dent, de la vitesse de broche, du faux-rond, de la trajectoire et de l’évacuation. Commencez avec un brut traçable et un outil affûté, observez les copeaux et les arêtes, puis gardez constants le montage d’usinage et les conditions de contrôle. Confirmez le résultat par un essai circonscrit au lieu de reprendre un réglage provenant d’une machine inconnue.
Qu’est-ce que le choix entre PMMA coulé et extrudé change dans un essai maîtrisé ?
Le choix entre PMMA coulé et extrudé détermine la forme d’approvisionnement à maintenir constante et à consigner ; il ne suffit pas à déterminer la qualité d’usinage et ne remplace pas un essai portant sur le grade et le lot réels.
Le choix entre PMMA coulé et extrudé constitue une donnée d’identification du matériau brut et ne détermine pas, à lui seul, la qualité d’usinage. Le matériau brut orienté par étirage présente en outre une directionnalité, le cas échéant. Comparez le grade, le lot, l’épaisseur, le sens du brut, l’état après finition et l’exposition ultérieure aux fluides. La réussite d’un essai sur matériau coulé ne disqualifie pas automatiquement l’extrusion, et la seule désignation du matériau brut ne prouve pas la conformité de la pièce finie.
Comment définir et contrôler l’état de surface final du PMMA ?
La réponse doit préciser l’état de fabrication livré et la mesure retenue : apparence visuelle, dimension, forme, rugosité, voile, transmission lumineuse, ou une combinaison convenue après finition et nettoyage.
Une face à l’état usiné, une arête polie et une surface découpée par usinage ultraprecis ne sont pas interchangeables. Précisez si l’acceptation repose sur un examen visuel, des dimensions, la rugosité, le voile, la transmission lumineuse ou une combinaison de ces critères. Définissez également la zone d’échantillonnage, l’état de nettoyage, la température de contrôle et, le cas échéant, l’échantillon de référence. Effectuez le contrôle après les opérations de finition spécifiées, car l’état obtenu à la machine peut ne plus représenter la surface livrée.
Comment concevoir des parois minces en PMMA pour le fraisage ?
Concevez chaque paroi mince en tenant compte de son appui, du matériau brut environnant, de l’ordre d’usinage, du sens de coupe, du comportement à la libération et de la méthode de contrôle ; réalisez ensuite un essai sur une géométrie représentative au lieu de reprendre une épaisseur minimale universelle.
La hauteur, la longueur et l’épaisseur de la paroi, le matériau brut environnant, l’engagement de l’outil, sa trajectoire et le comportement lors de la libération du montage d’usinage comptent tous. Réalisez un essai à l’échelle représentative de la géométrie critique ; n’appliquez pas une dimension issue d’une étude sur les dispositifs microfluidiques comme épaisseur minimale générale en atelier.
Quelles preuves relatives aux conditions de contrôle faut-il conserver pour un essai sur PMMA ?
Conservez l’identité du matériau brut et du lot, son orientation, la modification maîtrisée, l’état de l’outil et du montage d’usinage, les observations avant et après finition, les conditions de contrôle, les résultats mesurés et la décision d’acceptation.
Consignez l’identité du matériau brut et le sens du brut, l’élément géométrique de l’éprouvette, l’état de l’outil et du montage d’usinage, les copeaux et les images des arêtes, une modification maîtrisée, les mesures en position et après libération, l’état de finition et de nettoyage, la température et le temps de repos, la méthode de contrôle, le résultat et les critères d’acceptation ou de rejet. Si la finition, le nettoyage ou l’assemblage modifie l’état, répétez les contrôles concernés dans les conditions convenues pour la pièce livrée et conservez les données avant et après. Associez chaque donnée au même identifiant d’essai afin de pouvoir retracer un défaut ultérieur sans reconstituer la séquence de mémoire.
Vous devez harmoniser un plan de pièce en PMMA et les critères d’acceptation ?
Réunissez les informations sur l’état du matériau brut, la géométrie critique, la finition, l’exposition ultérieure et les besoins de contrôle avant d’aborder le projet. Un échange utile distingue les exigences fixes du plan des questions à trancher par essai et définit les preuves requises pour accepter la pièce dans son état livré. Pour les preuves dimensionnelles, précisez explicitement les conditions de mesure. Chaque méthode d’acceptation doit être explicite, mesurable et liée à la fonction prévue.
Examinez les exigences du planRéférences et sources
- Yan et al., étude de la température et de l’état de surface lors du mic fraisage à grande vitesse du PMMA, Polymers (2020).
- Yan et al., effets de l’usinage et de l’alcool sur la formation de craquelures dans le PMMA standard et orienté, texte intégral (2023).
- Sucularli et Simsek, déviation des parois en PMMA microfraisées selon la stratégie, texte intégral (2025).
- ASTM D4802-16(2024), champ d’application des plaques acryliques à usage général.
- ASTM D1003-21, champ d’application des méthodes d’essai du voile et de la transmission lumineuse.
- Doiron et Beers, monographie du NIST sur la métrologie dimensionnelle.
- Consignes de l’OSHA sur les poussières combustibles.
- Lucca et al., revue de l’ASME sur la découpe ultraprecise.
- Bu et al., expérience sur l’inflammation et la propagation des flammes des poussières de PMMA, Journal of Hazardous Materials (2019).

ZHENLING / FABRICATION SUR PLAN
D’une question technique à un plan prêt pour une demande de devis
Zhenling accompagne les acheteurs industriels pour la réalisation sur mesure de brides, de corps de vannes, de rouleaux, de tubes cintrés et de pièces usinées de forme complexe. Avant de chiffrer la gamme de fabrication, nos ingénieurs examinent le plan, l’état du matériau, le cumul des tolérances, la quantité et les exigences de contrôle.
POUR COMMENCERPlan · Échantillon · Cotes critiques
À PRÉCISERMatériau · Quantité · Tolérance · Certification
PLAN / MATÉRIAU / TOLÉRANCE
Préparez le descriptif de votre pièce
- DOCUMENT DE DÉPART
- Plan 2D/3D ou échantillon
- EXAMEN DU PROCÉDÉ
- Usinage · formage · soudage · contrôle
- Mode de réponse
- Envoyez le formulaire de demande du site
Nous utilisons les informations fournies pour examiner votre demande et y répondre. Consultez notre politique de confidentialité.


