Contacter Zhenling Company

Mis à jour en août 2026
L’usinage CNC du magnésium est réalisable, mais le terme « magnésium » ne suffit pas à définir un procédé. Tout plan transposable doit préciser l’alliage et l’état métallurgique, l’état du brut, l’opération, l’outil et l’état de son arête, la forme des copeaux, le bridage, le fluide d’usinage, l’état de surface et la méthode de contrôle. Si un seul paramètre change, un résultat publié peut ne plus répondre à la question posée pour la pièce.
Réponse directe : usinez l’alliage de magnésium désigné uniquement dans un domaine documenté couvrant le matériau, la coupe, l’état des copeaux, la sécurité au poste de travail et le contrôle. Les paramètres publiés ne constituent des données utiles au projet que si l’alliage, l’outil, l’opération, le fluide, la méthode d’essai et les limites d’applicabilité correspondent toujours.
Points clés
- Le brut massif, les copeaux grossiers, les fines et les poussières sont des états différents, qui appellent des éléments de preuve distincts.
- Une faible force de coupe ne prouve ni un faible risque lié au procédé ni la stabilité de la géométrie après desserrage.
- Les températures et valeurs d’usure issues d’études restent indissociables de leurs méthodes d’essai.
- Tout champ manquant pour transposer un résultat appelle une validation ; il ne peut pas être remplacé par un réglage générique.
Ce guide explique les mécanismes associés à ces paramètres et présente deux outils pratiques : L’enveloppe de risque du magnésium en 9 états distingue le brut massif, les copeaux, les fines et les poussières avant l’application d’une consigne de sécurité, tandis que La bande de preuve en 6 champs, de l’alliage à l’acceptation permet de vérifier si une étude peut éclairer une décision fondée sur un plan ou un contrôle. Pour un contexte applicatif plus large, consultez le centre consacré aux applications industrielles de l’usinage CNC. Cet article ne revendique aucune capacité de Zhenling et ne fixe aucun paramètre, tolérance, état de surface, prix ni délai.
Le magnésium désigne une famille de matériaux, pas un réglage d’usinage
La mention « magnésium » désigne une famille de matériaux, pas une condition de coupe complète. La désignation de l’alliage, l’état métallurgique, la forme du produit, la gamme de fabrication du brut, son état à la livraison, la spécification applicable et le certificat matière sont des champs d’identification distincts. Tant que ces informations ne sont pas connues, il est impossible de transposer de manière responsable une vitesse, une avance, un résultat de durée de vie d’outil ou une observation de surface.
| Champ d’identification | Ce qu’il permet d’établir | Ce qu’il ne permet pas d’établir |
|---|---|---|
| Désignation de l’alliage | La famille chimique désignée, par exemple AZ31B ou AZ91D | L’état métallurgique, l’historique du brut, l’outil ou le réglage de coupe |
| État métallurgique et état à la livraison | L’état déclaré du matériau à la réception | Le comportement après un historique thermique ou d’usinage différent |
| Forme du produit et gamme de fabrication | Produit moulé, corroyé, en tôle, en plaque, en barre ou autre forme contrôlée | L’équivalence entre des gammes de fabrication de bruts différentes |
| Spécification et dossier | Le document, son indice de révision et les données du lot à vérifier | Une recette universelle d’usinage CNC |
Cette distinction apparaît clairement dans le répertoire des normes ASTM sur les métaux non ferreux. ASTM répertorie des documents distincts selon la forme du produit en magnésium et son usage, notamment B951-11(2025) et B296-20. Ces références aident le responsable du matériau à trouver le périmètre applicable ; le répertoire public ne transforme aucun de ces documents en tableau de coupe. Utilisez le cadre général de sélection des matériaux pour l’usinage CNC afin de structurer la question liée à l’application, tout en consultant conjointement la spécification applicable et les documents fournis.
AZ31B et AZ91D ne doivent pas non plus être confondus sous prétexte qu’ils commencent tous deux par « AZ ». Une observation de tournage à sec de l’AZ31B, une observation de fraisage d’ébauche de l’AZ91D et un résultat de traitement de surface obtenu sur un autre état du matériau répondent à des questions différentes. L’identité de l’alliage restreint le champ de recherche. C’est la complétude des champs du domaine de validité qui détermine si le résultat s’applique au projet.
Il ne faut pas non plus traiter le magnésium pur, le brut corroyé et un alliage moulé sous pression comme un seul et même état de livraison. Les pages commerciales peuvent présenter le magnésium comme le métal de structure le plus léger, mais les termes « le plus léger », « métal de structure » et « matériau léger » relèvent du vocabulaire des applications, pas des champs d’un certificat. Les caractéristiques du magnésium doivent être précisées pour chaque alliage. La comparaison entre magnésium et aluminium présente la même limite : les résultats obtenus sur des alliages d’aluminium ne constituent pas des données d’usinage du magnésium.
Pourquoi le magnésium peut se couper facilement sans que son usinage soit anodin
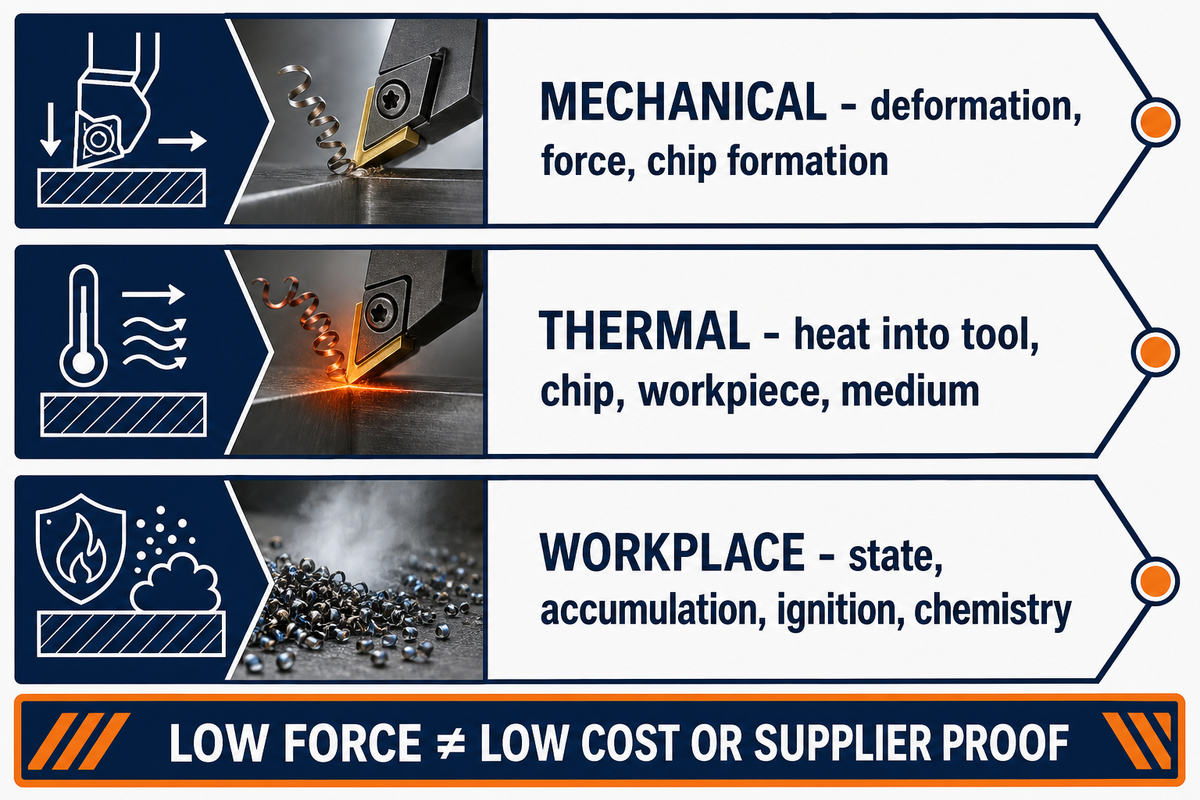
L’expression « facile à usiner » décrit généralement une partie de la réponse mécanique à la coupe. Elle ne prouve pas que la chaleur, l’accumulation des copeaux, l’état de l’outil, l’évolution de la surface, le bridage ou les risques au poste de travail sont maîtrisés. L’usinabilité et la sécurité du procédé se recoupent au niveau de la coupe, mais l’une ne peut pas remplacer l’autre.
L’usinabilité aide à poser les questions suivantes
- Comment l’alliage désigné forme-t-il les copeaux ?
- Par où la chaleur de coupe s’évacue-t-elle de la zone de contact ?
- Quels sont les premiers signes d’évolution de la surface et de l’arête ?
- Quelle observation faut-il garder constante ?
L’usinabilité ne permet pas de prouver
- Que tous les alliages de magnésium utilisent le même tableau de paramètres
- Que les copeaux, les fines et le brut massif présentent le même état de risque
- Qu’une faible force garantit la stabilité d’une paroi mince
- Qu’une seule étude suffit à valider un procédé de production
La réponse mécanique concerne la déformation, les efforts, la formation des copeaux et la manière dont une arête vive cisaille la pièce. La réponse thermique porte sur la production de chaleur et son transfert vers l’outil, les copeaux, la pièce et le reste du procédé. Les interactions chimiques et les conditions de travail dépendent de l’état du matériau, de son accumulation, des possibilités d’inflammation, de la composition chimique du fluide d’usinage et des mesures de maîtrise en vigueur sur le site de production. Une analyse utile garde ces trois aspects à l’esprit.
Le magnésium est également étudié pour sa résistance élevée par rapport à sa masse, son rapport résistance/poids, sa capacité à amortir les vibrations, ainsi que pour les structures automobiles et aéronautiques et les boîtiers d’appareils électroniques. Ce sont des contextes de conception possibles, et non la preuve qu’un alliage donné convient à une application. Une force de coupe plus faible peut réduire une charge mécanique, sans pour autant valider l’intégrité de surface, la sécurité incendie ni le temps total d’usinage.
Cette distinction évite aussi les raccourcis commerciaux. Une faible force de coupe ne permet pas de conclure à un coût de projet réduit, à un délai court ou à l’adéquation d’un fournisseur. Pour répondre, il faut un plan, une quantité, une gamme de fabrication du matériau, un plan de contrôle et des éléments récents sur le fournisseur. Dans un guide informatif, la seule affirmation défendable est plus limitée : le magnésium peut être usiné, mais tout résultat pertinent reste conditionnel.
De la zone de cisaillement au copeau : où vont la chaleur et l’énergie
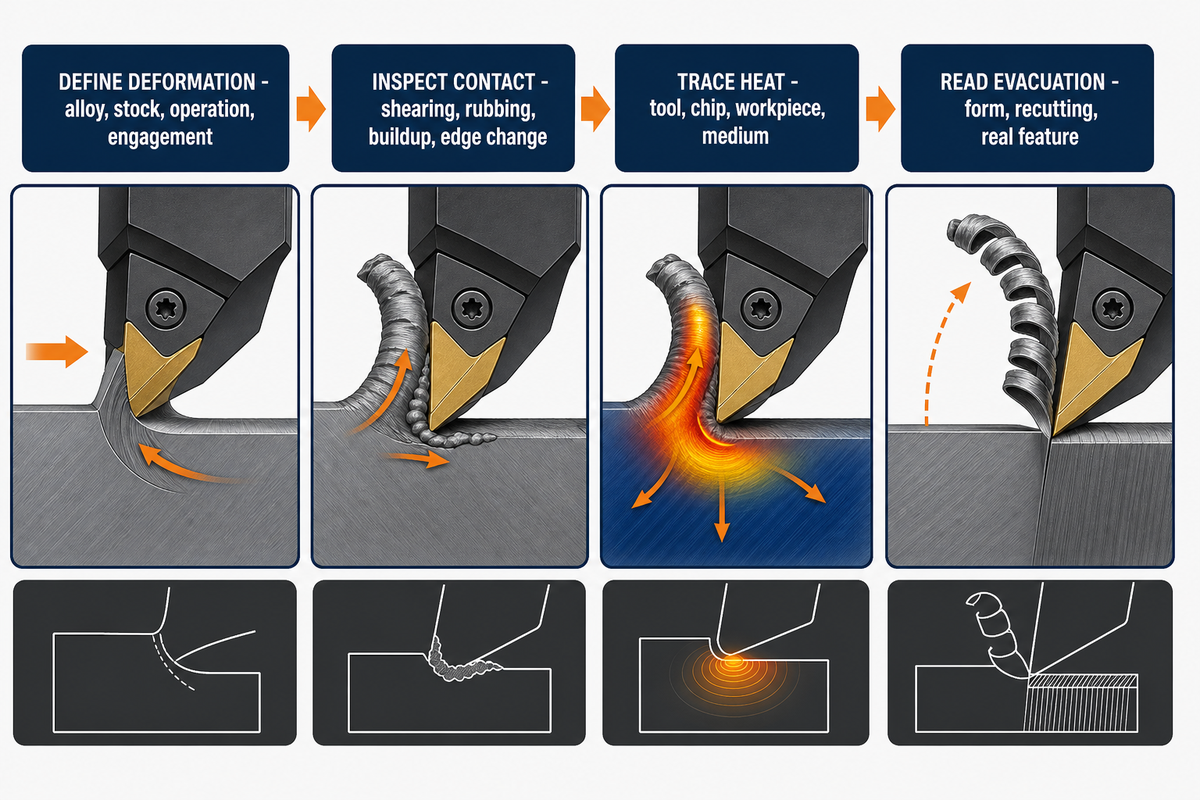
L’énergie de coupe suit une chaîne : le matériau de la pièce se déforme, le copeau glisse sur l’outil, la face de dépouille peut frotter contre la nouvelle surface, puis le copeau doit sortir de la zone d’engagement. La géométrie de l’arête, l’usure, l’engagement, l’épaisseur du copeau, son évacuation et le fluide d’usinage peuvent modifier plusieurs maillons à la fois.
- Définir la déformation : consignez l’alliage, l’état du brut, l’opération et l’engagement réel à l’origine du copeau.
- Examiner la zone de contact : distinguez le cisaillement effectif du frottement, de l’arête rapportée ou de l’évolution de l’arête.
- Suivre les transferts de chaleur : prenez en compte l’outil, le copeau, la pièce et le fluide au lieu d’incriminer une seule valeur programmée.
- Analyser l’évacuation : reliez la forme des copeaux et leur recoupe à la poche, à l’alésage, à la paroi ou à la coupe ouverte concernés.
Une étude de fraisage d’ébauche à sec de l’AZ91D publiée en 2025 montre l’importance du domaine de validité. Les essais ont utilisé des fraises en carbure avec des angles d’hélice de 20° et 50°, des vitesses de coupe de 400–1 200 m/min, des avances par dent de 0,05–0,30 mm/dent, une profondeur axiale de 6 mm et un engagement radial de 14 mm. Ce sont les conditions de l’étude, pas des réglages recommandés.
Cet article rapporte une température moyenne de 507,1 °C et une température maximale de 515,1 °C pour des copeaux produits avec une avance de 0,15 mm/dent et une profondeur axiale de 6 mm, lors d’un essai d’inflammation sur plaque chauffante réalisé hors machine. Ces valeurs ne correspondent pas à la température dans la zone de coupe. Omettre la méthode d’essai inverserait le sens des données et transformerait un essai d’inflammation délimité en un faux seuil d’usinage.
Si une marque de surface, un changement de forme des copeaux ou une inquiétude liée à la température apparaît, ne modifiez pas simultanément la vitesse, l’avance, l’outil et le fluide. Consignez l’état de l’arête et des copeaux, puis choisissez une observation permettant de départager les causes possibles. Le diagnostic doit préserver l’interprétabilité du contrôle suivant, plutôt que de déduire une cause première de l’apparence.
Dans le contexte de l’usinage CNC du magnésium, les termes employés comptent. « Usinage du magnésium » désigne le système contrôlé dans son ensemble, tandis que « fraisage du magnésium » désigne une seule opération. Tout résultat d’usinage CNC doit toujours préciser l’état du matériau et celui de la mesure ; le nom du programme ne fournit ni l’un ni l’autre.
L’enveloppe de risque du magnésium en 9 états
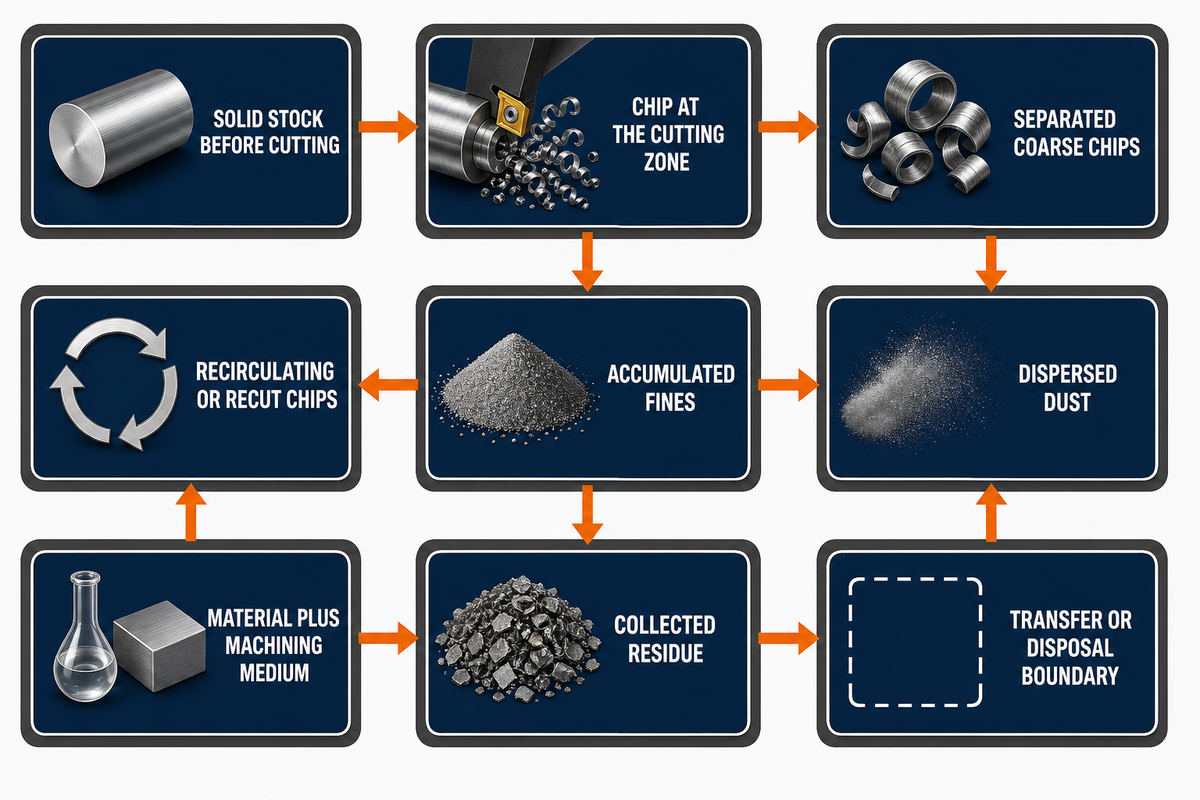
L’enveloppe de risque du magnésium en 9 états classe l’état du matériau avant toute application d’une consigne de sécurité. Le brut massif, les copeaux grossiers, les fines accumulées, les poussières en suspension et les résidus contaminés soulèvent des questions différentes. Cette cartographie consigne le transfert d’énergie, l’accumulation, les incompatibilités, le responsable et le document de référence applicable au poste de travail, sans prescrire de procédure universelle.
« Tout matériau combustible peut brûler rapidement lorsqu’il est finement divisé. » Administration américaine de la sécurité et de la santé au travail, Poussières combustibles : risque d’explosion
| Matériau ou transition | Transfert d’énergie à définir | Question relative à l’accumulation ou aux incompatibilités | Responsable de la décision et éléments de preuve |
|---|---|---|---|
| Brut massif avant la coupe | Manutention, impact et état à la réception | Quelle opération contrôlée crée l’état suivant ? | Responsables du matériau et du procédé ; dossier d’identification |
| Copeau dans la zone de coupe | Cisaillement, frottement, échauffement local | Comment le copeau sort-il de la zone d’engagement ? | Responsable du procédé ; examen de l’opération et du cheminement des copeaux |
| Copeaux grossiers séparés | Chaleur résiduelle et sources d’énergie proches | Où les copeaux se déplacent-ils, refroidissent-ils et s’accumulent-ils ? | Responsables de la production et de la sécurité ; évaluation de l’état des copeaux collectés |
| Copeaux remis en circulation ou recoupés | Contacts répétés avec l’outil et la surface | L’élément concerné peut-il piéger ou dévier les copeaux ? | Responsable du procédé ; observation de l’évacuation |
| Fines accumulées | Sources d’inflammation et perturbations locales | Où le matériau finement divisé peut-il s’accumuler ? | Responsable de la sécurité du site de production ; évaluation des risques à jour |
| Poussières dispersées | Inflammation, dispersion et confinement | Le matériau peut-il être mis en suspension dans une zone confinée ? | Responsable de la sécurité du site de production ; document applicable au poste de travail |
| Matériau et fluide d’usinage | Contact thermique et interaction chimique | Quels sont exactement le fluide, son état et les critères de compatibilité ? | Responsables du procédé et de la sécurité ; données à jour sur le produit et le site de production |
| Résidus collectés | Manutention, transfert et sources d’énergie proches | Comment les différents états sont-ils identifiés et séparés ? | Responsable du site de production ; procédure approuvée de nettoyage et de stockage |
| Limite de transfert ou d’élimination | Déplacement entre personnes, zones ou conteneurs | La responsabilité ou l’état du matériau change-t-il ? | Responsable du site de production ; procédures approuvées de transfert, d’élimination et d’urgence |
La chimie du fluide d’usinage mérite une ligne à part. Un résumé de l’JSME publié en 2003 a étudié la production d’hydrogène lors de l’usinage d’un alliage de magnésium dans plusieurs fluides, montrant que leur composition chimique est une variable indépendante. Cela ne justifie aucune règle universelle pour l’usinage « avec fluide » ou « à sec ». De même, les recommandations publiques de l’OSHA donnent des exemples adaptés à des conditions précises pour les métaux finement divisés, et son annexe sur la protection contre l’incendie comporte à la fois des limites générales et des éléments propres aux installations conçues pour le magnésium. Extraire une phrase pour en faire une procédure d’atelier ferait perdre de vue son périmètre.
Les pages publiques de développement de la NFPA indiquent que la NFPA 484 a été intégrée à l’édition 2025 de la NFPA 660. Il s’agit d’une mise à jour de la référence documentaire, pas d’une preuve qu’une installation satisfait à ses exigences. Les responsables qualifiés du site de production doivent déterminer la norme actuellement applicable, les exigences locales, l’évaluation des risques, la formation, le nettoyage, le stockage, l’élimination et le plan d’urgence. Cet article ne fournit volontairement aucune consigne concernant le liquide de coupe, l’extinction, le nettoyage ou les situations d’urgence.
Limites des consignes de sécurité : les résultats de recherche peuvent contenir des expressions telles que « inflammable », « étincelle », « incendie de magnésium », « feu de classe D », « extincteur de classe D », « feu de type D », « à base d’eau », « copeaux humides », « système d’évacuation des copeaux », « éviter les angles de dépouille faibles » et « production sûre ». Aucune de ces expressions ne constitue une procédure dans ce guide.
L’usinage du magnésium exige de tout atelier d’usinage qu’il distingue les copeaux et les poussières de magnésium du brut massif. Il ne faut pas supposer qu’un état s’enflamme difficilement parce qu’un autre a semblé stable lors d’un essai. La sécurité incendie, le choix des extincteurs, la compatibilité du fluide, le nettoyage et la réponse aux situations d’urgence relèvent de l’évaluation à jour du site et des responsables qualifiés.
La géométrie de l’outil et l’état de son arête modifient le transfert de chaleur
Le tranchant, la géométrie positive, la dépouille, le matériau de l’outil, son revêtement, le faux-rond et l’état d’usure influent sur le cisaillement du magnésium et la part du contact qui devient du frottement. Aucun de ces facteurs ne constitue à lui seul une solution. Un diagnostic utile associe chaque signe visible aux causes possibles et à une observation permettant de les départager.
| Signe | Causes possibles | Observation permettant de départager les causes |
|---|---|---|
| Évolution de l’usure en dépouille | Charge sur l’arête, frottement, faux-rond, engagement, état du matériau | Suivre l’évolution de l’usure à intervalles de coupe définis |
| Stries ou bavure de frottement en surface | Arête rapportée, recoupe des copeaux, endommagement de l’arête, appui | Comparer l’état de l’arête et des copeaux avant de modifier la trajectoire |
| Changement de forme des copeaux | Vitesse, avance, usure de l’arête, opération, accès du fluide | Conserver le même état d’outil et examiner le chemin réel d’évacuation |
| Bavure ou détérioration en sortie | État de l’arête, appui en sortie, trajectoire de l’outil, géométrie locale | Comparer le même élément géométrique en sortie en maintenant l’appui constant |
Une étude de tournage à sec de l’AZ31B a utilisé une plaquette en carbure revêtue à 65–115 m/min, une avance de 0,1–0,2 mm/tr et une profondeur de passe de 0,5–1,0 mm. L’usure en dépouille rapportée variait de 89.56 à 299,34 µm selon les conditions d’essai. Le dossier public consulté ne précisant pas l’état du matériau à la livraison, même une valeur en micromètres très précise reste une donnée incomplète.
Au lieu de retenir la plus faible valeur d’usure rapportée dans l’article, conservez l’ensemble du domaine de validité des données. Celui-ci comprend l’alliage, l’état à la livraison, l’outil, l’opération, l’engagement, l’intervalle, la mesure de l’usure et la méthode de mesure. Si un seul champ diffère, considérez l’article publié comme une source de questions, pas comme une fiche de réglage prête à l’emploi.
L’expression « éviter les angles de dépouille faibles » figure dans des conseils d’usinage publics, mais elle ne définit pas un outil. Avant de transposer une affirmation sur la géométrie, il faut consigner ensemble la dépouille, l’angle de coupe, la préparation de l’arête, le matériau, le revêtement, le faux-rond, l’engagement et l’état d’usure.
Le fraisage, le tournage et le perçage révèlent des signes de défaillance différents
En fraisage, le contact est intermittent ; en tournage, les copeaux peuvent être produits de façon plus continue ; en perçage, l’arête et le chemin d’évacuation sont confinés. Ces mécanismes modifient les observations pertinentes. Un résultat obtenu avec une opération ne doit pas être transposé à une autre, sauf si l’outil, l’engagement, l’appui, le cheminement des copeaux et le résultat mesuré restent comparables.
| Opération ou état | Mécanisme à préserver | Signe utile | Limite de transposition |
|---|---|---|---|
| Fraisage en bout | Entrée et sortie intermittentes, contact variable des dents | Usure dent par dent et motif de surface | Changement de trajectoire, de plaquette ou d’engagement |
| Fraisage périphérique | Engagement radial et axial le long de la trajectoire de l’outil | Charge aux entrées, aux sorties et dans les angles | Changement de l’appui de la paroi ou de l’engagement |
| Fraisage de rainure ou de poche | Chemin de copeaux confiné et risque de recoupe | Évacuation, retour des copeaux et marques sur la paroi | Changement de profondeur, d’accès ou de forme de la cavité |
| Tournage | Contact continu, rupture du copeau, diamètre et appui | Emplacement de l’usure, forme des copeaux et évolution de l’état de surface | Changement de plaquette, de diamètre ou d’état du matériau |
| Entrée du foret | Centrage initial, appui et contact de l’arête | Marque d’entrée, évolution de l’effort et données de faux-rond | Changement de la géométrie d’entrée ou de l’appui |
| Perçage profond | Effort axial, évacuation dans les goujures et accès variable selon la profondeur | Accumulation des copeaux, méthode de mesure de la température et diamètre | Changement de profondeur, de géométrie du foret ou d’accès |
| Sortie du foret | Appui restant et géométrie de débouchage | Arête de sortie, bavure et état de surface local | Changement de l’épaisseur de paroi ou de l’appui en sortie |
| Fraisage hélicoïdal d’un alésage | Trajectoire orbitale et évacuation intermittente | Effort, méthode de mesure de la température, taille des copeaux, diamètre et état de surface | Changement d’outil, d’orbite, d’élément géométrique ou du domaine de l’étude |
| Contrôle après desserrage | Suppression du bridage après l’opération | Élément géométrique et référence, pièce bridée puis libérée | Changement de bridage ou d’état de mesure |
Une comparaison de l’usinage à sec de l’AZ31 publiée en 2021 a utilisé un foret à deux lèvres de 11,5 mm pour le perçage conventionnel et une fraise monobloc en carbure de 8 mm pour le fraisage hélicoïdal d’un alésage. Son résumé rapporte des différences directionnelles concernant l’effort, la température, la précision du diamètre, l’état de surface et l’évacuation des copeaux. Il n’établit pas de règle universelle de supériorité, car les outils et les mécanismes différaient et le résumé public ne fournit pas toutes les valeurs mesurées. Une autre comparaison du fraisage, du tournage et du contrôle sur plan explique plus largement la différence entre les gammes de fabrication, sans transformer cette étude sur l’AZ31 en réglage d’atelier.
Comment usiner le magnésium en toute sécurité ?
Commencez par définir précisément l’alliage et son état à la livraison, puis cartographiez chaque transition entre le brut massif, les copeaux, les fines, les poussières et les résidus collectés. Consignez l’opération, l’outil et son arête, le fluide d’usinage, l’enceinte, la gamme d’évacuation, les zones d’accumulation et les sources potentielles d’énergie. Une évaluation actuelle des risques du site doit déterminer les mesures de maîtrise, le nettoyage, le stockage, l’élimination, la formation et la réponse aux urgences, dans le respect des exigences applicables.
Les études d’usinage publiées ne peuvent expliquer les mécanismes que dans les limites de leurs conditions d’essai. Elles ne valident pas une procédure d’installation. Avant de modifier un réglage, vérifiez que l’état du matériau et le responsable de la décision sont connus et que la procédure en vigueur au poste de travail couvre l’opération réelle.
Les parois minces peuvent bouger après le retrait de l’outil
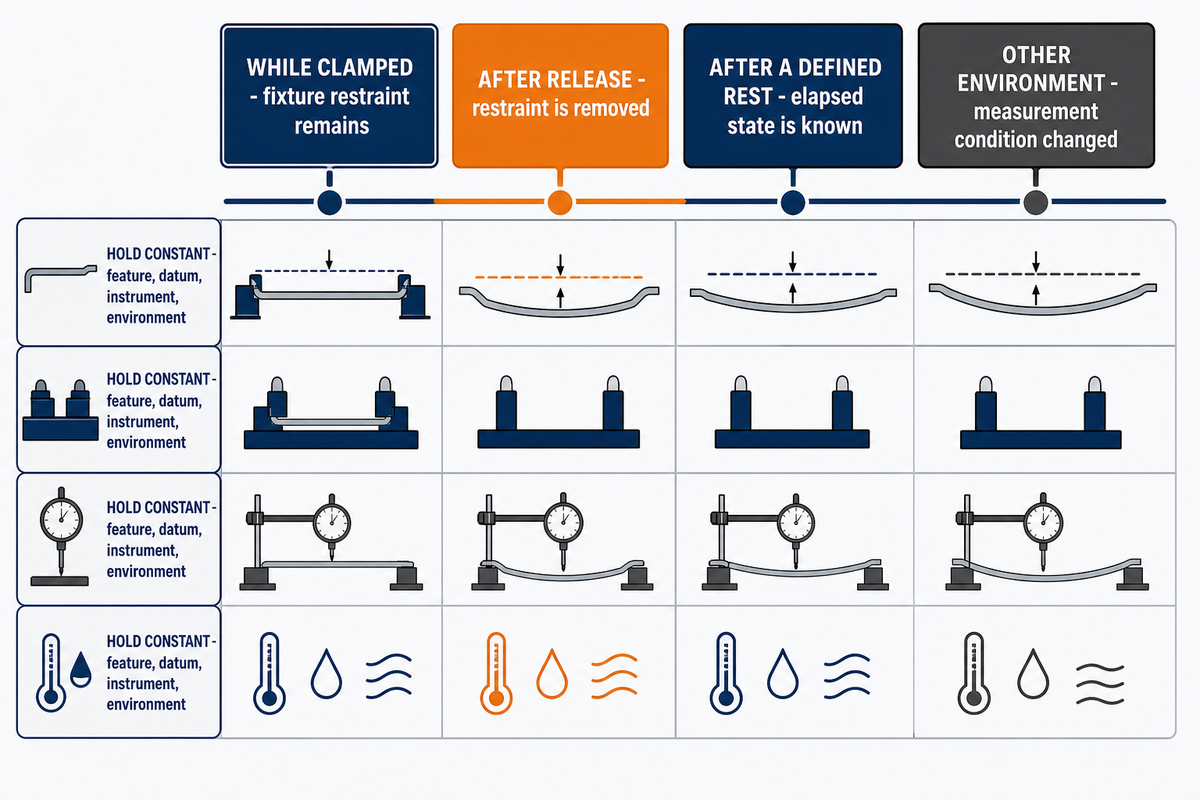
La mesure d’un élément en magnésium peut varier selon qu’il est encore bridé, immédiatement après son desserrage, après un temps de repos défini ou dans un autre environnement de mesure. Ces observations sur l’opération, l’outil et l’état des copeaux doivent être prises en compte dans la séquence de mesure. L’effort de coupe, la chaleur locale, le bridage, l’équilibre des enlèvements de matière et les contraintes résiduelles après desserrage sont autant de facteurs possibles. La précision de la machine ne suffit pas à expliquer l’évolution.
Dans une étude publiée en 2023 sur le fraisage de l’AZ31B et les traitements ultérieurs, les contraintes résiduelles mesurées en surface sur 14 éprouvettes ont changé de 19,31–50,52 MPa après les conditions choisies de recuit de détente, avec des réductions rapportées de 56,14–67,29 %. Ces valeurs montrent que l’usinage et l’état après traitement peuvent influer sur la surface mesurée. Elles ne prédisent pas le déplacement d’une paroi, ne valident pas un cycle de recuit et ne définissent pas une tolérance.
- Pièce bridée : consignez la répartition des enlèvements de matière, l’appui, l’outil et l’état de la pièce pendant l’usinage.
- Pièce libérée : contrôlez à nouveau l’élément géométrique et la référence spécifiés après retrait du bridage.
- Temps de repos ou environnement défini : consignez le temps écoulé et les conditions de mesure sans inventer de délai d’attente universel.
- État d’acceptation : reliez le résultat au plan, à la méthode, à la règle d’échantillonnage et au critère approuvé.
Pour comparer utilement les différents états, gardez constants l’élément géométrique, la référence, l’instrument et l’environnement. Si l’outil a changé en même temps que la stratégie de bridage, le résultat ne permet pas d’attribuer la cause à l’un ou à l’autre. Si l’étude porte sur les contraintes résiduelles alors que le projet concerne un déplacement dimensionnel, le lien causal manquant doit rester explicite. Cette rigueur fondée sur le plan apparaît aussi dans un guide de fabricabilité en usinage CNC, qui précise les hypothèses de géométrie et de contrôle avant validation.
Les surfaces fraîchement usinées changent la question après usinage
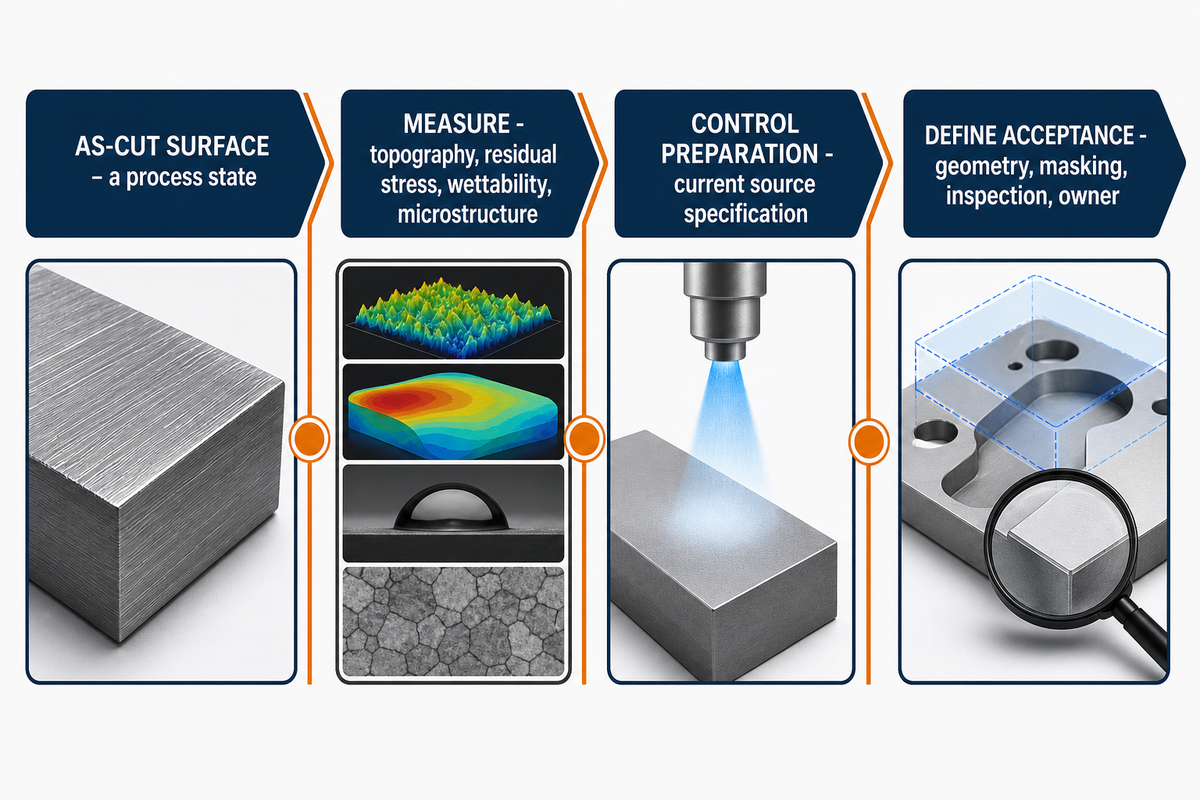
Une surface de magnésium fraîchement usinée correspond à un état du procédé, et non simplement à une couleur ou à un objectif de rugosité. L’alliage, le milieu d’usinage, la topographie, les contraintes résiduelles, les couches transformées, la contamination, le temps écoulé, la géométrie, l’environnement de service et la spécification de finition peuvent tous faire partie des éléments à documenter en aval.
Une notice de l’ORNL consacrée à une étude du CIRP sur l’AZ31 décrit des mesures de la topographie de surface, des contraintes résiduelles, de la mouillabilité, de la microstructure et de la profondeur des couches transformées après usinage. Les essais de corrosion ont été menés dans un environnement in vitro simulant les conditions humaines et comprenaient une condition cryogénique à faible avance. Cette portée est utile, car elle identifie des variables de surface mesurables ; elle ne constitue pas une recommandation générale en matière de résistance à la corrosion industrielle ni une règle de choix de finition.
ASTM répertorie publiquement D1732-03(2023) parmi les pratiques de préparation des surfaces en alliage de magnésium avant peinture. Le catalogue établit l’identité et la révision du document, mais ne donne pas toutes les instructions contrôlées et ne prouve pas que la peinture convient à une pièce donnée. Le plan des opérations en aval doit encore préciser l’alliage exact, les conditions de service, la spécification de finition en vigueur, l’état de nettoyage et de manutention, la géométrie, le masquage, le contrôle et le responsable du procédé.
C’est là que « appliquer ensuite un revêtement » ne suffit pas. Cette formule omet l’état du matériau avant traitement, la gamme de préparation contrôlée, l’exigence fonctionnelle et le critère d’acceptation. Un guide peut nommer ces interfaces. Les finitions disponibles et les engagements de performance restent des questions commerciales propres au plan.
Le revêtement par poudre et d’autres finitions de surface peuvent figurer dans une spécification de projet, mais aucun n’est une suite universelle à l’usinage. La préparation contrôlée à partir des sources, la chimie, la géométrie, le masquage, l’environnement de service et le critère d’acceptation doivent rester liés à la gamme choisie.
La grille de traçabilité en 6 champs, de l’alliage à l’acceptation
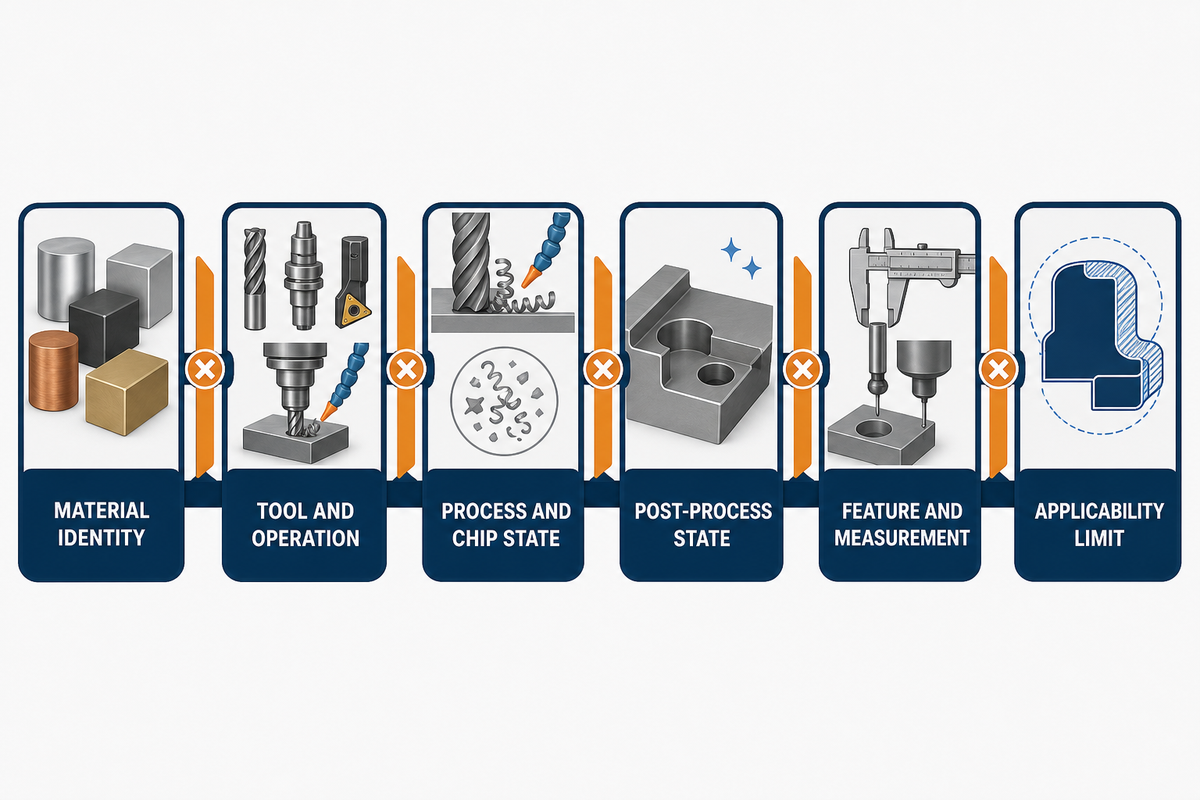
La grille de traçabilité en 6 champs, de l’alliage à l’acceptation vérifie si six champs restent associés à une valeur, de la source jusqu’au projet. Une valeur accompagnée d’unités ne constitue pas une preuve solide si l’alliage, l’outil, le procédé, l’état après procédé, la grandeur mesurée ou la limite d’applicabilité ne sont pas précisés. Tout champ vide bloque le transfert automatique.
| Champ | Données de la source | Comparaison avec le projet | Condition bloquant le transfert |
|---|---|---|---|
| 1. Identité du matériau | Alliage, état métallurgique, forme du produit, état du stock | Certificat et substitution approuvée | « Magnésium » générique ou gamme différente |
| 2. Outil et opération | Matériau et géométrie de l’outil, état, fraisage, tournage ou réalisation de trous | Outil, élément géométrique, trajectoire et accès réels | Opération ou état de l’arête différent |
| 3. Procédé et état des copeaux | Vitesse, base de calcul de l’avance, engagement, milieu, forme des copeaux | Configuration définie et méthode d’évacuation | Unités présentes, mais base de calcul ou état absent |
| 4. État après procédé | État brut d’usinage, traité, préparé, revêtu ou autre état déclaré | Séquence réelle et spécification contrôlée | Résultat de traitement appliqué à une pièce brute d’usinage |
| 5. Élément géométrique et mesure | Élément géométrique, référence, méthode, environnement, temps écoulé | Grandeur à mesurer définie par le plan et plan de contrôle | Résultat différent ou état de mesure non défini |
| 6. Limite d’applicabilité | Exclusions de l’étude, incertitude et variables non résolues | Éléments que le projet doit encore valider | Limite de la source omise |
Appliquez la grille à l’exemple de l’AZ91D. Les valeurs 507,1 °C et 515,1 °C ne gardent leur sens que si elles sont associées à la méthode d’essai sur plaque chauffante hors machine, aux copeaux issus de la condition de fraisage indiquée et au domaine d’essai de l’article. Elles ne peuvent pas devenir des limites de température dans la zone de coupe. Appliquez-la au résultat sur l’AZ31B : les valeurs 19,31–50,52 MPa et 56,14–67,29 % restent liées à 14 éprouvettes, aux états de fraisage et de traitement choisis, ainsi qu’à une mesure des contraintes résiduelles de surface. Elles ne peuvent pas devenir une tolérance pour une paroi mince.
Une vérification compacte du transfert préserve les valeurs distinctes : la plage de vitesses de coupe testée dans la source sur l’AZ91D commençait à 400 m/min et comparait des outils à angle d’hélice de 20° et 50°, avec un engagement radial de 14 mm ; la source sur l’AZ31B encadrait l’usure rapportée entre 89,56 µm et 299,34 µm. Ces chiffres améliorent la traçabilité, mais ne font pas autorité pour le choix des paramètres.
20°angle d’hélice étudié
50°angle d’hélice étudié
507,1 °Cmoyenne des essais sur plaque hors machine
515,1 °Cmaximum des essais sur plaque hors machine
La grille est utile aux équipes qualité, production, achats et responsables de projet, car elle met en évidence des lacunes différentes. La qualité constate une grandeur mesurée non définie. La production repère un outil ou une trajectoire de copeaux différent. Les achats relèvent un dossier matériau incomplet. Le responsable voit où la littérature s’arrête et où doit commencer une validation contrôlée du projet. Un champ vide ne signifie pas un échec ; il signale honnêtement une question d’acceptation.
La même règle distingue les preuves relatives aux métaux des recommandations d’usinage des plastiques, et les pièces en magnésium finies des éprouvettes brutes d’usinage. Si une source porte sur une autre famille de matériaux, un autre état après procédé ou un élément géométrique différent, la similitude ne peut pas combler le champ manquant.
À retenir
Une valeur d’usinage du magnésium ne peut être transposée que si elle reste associée au matériau, à l’outil, à l’opération, à l’état des copeaux et du milieu, à l’état après procédé, à l’élément géométrique, à la mesure et aux limites de la source.
Où s’arrête le guide général et où commence l’examen du projet
Le guide général s’arrête lorsque la réponse dépend d’un plan réel, de l’alliage et de l’état métallurgique, de la gamme de préparation du stock, d’un élément géométrique, de la quantité, des documents de contrôle attendus, des conditions de service ou d’une procédure du site de production. Ces limites relatives au matériau et aux mesures fixent le cadre avant toute discussion d’un engagement propre au plan. Ce guide peut organiser les inconnues, mais ne peut promettre un procédé, une tolérance, une finition, un délai, un prix ou une autorisation de production.
Consignez la lacune dans les preuves au lieu de reprendre un paramètre tel quel : l’indice de révision du plan, le dossier matériau, l’élément géométrique critique et sa référence, l’opération, l’outil et l’état des copeaux, le maintien de la pièce, l’état après procédé, la méthode de mesure et la limite d’applicabilité non résolue. La requête informative « comment usiner le magnésium » relève de ce guide, tandis que les recherches littérales « Usinage CNC du magnésium près de chez moi », « Machine d’usinage CNC du magnésium » et « Coût de l’usinage CNC du magnésium » indiquent une intention de trouver un fournisseur, un équipement ou un prix. Pour passer à l’étape commerciale, examinez les exigences propres au projet d’usinage du magnésium. Cette page traite des services et des devis pour le magnésium ; le cadre général des services d’usinage CNC couvre le parcours commercial plus large. Cet article reste un guide pédagogique fondé sur les preuves.
Demander l’examen d’un projet à partir de son plan
Foire aux questions
La limite entre le guide général et l’examen d’un projet propre à son plan explique aussi pourquoi chaque réponse dépend de l’état du matériau, du procédé et des preuves disponibles.
Si le magnésium peut être dangereux, pourquoi l’usiner ?
Le magnésium est usiné lorsque l’alliage défini et l’application justifient une gamme contrôlée, après examen conjoint de l’état des copeaux, de la dissipation de la chaleur, des risques sur le lieu de travail et des preuves de contrôle.
Les concepteurs peuvent rechercher une faible densité, un rapport rigidité/poids intéressant, des propriétés d’amortissement ou une autre propriété propre à l’alliage. Ces avantages dépendent du matériau exact et de son application ; ils ne suppriment pas la question du procédé. Le stock massif, les copeaux chauds, les fines accumulées et les poussières ne constituent pas des états de preuve interchangeables. Le choix exige donc à la fois une justification fonctionnelle du matériau et un examen documenté des risques liés au procédé. Une désignation générique comme « métal léger » ne permet d’établir ni l’un ni l’autre, et un article pédagogique ne peut pas valider les mesures de prévention sur le lieu de travail.
Pourquoi le magnésium est-il dangereux ?
Le danger à prendre en compte varie selon la forme du matériau, le parcours énergétique, l’accumulation, les conditions environnantes et les mesures de prévention du site de production qui encadrent chaque passage du stock massif au matériau divisé.
Une pièce solide finie et un matériau de procédé finement divisé appellent des raisonnements différents. L’alliage, la surface exposée, la taille des copeaux ou des poussières, la température, la quantité, la dispersion, le confinement, les sources d’inflammation possibles et l’interaction avec un milieu d’usinage peuvent modifier la question. Un examen utile détermine quel état est présent, comment l’opération crée l’état suivant, où le matériau peut s’accumuler, quelles incompatibilités doivent être évaluées et quelles procédures en vigueur sur le site de production et exigences applicables encadrent le travail. Il ne doit pas remplacer cet examen par un conseil générique d’extinction ou de stockage.
Peut-on allier le magnésium à d’autres métaux pour l’usinage CNC ?
Oui, les matériaux commerciaux en magnésium sont des alliages, mais l’ajout d’éléments d’alliage ne crée pas une recette d’usinage commune ; la désignation, l’état métallurgique, la gamme de préparation du stock, l’opération et la mesure restent des champs de preuve distincts.
Les éléments d’alliage contribuent à obtenir différents profils mécaniques, de fonderie, de formage, de résistance à la corrosion et de service. Un résultat d’usinage doit tout de même rester lié à la désignation exacte, à l’état métallurgique, à la forme du produit, à la gamme de préparation du stock et à son état de livraison. Les données de tournage de l’AZ31B ne doivent pas devenir des recommandations de fraisage pour l’AZ91D au seul motif que les deux sont des alliages de magnésium. Associez à chaque résultat le certificat, la spécification source, l’outil, l’opération, le milieu et la méthode de mesure, puis validez les lacunes propres au projet.
Quelles précautions particulières faut-il prendre pour stocker des pièces en magnésium ?
Le stockage doit être défini en fonction de la forme exacte du matériau et des procédures approuvées par le site de production, car les pièces finies, les copeaux, les fines, les poussières et les résidus contaminés ne relèvent pas du même état de manutention.
Les pièces finies, le stock massif propre, les copeaux chauds, humides ou secs, les fines, les poussières et les résidus contaminés ne doivent pas être regroupés sous une seule consigne. Identifiez l’état, la quantité, la contamination, le contenant ou la zone, les sources d’énergie à proximité et les changements d’état induits par la manutention. Les responsables compétents du site de production doivent appliquer l’évaluation des risques en vigueur, les exigences applicables et les procédures approuvées de nettoyage, de séparation, de stockage, d’élimination et d’urgence. Ce guide ne prescrit volontairement aucune configuration de stockage universelle.
Pourquoi les données d’usinage d’un alliage de magnésium ne sont-elles pas toujours transposables à un autre ?
Le transfert échoue lorsque le domaine couvert par le matériau, le procédé ou la mesure change, notamment en ce qui concerne l’alliage, l’état métallurgique, la gamme de préparation du stock, l’outil, l’engagement, le milieu, l’état après procédé, l’élément géométrique, la référence et la méthode d’acceptation.
La composition de l’alliage, l’état métallurgique, la gamme de préparation du stock, les inclusions, les opérations antérieures et l’état de surface peuvent modifier le comportement à la coupe. Le transfert échoue aussi si l’outil, l’état de l’arête, l’opération, l’engagement, le milieu d’usinage, la trajectoire des copeaux, le maintien de la pièce, l’état après procédé, l’élément géométrique, la référence ou la méthode de mesure diffère. Une valeur précise n’est pas universelle simplement parce qu’elle est accompagnée d’unités. Utilisez la grille de traçabilité en 6 champs, de l’alliage à l’acceptation, pour repérer les champs manquants, puis traitez chaque lacune comme une question à valider. Préservez aussi le résultat mesuré par la source : l’effort, la température, l’usure, les contraintes résiduelles, la rugosité, la réponse à la corrosion et le déplacement dimensionnel sont des grandeurs distinctes. Si le projet porte sur l’une tandis que l’étude en a mesuré une autre, la similitude des noms d’alliages ne comble pas l’écart. Consignez le chaînon manquant et concevez une vérification contrôlée portant sur l’élément géométrique, la référence et le critère d’acceptation réels.
Références et sources
- ASTM International : Répertoire des normes relatives aux métaux non ferreux
- ASTM D1732-03(2023) : Préparation des surfaces en alliage de magnésium avant peinture
- Étude évaluée par les pairs sur le fraisage d’ébauche à sec de l’AZ91D et l’inflammation des copeaux
- Étude évaluée par les pairs sur le tournage de l’AZ31B, l’usure de l’outil et la morphologie des copeaux
- Étude évaluée par les pairs sur le fraisage de l’AZ31B et les contraintes résiduelles
- Comparaison entre le perçage conventionnel et le fraisage hélicoïdal de trous dans l’AZ31
- Oak Ridge National Laboratory : transformations de surface de l’AZ31 induites par l’usinage
- Notice de la JSME : production d’hydrogène lors de l’usinage d’alliages de magnésium dans plusieurs milieux
- U.S. Occupational Safety and Health Administration : poussières combustibles
- U.S. Occupational Safety and Health Administration : recommandations sur la communication des dangers
- U.S. Occupational Safety and Health Administration : annexe sur la protection contre les incendies
- NFPA 660 : poussières combustibles et solides particulaires
Transparence des preuves : ce guide fondé sur des données publiques complète à titre informatif la page commerciale consacrée aux services d’usinage du magnésium. Aucun dossier de production interne de Zhenling sur le magnésium, résultat client, historique de durée de vie des outils, étude de tolérances ni tableau de paramètres universels n’a été fourni. Les affirmations ont été recoupées à partir de répertoires publics de normes à jour, de pages officielles consacrées à la sécurité et d’études limitées à des conditions précises ; chaque étude reste circonscrite à l’alliage, à l’outil, à l’opération et à la méthode d’essai indiqués. Consultez la présentation de l’entreprise Zhenling pour le contexte relatif à l’organisation, distinct de ces sources publiques sur le magnésium.