Entre em contato com a Zhenling

Por DD · Atualizado em agosto de 2026
O projeto para usinagem CNC (DFM) é a disciplina que traduz a função da peça em geometria, condição do material, acesso para usinagem, fixação da peça, medição e decisão de aceitação. A usinabilidade não é determinada apenas porque uma ferramenta consegue alcançar uma característica geométrica. Para liberar a peça, também é preciso que a característica possa ser fixada, produzida, medida e aceita segundo um plano definido.
Este guia substitui dimensões descritas como “adequadas para CNC” por perguntas que engenheiros de projeto, responsáveis por compras e engenheiros da qualidade podem resolver em conjunto. Normas públicas, fontes de metrologia e experimentos com condições específicas embasam essas perguntas. Não se afirma nenhum valor universal de parede, cavidade, tolerância, preparação ou economia, nem se apresenta nenhum resultado de produção privado da Zhenling.
Nota sobre o escopo: Este guia de projeto para usinagem CNC aborda a manufaturabilidade da peça e peças usinadas por CNC. Compradores e engenheiros podem usá-lo como guia de projeto para CNC; ele não é uma fonte de arquivos de projeto de máquinas CNC nem um tutorial de software para projetar máquinas CNC.
O que o DFM para CNC precisa aprimorar
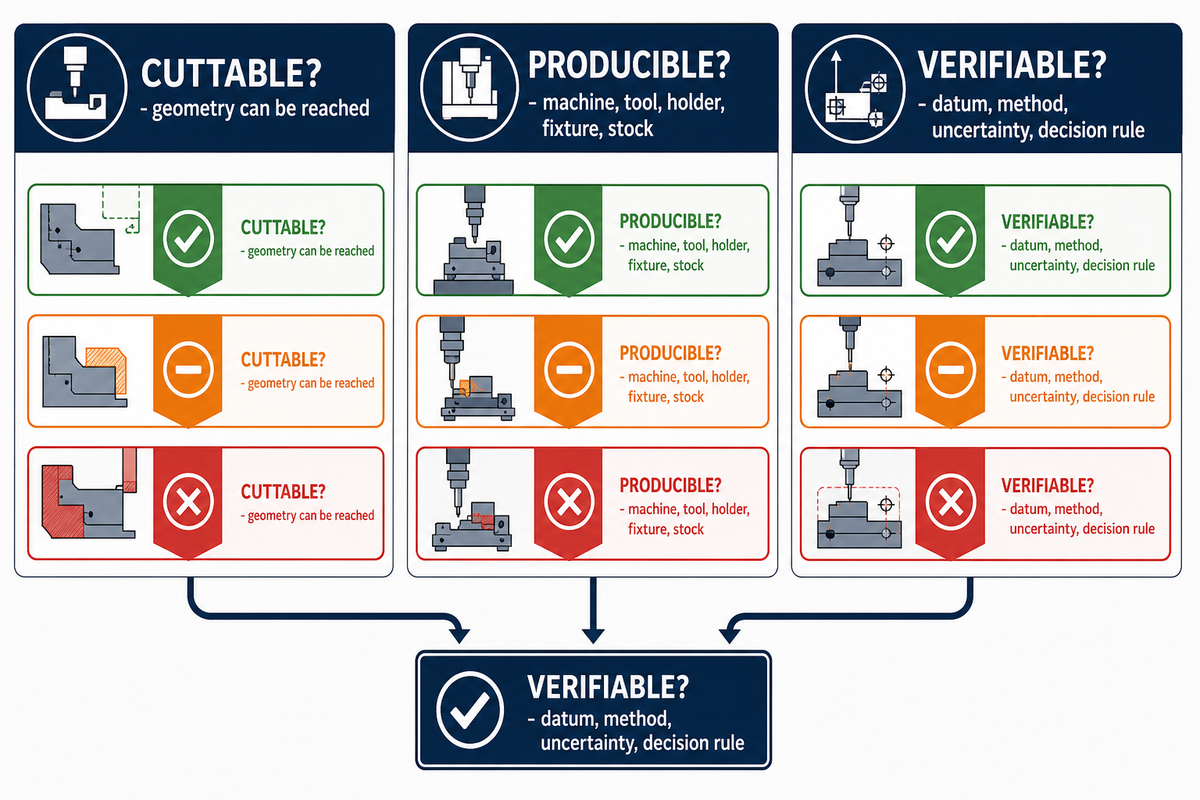
O DFM para CNC deve aumentar a probabilidade de que um projeto liberado passe pela usinagem e inspeção sem alterar a função pretendida. Isso exige mais do que simplificar o modelo CAD. Os responsáveis pela análise precisam tornar visíveis o acesso, o apoio, a transferência de referências geométricas, a condição do processo, o acesso para medição e as evidências usadas na aceitação.
Comece separando 3 perguntas. É possível usinar a característica geométrica considerando apenas sua geometria? A máquina, a ferramenta, o suporte, o dispositivo de fixação e o material bruto previstos conseguem produzi-la sem um modo de falha não analisado? É possível verificar o requisito da peça acabada com a referência geométrica, o método, o tratamento da incerteza e a regra de decisão especificados? Responder à primeira pergunta não responde às outras 2.
O projeto para manufatura tem um escopo mais amplo; o DFM para usinagem CNC se concentra nessa família de processos. Na fase de projeto, o projeto para manufaturabilidade conecta a intenção inicial do projeto ao processo de fabricação. O DFM de projeto de produto verifica se as escolhas feitas no projeto da peça, suas características geométricas específicas e suas limitações permitem cumprir a função sem alterações. Os princípios de DFM não são regras universais de projeto nem equivalem ao projeto para montagem. Essas considerações mantêm rastreáveis as decisões de projeto, o processo de projeto, o projeto para fabricação, a autoridade de liberação e a flexibilidade do projeto.
Essa distinção importa porque uma norma de desenho técnico é uma linguagem de projeto, não uma prova da capacidade da fábrica. A visão geral da norma Y14.5 da ASME descreve regras para dimensionamento, tolerâncias, referências geométricas e práticas relacionadas. A liberação para produção ainda exige uma sequência de operações e um plano de inspeção para a característica geométrica real.
Resumo das evidências: Berez, Webster e Ottway entrevistaram 67 docentes responsáveis por disciplinas em cursos de engenharia e tecnologia de engenharia no ensino superior dos Estados Unidos. O dimensionamento e as tolerâncias eram obrigatórios para aproximadamente três quartos dos estudantes, mas menos de um terço recebia instrução consistente sobre dimensionamento e toleranciamento geométricos. Essa constatação embasa a elaboração de um pacote explícito para análise, não um julgamento sobre qualquer engenheiro individual.
Use o fluxo de aprovação de alterações DFM em 5 etapas
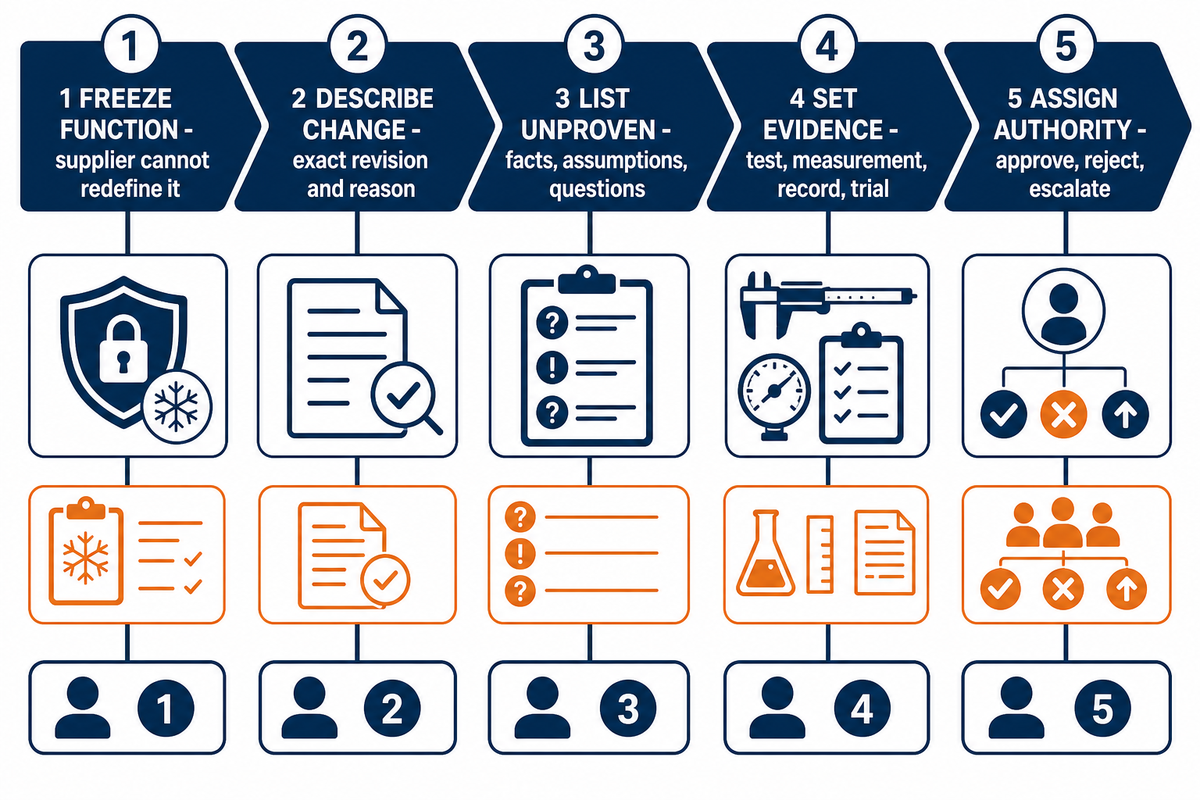
O fluxo de aprovação de alterações DFM é um teste de aprovação em 5 etapas para qualquer revisão de desenho técnico proposta pelo fornecedor. Ele separa o que a produção pode recomendar do que os responsáveis pelo projeto ou pela qualidade podem liberar. Se uma hipótese continuar sem solução, a resposta deve ser uma pergunta, um teste ou um encaminhamento para análise, em vez de uma alteração silenciosa da geometria. O modelo de regras do NIST para o planejamento de inspeções ilustra por que as evidências para aprovação devem levar em conta os recursos de medição e a incerteza.
- Defina a função que deve ser preservada — especifique o que a peça liberada precisa fazer e o que o fornecedor não pode redefinir.
- Descreva a alteração proposta — registre a revisão exata solicitada e o motivo.
- Liste o que ainda não foi comprovado — separe fatos verificados de hipóteses sobre a sequência de operações e perguntas ainda sem resposta.
- Defina as evidências para aprovação — especifique o teste, a medição, o registro ou o ensaio necessários antes da decisão.
- Defina a autoridade e a decisão — identifique quem pode aprovar, rejeitar ou encaminhar a alteração e vincule essa decisão à revisão.
Exemplo hipotético de alteração em uma cavidade de vedação: suponha que um desenho técnico especifique cantos internos vivos e uma tolerância restrita geral ao redor de uma cavidade de vedação. A função da cavidade pode depender da superfície de vedação e das interfaces selecionadas, não de um canto matematicamente vivo. Uma análise segura verifica se um raio interno usinável preserva a vedação, quais dimensões são funcionais, qual referência geométrica controla a inspeção e qual método pode verificar o requisito liberado. Este é um padrão hipotético de decisão, não um resultado para cliente da Zhenling nem uma economia prometida.
Faça
- Preserve a função definida
- Registre a alteração proposta e o motivo
- Identifique as lacunas nas evidências para aprovação
- Defina quem tem autoridade para decidir
Não faça
- Deixe o fornecedor redefinir a função
- Aprove uma revisão sem definir um responsável
- Trate resultados de triagem como aprovação
- Confunda uma cotação com a liberação do projeto
Projete para facilitar o acesso da ferramenta e reduzir preparações
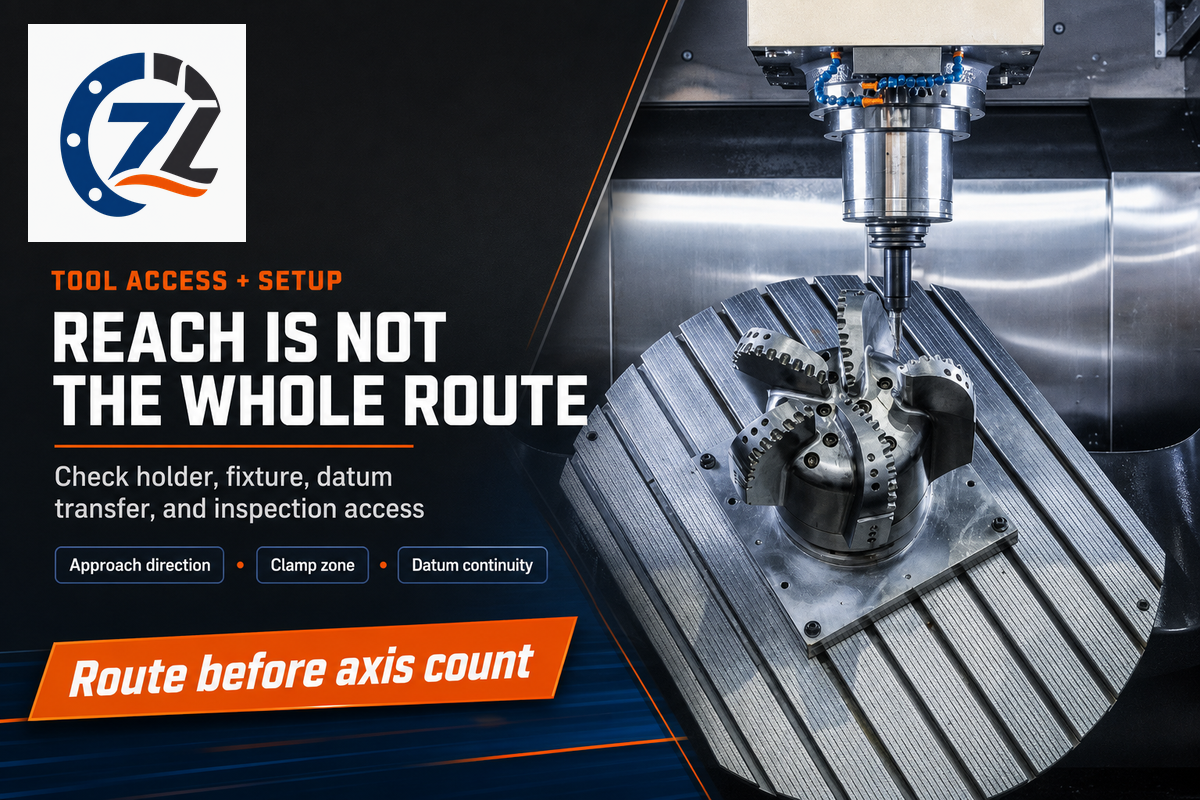
O acesso da ferramenta deve ser avaliado junto com a fixação e a continuidade das referências geométricas, não como um problema de espaço livre. O alcance no modelo pode entrar em conflito com o suporte, o dispositivo de fixação, o material bruto ou a sonda de inspeção. Reduzir o número de preparações pode ajudar, desde que a sequência de operações escolhida continue rígida e permita medições.
Associe cada característica geométrica crítica a uma direção de acesso e ao envelope do suporte. Depois, marque as zonas de fixação, as superfícies protegidas, as sobras de material e a referência geométrica usada antes e depois de cada reorientação. Múltiplas orientações podem acrescentar operações que não removem material, nova fixação da peça, transferência de referências geométricas e uma nova condição de inspeção. Uma sequência de operações em 4 ou 5 eixos pode reduzir as reorientações, mas introduzir outras limitações de folga e rigidez.
O DFM para usinagem CNC descreve o processo de usinagem por operação: fresamento CNC, torneamento de peças, fresamento de peças ou usinagem 3+2 em máquinas multieixos. Registre as ferramentas CNC, os equipamentos CNC, as preparações da máquina e as estratégias de usinagem. Isso transforma os termos genéricos “CNC” e “CNC padrão” em uma sequência de operações. O uso de CNC pode reduzir as transferências entre operações de usinagem, enquanto orientações adicionais podem aumentar o tempo de usinagem, o tempo de máquina e o tempo total de usinagem.
Mantenha a decisão sobre o número de eixos separada da decisão sobre o desenho técnico. Este guia sobre as diferenças entre sequências de usinagem em 3, 4 e 5 eixos pode ajudar a analisar o acesso. O pacote de análise ainda precisa especificar quais faces e referências geométricas devem permanecer relacionadas e quais etapas de inspeção são necessárias.
Resumo das evidências: O artigo assinado de Kip Hanson em uma publicação especializada trata o acesso em 5 eixos e a fixação rígida da peça como problemas interligados. Isso embasa a verificação do acesso por múltiplos lados antes da escolha do número de preparações; as dimensões de dispositivos e os valores de força de fixação citados descrevem produtos específicos e não são aplicados aqui.
Projete cantos internos, cavidades e alcance como um único sistema
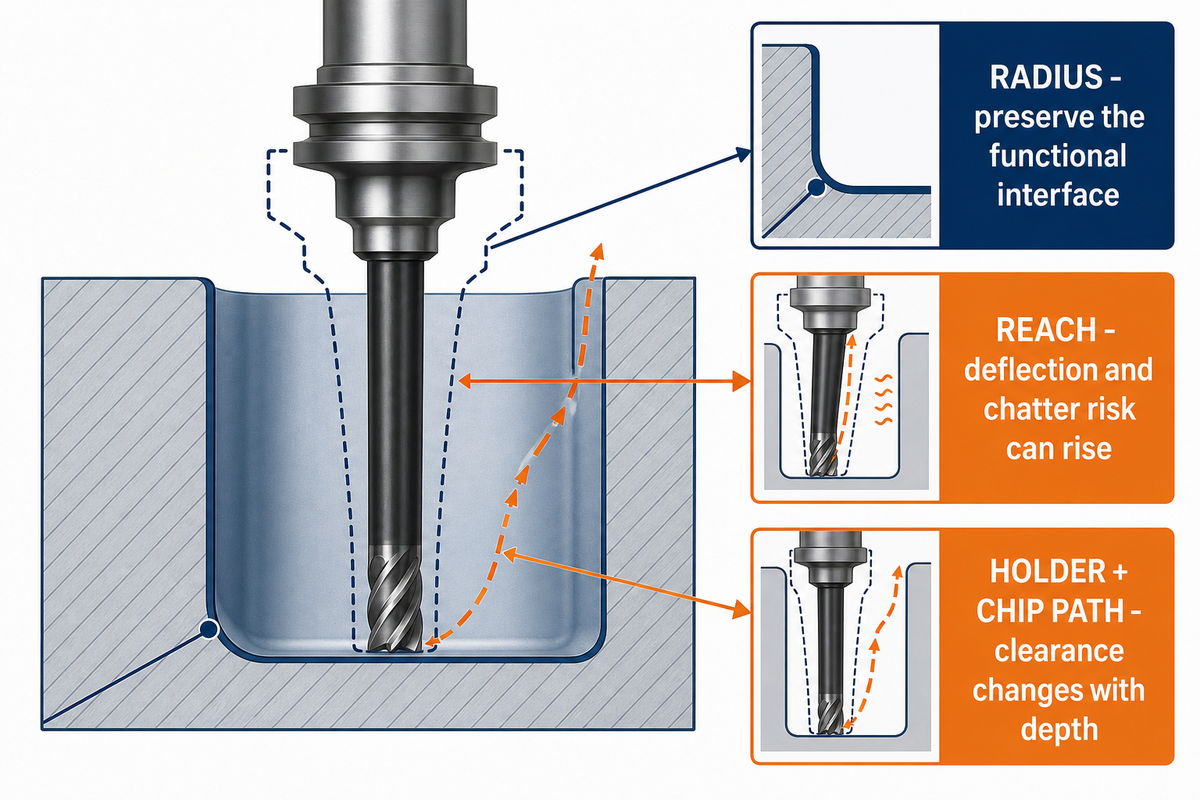
Um canto interno ou uma cavidade profunda não pode ser avaliado apenas pelo raio ou pela profundidade. Seu envelope útil inclui o diâmetro da ferramenta de corte, o comprimento do canal, o alcance da ferramenta, a folga do suporte, o contato da ferramenta com o canto, a evacuação de cavacos, o material, a fixação da peça, a trajetória da ferramenta, o requisito de acabamento e o método de inspeção do resultado.
Ferramentas rotativas deixam um raio interno. Aumentar esse raio pode permitir o uso de uma ferramenta maior e mais rígida, mas a interface funcional e as características geométricas adjacentes continuam determinantes. Cavidades mais profundas podem exigir maior alcance; o alcance pode aumentar o risco de deflexão e vibração; o contato da ferramenta com o canto pode alterar a carga; e um suporte que passa pela abertura ainda pode colidir com a peça em uma parte mais profunda da trajetória. Repetir uma relação entre profundidade e diâmetro oculta essas dependências.
Use as relações indicadas pelos fornecedores apenas como perguntas para definir o envelope da ferramenta conforme o desenho técnico. Pergunte qual ferramenta e suporte foram considerados, onde termina o canal, como os cavacos saem da cavidade, quais superfícies são críticas e se a característica é inspecionada durante o processo ou após a liberação. Não transforme a diretriz de um concorrente em um limite para todo o setor.
Quando os engenheiros projetam peças em função de uma fresa de topo específica, a ferramenta selecionada continua sendo uma hipótese da sequência de operações, não um requisito do produto. As tolerâncias mais restritas devem continuar vinculadas à função, à medição e às peças conjugadas, em vez de justificarem o uso de uma ferramenta preferencial.
Resumo das evidências: Um estudo de 2025 sobre o 7075-T651 utilizou fresas de topo de 12 mm com 2 e 3 canais, velocidades de corte de 300 a 900 m/min e avanços de 0.025 a 0,125 mm/dente. Na comparação da Figura 7, fixada em amplitude de 3 mm e um termo de perfil de 30 mm, a deflexão com a ferramenta de 2 canais ultrapassou 0,12 mm na velocidade e no avanço máximos testados; o máximo com a ferramenta de 3 canais não ultrapassou 0,09 mm. O batimento da ferramenta de corte não foi incluído no modelo.
Avalie paredes, furos, roscas e características pequenas pelos modos de falha
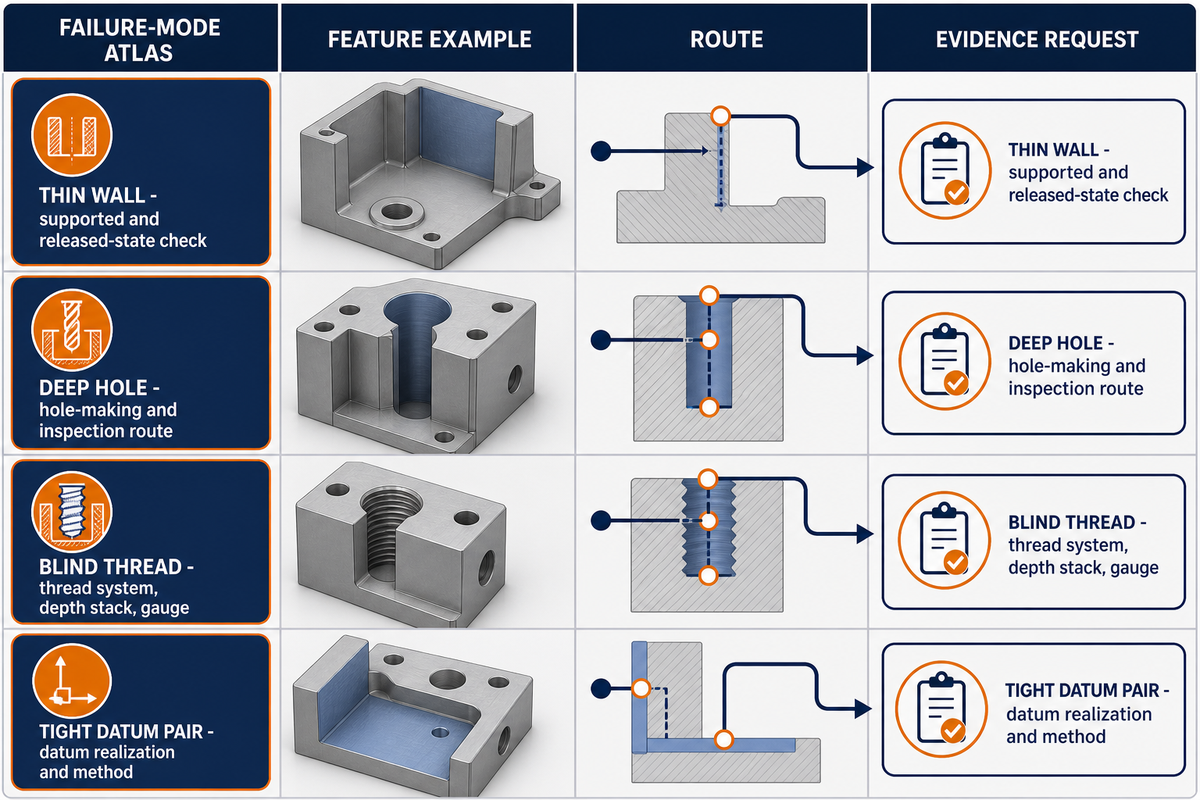
Características pequenas e esbeltas devem ser encaminhadas considerando o modo de falha provável, não uma única dimensão mínima. As paredes podem defletir ou voltar após a liberação; os furos podem apresentar problemas de acesso, saída, evacuação ou medição; roscas cegas exigem reservar profundidade para a ponta da broca, a entrada do macho e a folga; ferramentas pequenas podem estar disponíveis, mas serem instáveis.
A matriz abaixo é uma ferramenta para agrupar temas em uma análise de projeto. Ela não prevê falhas. Cada linha relaciona uma característica geométrica à condição oculta que precisa ser explicitada antes que o projetista aceite uma revisão ou o comprador compare cotações.
| Categoria da característica geométrica | Condição oculta | Consequência provável | Evidência ou decisão a solicitar |
|---|---|---|---|
| Característica geométrica em múltiplas faces | Conflito entre acesso e fixação | Reorientação ou transferência de referência geométrica | Mapa de preparação e referências geométricas |
| Canto interno | Raio funcional e tamanho da ferramenta | Ferramenta pequena ou operação adicional | Função da interface e envelope da ferramenta |
| Cavidade profunda | Alcance, suporte e percurso dos cavacos | Deflexão, vibração e recorte | Plano de ferramenta, suporte, trajetória e acabamento |
| Parede fina | Vão, altura, apoio e liberação | Deflexão, vibração e retorno elástico | Verificação com apoio e após a liberação |
| Furo profundo | Processo e mecanismo de evacuação | Resíduos, desvio e danos à superfície | Sequência de operações para executar e inspecionar o furo |
| Rosca cega | Ponta da broca, entrada do macho e alívio | Engate útil reduzido | Sistema de rosca, sequência de profundidades e calibre |
| Rebaixo | Formato da ferramenta e acesso lateral | Ferramenta especial ou preparação adicional | Conceito de ferramenta e direção de acesso |
| Ranhura estreita | Rigidez da ferramenta e espaço para cavacos | Quebra ou acabamento instável | Ferramenta disponível e condição de teste |
| Par de referências geométricas com tolerância restrita | Relação mantida na mesma preparação | Esforço adicional de transferência e medição | Estabelecimento da referência geométrica e método |
| Zona de textura | Parâmetro, direção e acesso do instrumento | Processo ou escopo de inspeção diferente | Parâmetro de textura e método |
| Característica geométrica em plástico de engenharia | Resposta térmica e apoio | Deslocamento ou borda borrada | Grau, condição, ferramenta e tempo decorrido |
| Material bruto sensível a tensões | Histórico, tratamento térmico e equilíbrio da remoção de material | Distorção após a liberação | Registro do material bruto e observações em etapas |
3 estudos recentes mostram por que as condições precisam acompanhar os valores. Os dados abaixo são exemplos de evidências, não recomendações de projeto.
| Material e característica geométrica | Trecho das condições de teste | Limites de aplicação |
|---|---|---|
| Parede em 7050-T7451 | Paredes de 1, 1.5 e 2 mm; profundidade axial de 48 mm; profundidade radial de acabamento de 0,2 mm; 300, 600 e 900 m/min | Somente para a liga, a geometria, a trajetória da ferramenta, a fixação da peça e os parâmetros especificados |
| Parede em Inconel 625 | Espessura de 1 mm, altura de 16 mm, 3 ferramentas de corte de 10 mm, taxa de remoção controlada de 2,03 cm³/min e desvios máximos observados de 0,08 mm e 0,14 mm em 2 condições especificadas | Comparações de ferramenta de corte e estratégia dentro daquele experimento; os autores informaram que a SECO Tools forneceu as ferramentas e declararam não haver conflito de interesses |
| Corte ortogonal em HDPE | Profundidades nominais de 60, 120 e 180 µm a 10 mm/min | Modelagem de força e cavacos em polímero, não uma regra para características de metal |
A forma da rosca e o planejamento do processo são etapas distintas. Uma vez selecionado o sistema métrico ou o sistema em polegadas unificadas, aplicam-se suas regras normativas de forma e tolerância. O plano do processo ainda precisa reservar profundidade para a ponta da broca e a entrada do macho, prever folga e evacuação e especificar o calibre ou método de medição. A indicação “rosca padrão” não responde a essas perguntas.
Resumo das evidências: Um estudo sobre alumínio relatou uma deflexão de aproximadamente 0,06 mm na borda livre de uma parede de 130 × 2,5 × 60 mm usinada com uma ferramenta de 12 mm e 4 canais. Outro estudo sobre 7050-T7451 comparou paredes de 1, 1.5 e 2 mm com profundidade axial de 48 mm, profundidade radial de acabamento de 0,2 mm e velocidades de 300, 600 e 900 m/min. Ambos apresentam condições experimentais, não espessuras mínimas que possam ser generalizadas.
Especifique tolerâncias, referências geométricas e acabamento superficial de forma seletiva
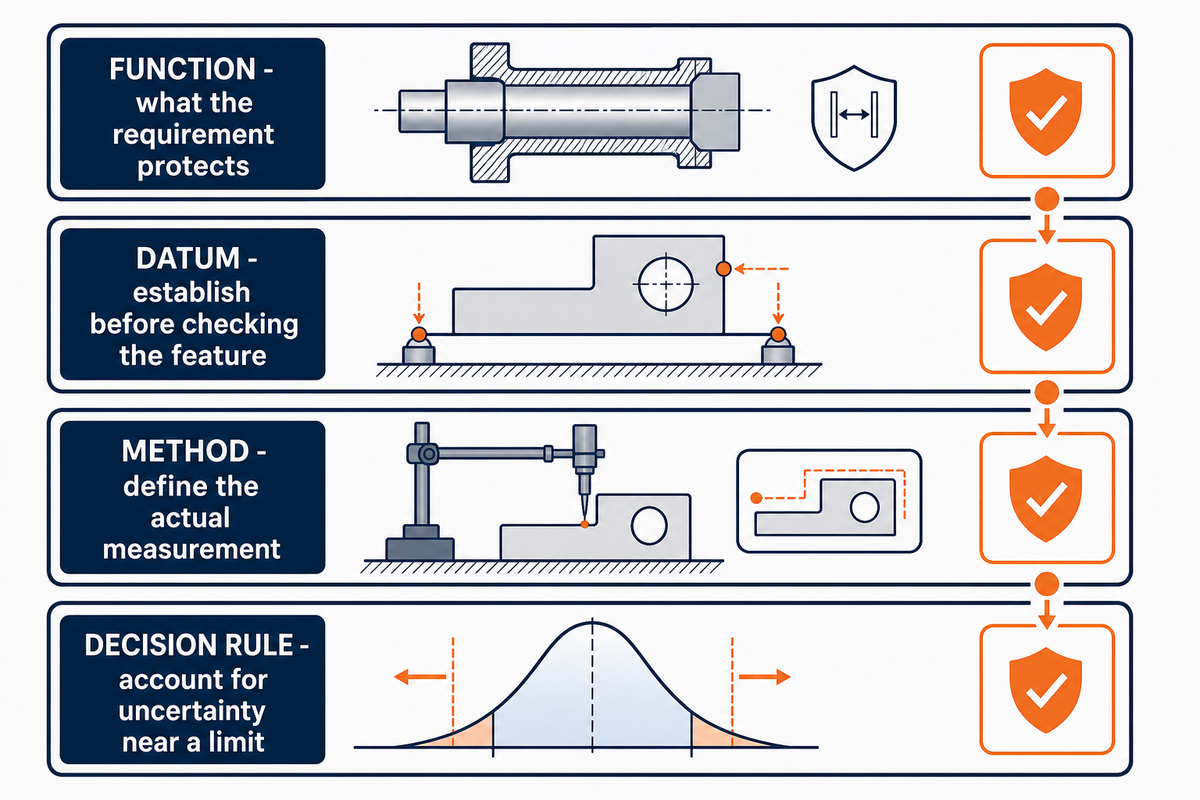
Uma tolerância só se torna uma evidência útil para aceitação quando sua função, referência geométrica, condição do processo, método de medição, tratamento da incerteza e regra de decisão estão definidos. Tolerâncias restritas aplicadas indiscriminadamente podem aumentar o trabalho de usinagem e inspeção sem esclarecer o requisito real da interface ou da textura.
Separe dimensão, controle geométrico e textura superficial. Depois, relacione esses elementos à medição real. Um resultado referenciado a um datum exige que a referência geométrica seja estabelecida; uma indicação de textura exige um parâmetro e um método; um valor próximo ao limite da especificação pode exigir uma regra de conformidade que considere a incerteza. Para entender melhor a relação entre características geométricas e sequência de operações, consulte o centro de planejamento de serviços de usinagem CNC; a inspeção ainda deve partir do requisito liberado, não de uma precisão genérica da máquina.
Medições de forma referenciadas a um datum exigem medições de preparação para estabelecer a referência geométrica antes da verificação da característica.
George Schuetz, diretor de medidores de precisão na Mahr Inc. e colaborador da Modern Machine Shop — paráfrase do artigo citado
Não classifique um processo como “capaz” com base em uma única peça aceita. Um manual arquivado do NIST/SEMATECH define a capacidade como uma comparação entre um processo estável e os limites da especificação. Também alerta que os índices comuns dependem de observações independentes suficientes e de hipóteses sobre a distribuição. Quando essas hipóteses não se sustentam, são necessários um método adequado e uma declaração sobre a incerteza; este artigo não prescreve um requisito atual nem uma meta genérica de capacidade.
Resumo das evidências: Este manual arquivado é usado somente para ilustrar os pré-requisitos dos métodos estatísticos. Não é apresentado como uma regra regulatória atual, um tamanho de lote obrigatório nem uma prova universal da capacidade de usinagem CNC.
Considere o material, a condição do material bruto e o processo ao avaliar cada regra geométrica
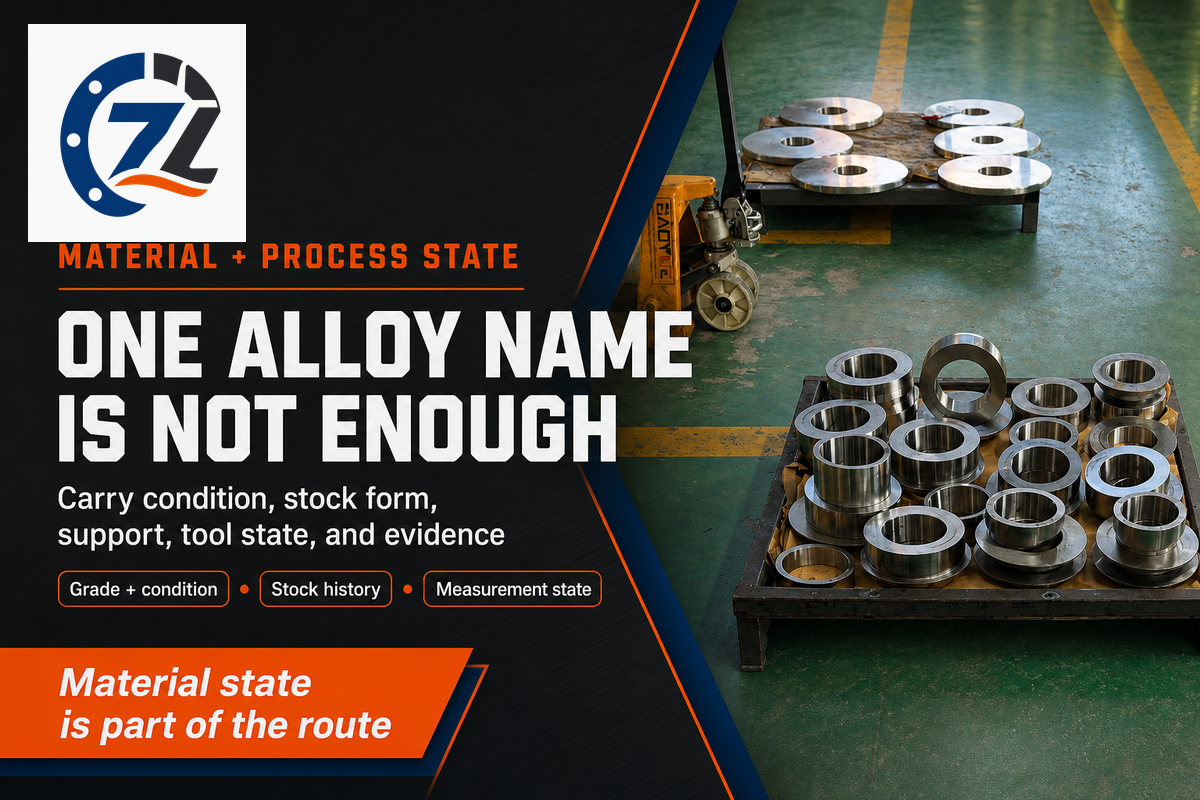
Identificar o material é necessário, mas não basta. O grau, a têmpera ou a condição, a forma do material bruto, o tratamento térmico anterior, as tensões residuais, a rigidez, a resposta térmica, o comportamento dos cavacos, a condição da ferramenta, a fixação da peça e o processo selecionado podem alterar quais geometrias são viáveis e quais evidências são necessárias.
Regras derivadas de uma liga de alumínio não podem ser aplicadas automaticamente ao aço inoxidável, ao titânio, às ligas de níquel ou aos plásticos de engenharia. Mesmo dentro de uma mesma família, o histórico do material bruto e a forma de fixação podem ser relevantes. Inclua a especificação do material e a autoridade para substituí-lo em cada decisão sobre paredes, cavidades, acabamento e tolerâncias. O guia de seleção de materiais para usinagem CNC com foco nos requisitos apresenta uma estrutura mais ampla para triagem de materiais; o desenho técnico vigente continua prevalecendo.
As evidências sobre polímeros deixam claro o problema de aplicar resultados a outros casos. Um estudo de 2022 sobre HDPE realizou cortes experimentais com profundidades nominais de 60, 120 e 180 µm a 10 mm/min. Em separado, seu modelo bidimensional de elementos finitos usou a curva de tensão-deformação medida para prever a força de corte e a formação de cavacos a 10 mm/s. Nenhuma dessas condições pode se tornar uma regra para metais. Da mesma forma, o histórico do material bruto de titânio e o tratamento térmico podem alterar o comportamento das tensões residuais e da deformação sem estabelecer um valor mínimo geral para o titânio.
A linguagem sobre capacidade exige o mesmo rigor. A usinagem CNC de precisão, os serviços genéricos de usinagem e as capacidades de usinagem ou capacidades CNC alegadas, por si só, não validam o projeto para CNC. O projeto para usinagem CNC deve relacionar a geometria do projeto, o projeto da usinagem, a tolerância de usinagem e o plano de medição correspondente. Trate diretrizes amplas de projeto, diretrizes de DFM, diretrizes para usinagem CNC e alegações sobre usinagem comum como pontos de partida até que a sequência de operações real da fábrica e as evidências sejam especificadas.
Resumo das evidências: Um experimento sobre Ti-6Al-4V hospedado pelo NIST avaliou velocidades de corte de 20 a 100 m/min. A temperatura aparente entre a ferramenta e o cavaco aumentou com a velocidade, enquanto a distribuição da temperatura variou ao longo da largura do cavaco e a condição da ferramenta influenciou a interpretação. Esse resultado ajuda a contextualizar o raciocínio sobre o processo; não classifica materiais nem estabelece um limite de projeto.
Traduza as decisões de DFM em 3 níveis de evidência de custo
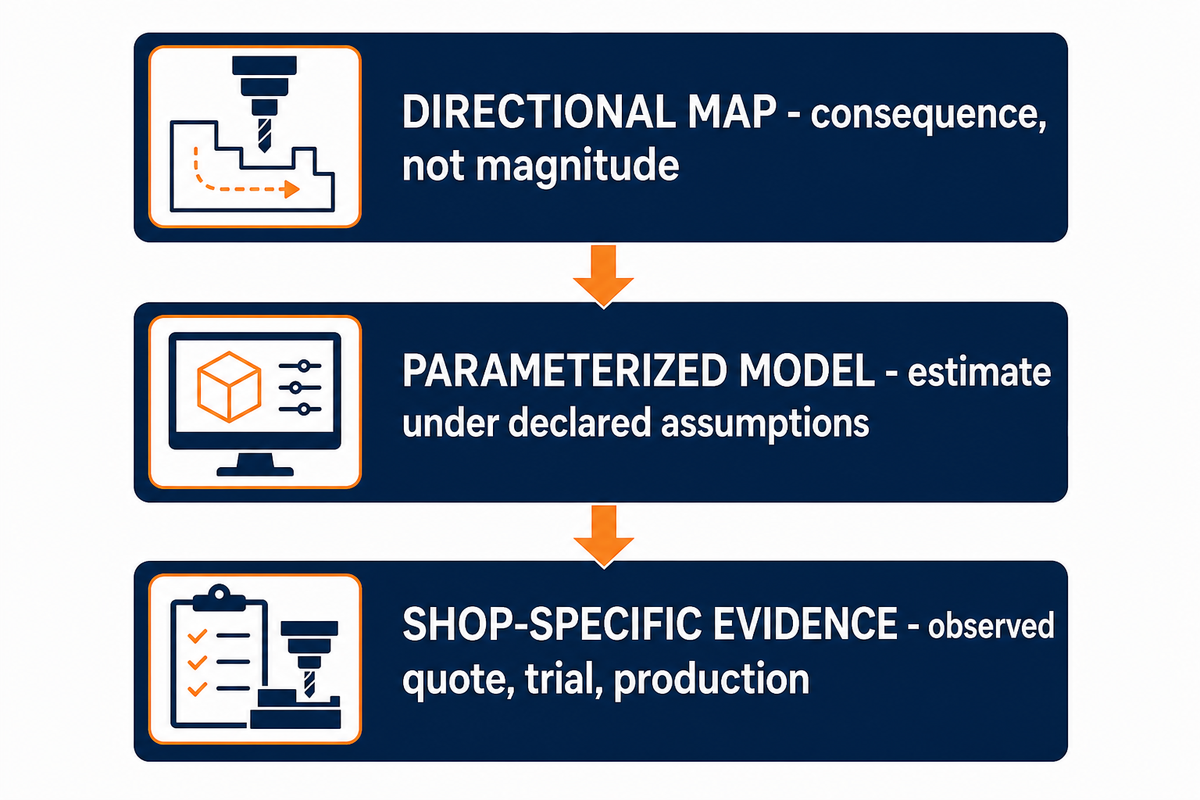
As alegações sobre custos devem ser classificadas antes de serem usadas. Uma análise DFM pode indicar uma consequência provável; um modelo com parâmetros pode estimar tempo ou custo a partir de dados de entrada declarados; e um registro específico da fábrica pode mostrar uma cotação observada ou um resultado de produção aceita. Esses são níveis distintos de evidência.
| Nível de evidência | O que pode indicar | Dados mínimos de entrada | O que não pode comprovar |
|---|---|---|---|
| Mapa de relações causais prováveis | Uma escolha pode aumentar a necessidade de preparação, ferramentas, inspeção ou retrabalho | Característica geométrica, sequência de operações, quantidade e escopo de aceitação | O valor ou a garantia de economia |
| Modelo com parâmetros | Estimativa de tempo ou custo sob hipóteses declaradas | Recursos, parâmetros, taxas, sequência de operações e incerteza | Resultado observado na fábrica ou para o cliente |
| Evidências específicas da fábrica | Cotação observada, ensaio ou resultado de produção aceita | Revisões controladas e registros de aceitação comparáveis | Expectativa universal para outra peça |
Uma cavidade mais profunda pode exigir maior alcance; uma nova orientação pode acrescentar fixação da peça e transferência de referências geométricas; um requisito mais restrito pode exigir controle do processo e inspeção adicionais. Essas são relações causais a avaliar, não reduções automáticas de custo. Mantenha o denominador detalhado junto dos fatores de custo de uma peça aceita na usinagem CNC. Não foram fornecidos dados públicos da Zhenling que comparem resultados DFM antes e depois para este artigo; por isso, não se afirma nenhum percentual.
Compare prazo de fabricação ou entrega e custo usando os mesmos denominadores de quantidade de peças, material, sequência de operações, inspeção e registros. O custo de usinagem de uma peça pode variar entre peças metálicas, peças plásticas e condições do material bruto. Para peças personalizadas e peças usinadas por CNC, pergunte o que cada peça exige. Componentes usinados por CNC, peças para usinagem CNC e peças montadas e produtos não devem receber a alegação de “redução de custo” sem evidências da fábrica; tempo e custo continuam sendo estimativas até que as hipóteses sejam declaradas.
Prepare a alteração DFM para aprovação
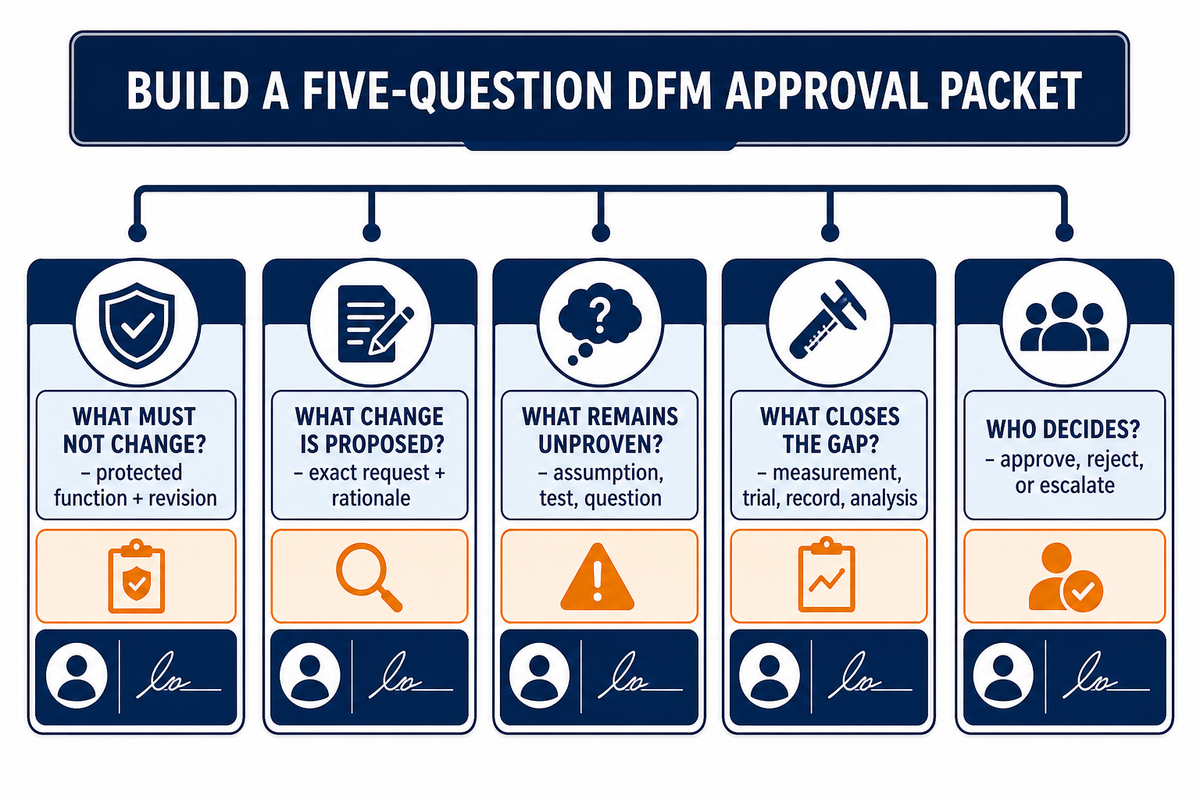
Um pacote de aprovação de DFM deve documentar a decisão que não cabe ao fornecedor tomar: qual função será preservada, que alteração está sendo proposta, o que ainda não foi comprovado, quem pode aprová-la e a qual revisão a decisão se aplica. O mapeamento de características geométricas, referências, acesso, preparação da máquina e inspeção deve seguir a estrutura de planejamento da sequência de operações já adotada na unidade fabril, em vez de ser duplicado aqui.
| Pergunta para aprovação | Informação obrigatória | Responsável pela decisão |
|---|---|---|
| O que não pode mudar? | Função protegida, interface e revisão liberada | Responsável técnico pelo projeto |
| Que alteração está sendo proposta? | Solicitação exata de revisão e justificativa do fornecedor | Manufatura e projeto |
| O que ainda não foi comprovado? | Premissa em aberto, ensaio ausente ou questão não resolvida | Responsável técnico identificado |
| O que elimina a lacuna? | Medição, teste, registro ou análise necessários | Qualidade ou responsável técnico pelo projeto |
| Quem decide? | Aprovação, rejeição ou encaminhamento para escalonamento, com data e revisão especificadas | Aprovador autorizado |
Um software automatizado de DFM pode preencher perguntas, detectar a geometria representada e comparar um modelo com regras codificadas. Ele não identifica um histórico de material não declarado, uma ferramenta de corte indisponível, um dispositivo de fixação específico do fornecedor, problemas de acesso para medição ou quem tem autoridade para decidir, a menos que essas informações estejam representadas. Trate os resultados do software como uma triagem até que os responsáveis por manufatura e qualidade aceitem as premissas.
Resumo das evidências: O NIST IR 5713 é um levantamento de 37 páginas sobre análise automatizada da manufaturabilidade, que enfatiza representações computadorizadas de projeto e recursos de fabricação, além de raciocínio geométrico abrangente. Seu escopo dá suporte a uma etapa de triagem que considera os dados de entrada; não comprova que qualquer ferramenta de 2026 abranja todas as máquinas, dispositivos de fixação, métodos de inspeção ou decisões de liberação.
Para encaminhar uma análise específica do desenho, envie o pacote de aprovação, os arquivos controlados e as questões não resolvidas para uma análise de manufaturabilidade para usinagem CNC. O link serve para solicitar cotação e encaminhar a análise; não comprova que todas as características propostas possam ser fabricadas.
Perguntas frequentes
O que é projeto para usinagem CNC?
Resposta
O projeto para usinagem CNC é uma análise controlada de como a função da peça se traduz em geometria usinável, material e condição do material bruto, acesso às ferramentas, fixação da peça, operações, medição e decisão de aceitação. É mais abrangente do que verificar se um modelo de projeto assistido por computador pode ser convertido em trajetórias de ferramenta e mais restrito do que reprojetar o produto sem aprovação do responsável técnico pelo projeto.
Qual raio de canto devo usar em uma cavidade usinada por CNC?
Resposta
Não há um raio de cavidade universal. Comece pela interface funcional e, em seguida, avalie o diâmetro da ferramenta de corte, o alcance, o comprimento das flautas, a folga do porta-ferramenta, o material, o engajamento da ferramenta, a evacuação de cavacos, o acabamento e o acesso para inspeção. Um raio maior pode permitir o uso de uma ferramenta mais rígida, mas o valor escolhido deve preservar a função e ser compatível com as ferramentas e a capacidade de preparação da máquina do fornecedor. Se duas superfícies adjacentes estiverem relacionadas, especifique se devem ser produzidas ou inspecionadas a partir da mesma condição de referência.
Qual deve ser a espessura de uma parede usinada por CNC?
Resposta
A espessura da parede não pode ser definida apenas pelo nome do material. Considere a altura e o vão da parede, o apoio adjacente, a condição do material bruto, o equilíbrio da remoção de material, o alcance da ferramenta, as condições de corte, a condição de fixação, a tolerância, o acabamento e a inspeção da peça liberada. Experimentos publicados podem demonstrar os mecanismos envolvidos, mas os valores de espessura estudados se aplicam à liga metálica, à geometria, à ferramenta, ao dispositivo de fixação e ao processo especificados. A análise do fornecedor também deve explicar se a parede é verificada enquanto está apoiada, depois da liberação ou após um período de repouso ou tratamento definido.
Um software automatizado de DFM pode substituir a análise de um profissional de usinagem?
Resposta
Não. O software pode sinalizar a geometria representada e compará-la com restrições de manufatura codificadas. Talvez não conheça a ferramenta de corte pretendida, o porta-ferramenta, a fixação da peça, o histórico do material bruto, a sequência do processo, o acesso para medição, o critério de incerteza ou os recursos do fornecedor. Também não pode atribuir a responsabilidade técnica pelo projeto nem resolver uma função que não pode mudar, mas que não foi declarada. Use os resultados para formular perguntas, solicite a identificação do modelo de recursos de manufatura e das regras utilizadas e, em seguida, vincule a resposta aceita à revisão liberada, às premissas de processo declaradas, ao plano de medição e às autoridades responsáveis.
O que devo enviar para uma análise de DFM para usinagem CNC?
Resposta
Envie o modelo tridimensional e o desenho técnico controlados, a revisão, o material e sua condição, o cronograma de quantidades, as características geométricas críticas, as funções que não podem mudar, os requisitos de acabamento e tratamento, as necessidades de inspeção e documentação, as premissas conhecidas para a sequência de operações e os responsáveis pelas decisões. Identifique explicitamente as questões em aberto. Inclua a estrutura de referências geométricas planejada, o acesso para medição, o sistema de roscas ou tolerâncias aplicável, o critério de incerteza ou conformidade, quando necessário, e as evidências de capacidade do processo solicitadas pelo comprador. Inclua os certificados, relatórios, expectativas de amostragem, restrições de embalagem ou preservação e regras para substituições aprovadas que afetem a aceitação. Se uma característica geométrica puder ser revisada, indique quem pode aprovar a alteração e qual interface deve permanecer intacta. Se as cotações considerarem máquinas, preparações, escopos de inspeção ou pacotes de documentos diferentes, peça que cada premissa seja identificada, em vez de ficar oculta no preço unitário. Um pacote completo ajuda o fornecedor a apresentar consequências rastreáveis em vez de uma lista de verificação genérica e permite que o setor de compras compare cotações com a mesma base de material, inspeção, registros e critérios de aceitação.
Principal conclusão
Uma decisão de DFM para usinagem CNC só está pronta quando a função, a geometria, a condição do material, a sequência do processo, as evidências de medição, o tratamento da incerteza e a responsabilidade pela aceitação correspondem à mesma revisão liberada.
Transforme o desenho técnico em uma sequência de operações CNC pronta para análise
Compartilhe o modelo controlado, o desenho técnico, a condição do material, a quantidade, as características geométricas críticas, as necessidades de inspeção e as questões de DFM em aberto. A Zhenling pode analisar o desenho para elaborar uma sequência de operações específica para a cotação, sem tratar este guia como garantia de capacidade. Antes do encaminhamento comercial, confirme que o desenho liberado usa a linguagem aplicável de cotagem e tolerâncias.
Solicite uma análise do desenho técnicoReferências e fontes
- ASME Y14.5 — Cotagem e tolerâncias
- ISO 14253-1:2017 — Regras de decisão para conformidade
- Modelo de regras do NIST para equipamentos de medição dimensional
- Programa do NIST sobre textura de superfície e topografia forense
- Manual de capacidade de processo do NIST/SEMATECH
- Estudo sobre a deflexão na usinagem de alumínio com paredes finas
- Estudo sobre a deformação de paredes finas em 7050-T7451
- Estudo sobre a deflexão de ferramentas de corte em 7075-T651
- Estudo do processo de usinagem de furos profundos em Inconel 718
- Estudo do NIST sobre análise automatizada de manufaturabilidade
- Orientações da Modern Machine Shop para rosqueamento de furos cegos