Kontaktieren Sie Zhenling

Präzise CNC-Bearbeitung: Toleranzen und Prüfdaten richtig lesen

Präzise CNC-Bearbeitung wird anhand eines festgelegten Merkmals, einer Toleranz, eines Bezugs oder einer Referenz, des Bauteilzustands, der Messmethode, der Entscheidungsgrundlage und der betrachteten Grundgesamtheit beurteilt – nicht anhand einer einzelnen Nachkommastelle, einer Maschinenbezeichnung oder eines sauber aufbereiteten Prüfberichts. Aussagekräftige Angaben benennen diese Elemente. Dieser Leitfaden erläutert, wie Sie von der Begriffsklärung über die Messgröße und Methode bis zur Konformitätsentscheidung, Abdeckung und Prozessevidenz gelangen, ohne einer einzelnen Zahl mehr Aussagekraft zuzuschreiben, als sie hat.
„Bearbeitungsgenauigkeit“, „CNC-Bearbeitungsgenauigkeit“ und „Genauigkeit und Wiederholbarkeit einer CNC-Maschine“ sind Suchbegriffe, keine messtechnischen Schlussfolgerungen. Suchanfragen nach Unternehmen für präzise CNC-Bearbeitung, präziser CNC-Bearbeitung in der Nähe oder den Kosten präziser CNC-Bearbeitung haben eine kommerzielle Lösungsabsicht; dieser Leitfaden bewertet keine Lieferanten.
Warum wird präzise CNC-Bearbeitung nicht durch eine einzelne Nachkommastelle definiert?
Es gibt keine allgemeingültige Zahl von Nachkommastellen und keinen einzelnen Plus-minus-Wert, der Präzision für jedes zerspante Geometrieelement definiert. Die technische Zeichnung legt die Anforderungen fest, das Prüfsystem bewertet definierte Merkmale und die verfügbare Evidenz bestimmt, welche Schlussfolgerung gerechtfertigt ist. Mehr angezeigte Stellen können die Lesbarkeit verbessern, schaffen aber weder Genauigkeit noch Rückverfolgbarkeit oder Konformität.
ISO 2768-1:1989 ist ein hilfreiches Gegenbeispiel. Der veröffentlichte Anwendungsbereich beschreibt allgemeine Toleranzen in vier Klassen für bestimmte Längen- und Winkelmaße ohne einzeln angegebene Toleranzen, darunter Werkstücke aus spanender Bearbeitung oder Blechumformung. Das ist eine klar abgegrenzte Konvention für technische Zeichnungen, kein allgemeingültiger Schwellenwert für die CNC-Fähigkeit.
Allgemeintoleranzen geben an, welche Vorgabe für ein Maß gilt, wenn dafür keine eigene Toleranz angegeben ist. Sie belegen weder, dass ein bestimmtes Geometrieelement gemessen wurde, noch dass die Methode geeignet war oder ein Prozess langfristig stabil bleibt. Ebenso ersetzt eine Maschine mit Fünf-Achs-Bewegung keine Prüfbelege auf Merkmalsebene. Wer diese Konzepte vergleicht, erfährt hier, warum die Fünf-Achs-Bearbeitung keine Prüfbelege ersetzt.
Suchergebnisse vermischen häufig Begriffe aus der Fertigung mit Begriffen aus der Prüfung. Präzisionsmaschinen, CNC-Fräszentren, Fräsmaschinen, Drehmaschinen oder Mehrachssysteme können einen Zerspanungsprozess unterstützen; ihre Bezeichnung allein belegt keine Konformität. Auch die Begriffe „CNC-Präzision“ und „Präzisions-CNC-Bearbeitung“ sind unvollständig. CAD definiert die Geometrie, CAM steuert die Bewegung und ein Schneidwerkzeug trägt Werkstoff ab. Zerspanungsmechaniker können einen Qualitätsprüfungsablauf automatisieren, doch auch eine Zeichnung für die Luft- und Raumfahrt oder eine Vorgabe zur Oberflächenbeschaffenheit erfordert eine eigene Messdefinition und entsprechende Nachweise.
Faustregel:Behandeln Sie jede Aussage zur Präzision als unvollständig, bis sie das Geometrieelement, die Anforderung, die Methode und den Umfang der Evidenz benennt.
Worin unterscheiden sich Toleranz, Genauigkeit, Wiederholbarkeit, Auflösung, Unsicherheit und Prozessfähigkeit?
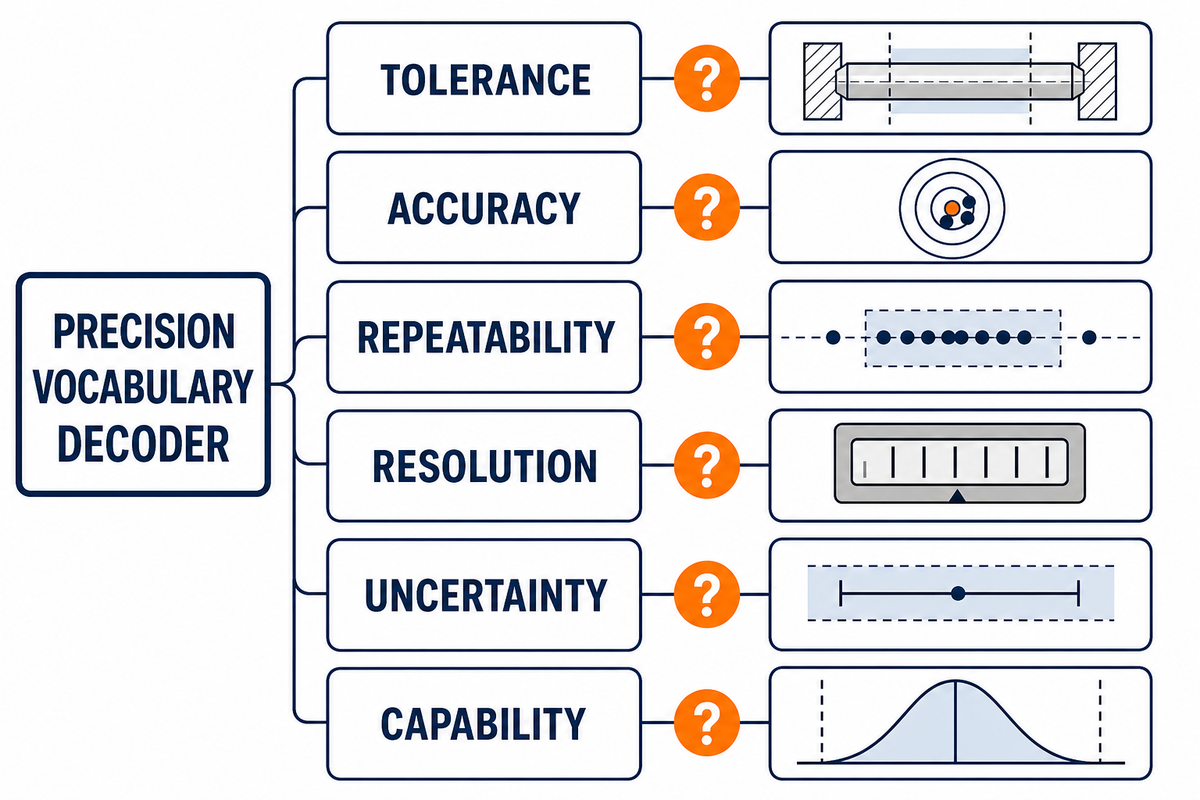
Toleranz, Genauigkeit, Wiederholbarkeit, Auflösung, Unsicherheit und Prozessfähigkeit beantworten unterschiedliche Fragen. Die Toleranz gehört zur Produktanforderung; Genauigkeit und Wiederholbarkeit beschreiben verschiedene Leistungsaspekte; die Auflösung betrifft erkennbare oder angezeigte Schritte; die Unsicherheit qualifiziert ein Messergebnis; und die Prozessfähigkeit vergleicht das Verhalten eines stabilen Prozesses mit den Spezifikationsgrenzen. Wer diese Begriffe gleichsetzt, wiegt sich in falscher Sicherheit.
Übersicht: 6 zentrale Begriffe der Präzisionsmesstechnik
| Begriff | Beantwortete Frage | Benötigte Evidenz | Was dadurch nicht belegt wird |
|---|---|---|---|
| Toleranz | Welche Abweichung ist zulässig? | Gelenkte technische Zeichnung, Spezifikation und Änderungsstand | Tatsächliches Ergebnis oder Prozessstabilität |
| Genauigkeit | Wie nahe liegt ein Ergebnis am Sollwert? | Referenz, Kalibrierungskontext, Methode und Ergebnis | Wiederholbarkeit über mehrere Bauteile oder einen Zeitraum |
| Wiederholbarkeit | Wie eng liegen wiederholte Ergebnisse beieinander? | Wiederholte Beobachtungen unter festgelegten Bedingungen | Freiheit von einer gleichbleibenden Abweichung |
| Auflösung | Welcher Schritt kann angezeigt oder erkannt werden? | Gerätespezifikation und Aufspannung | Richtigkeit oder Eignung für die Entscheidung |
| Unsicherheit | Wie groß ist die mit dem Ergebnis verbundene Unsicherheit? | Definierte Messgröße, Methode, Einflussgrößen und Auswertung | Automatische Annahme oder Zurückweisung |
| Prozessfähigkeit | Wie verhält sich der stabile Prozess im Vergleich zu den Grenzwerten? | Zeitlich geordnete, unabhängige Daten; Annahmen zu Stabilität und Verteilung | Konformität eines ungeprüften Einzelteils |
Betrachten Sie eine hypothetische Bohrung mit Ø20.000 mm und einer Toleranz von ±0,010 mm. Ein Anzeigewert mit einer Auflösung von 0,001 mm sagt für sich genommen nichts über Abweichung oder Unsicherheit aus. Zehn eng beieinanderliegende Messwerte um 20,008 mm können wiederholbar sein und dennoch vom Nennmaß abweichen. Ein einzelner Wert nahe dem Nennmaß kann genau sein, ohne einen stabilen, fähigen Prozess zu belegen. Die Begriffe bestimmen, welche Frage sich mit den Daten beantworten lässt.
Was genau soll bei der Prüfung gemessen werden?
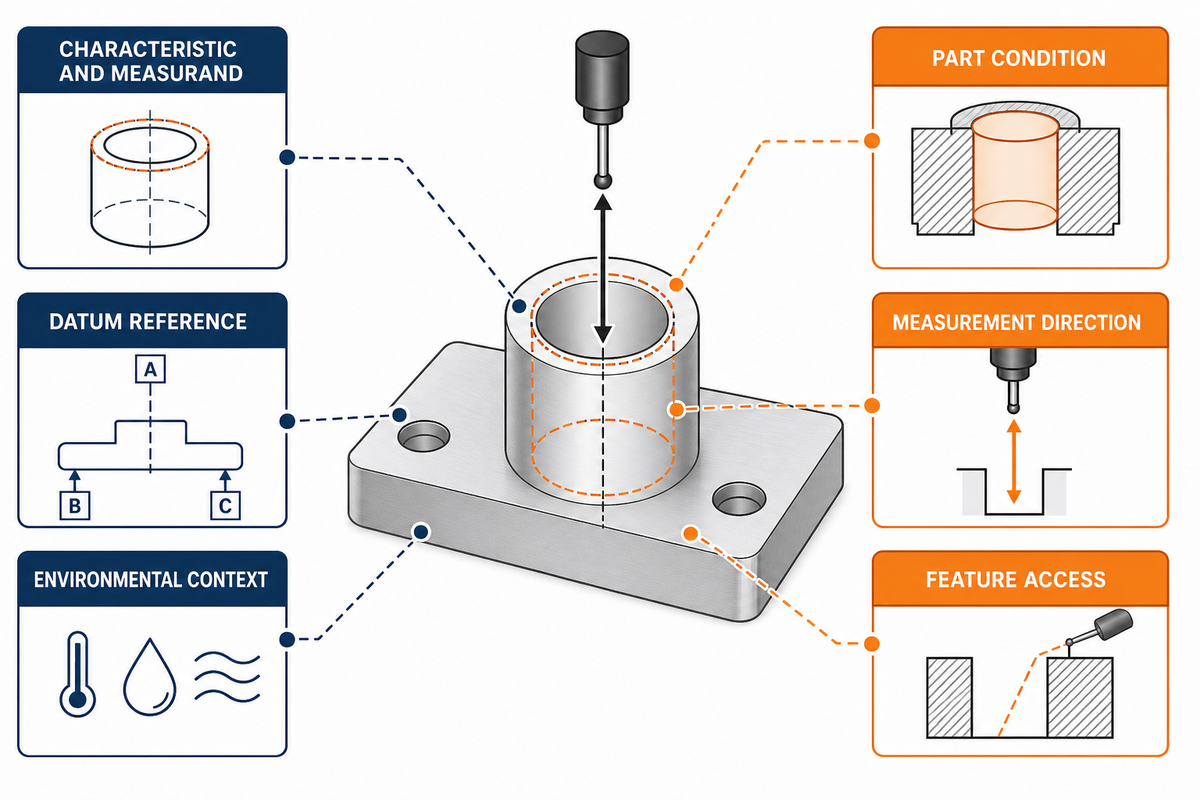
Bevor Sie ein Messgerät auswählen, definieren Sie die Messgröße: die konkrete Größe, die gemessen werden soll. Größe, Form, Ausrichtung, Lage, Rundlaufabweichung und Oberflächenstruktur sind nicht austauschbar. Bezug, Richtung, Endzustand des Bauteils, Umgebungsbedingungen, Filterung und Zugänglichkeit des Geometrieelements können sowohl das Verfahren als auch die Bedeutung des angegebenen Werts beeinflussen.
Der Durchmesser einer Bohrung ist eine andere Fragestellung als ihre Position zu einem Bezugssystem. Ebenheit erfordert keinen Bezug, Parallelität hingegen schon. Ein Wert zur Oberflächenstruktur ist unvollständig, wenn Parameter, Auswertelänge, Filterung oder Grenzwellenlänge, Messrichtung und Bauteilzustand nicht angegeben sind. NIST-Forschung zu technischen Oberflächen warnt zudem davor, einen geringeren Rauheitswert in jeder Anwendung mit besserer Funktion gleichzusetzen.
Eine hypothetische Anforderung von Ra 1,6µm und ein angegebener Messwert von 1,4µm bleiben beispielsweise unvollständig, wenn Grenzwellenlänge, Richtung und Oberflächenzustand fehlen.
Tabelle zur Klärung von Unklarheiten in technischen Zeichnungen
| Unklarer Punkt | Warum sich das Ergebnis ändern kann | Klärung | Prüfnachweis |
|---|---|---|---|
| Zeichnungsstand | Anforderung kann sich geändert haben | Maßgeblichen Änderungsstand benennen | Kennung des Änderungsstands |
| Grenzmaße des Geometrieelements | Allgemeine und einzeln angegebene Toleranzen unterscheiden sich | Zutreffende Anforderung klären | Nennmaß und Grenzmaße |
| Bezugsreferenz | Ausrichtung verändert die Lageergebnisse | Reihenfolge der Bezüge und Simulation festlegen | Bezugsaufspannung |
| Bauteilzustand | Grate, Beschichtung oder Wärmebehandlung beeinflussen die Geometrie | Prüfphase angeben | Zustand zum Messzeitpunkt |
| Messrichtung | Form und Oberflächenstruktur können richtungsabhängig sein | Ausrichtung oder Abtastweg angeben | Richtungsskizze oder Hinweis |
| Einstellungen für die Messung der Oberflächenstruktur | Filter und Grenzwellenlänge beeinflussen den Messwert | Parameter und Auswertungseinstellungen benennen | Parameter, Grenzwellenlänge, Länge |
| Temperaturbedingungen | Bauteil und Messgerät können sich unterschiedlich ausdehnen | Temperierung, etwa eine festgelegte Referenz bei 20°C, und Umgebungsbedingungen definieren | Bei Bedarf dokumentierter Zustand |
| Zugänglichkeit des Geometrieelements | Taster oder Sichtlinie können eingeschränkt sein | Zugängliche Methode vereinbaren | Methode und Aufspannung |
Dieses Arbeitsblatt macht aus vagen Bedenken klar zugeordnete Entscheidungen. Der Werkstoffzustand gehört in denselben Kontext: Wärmeverhalten, Beschichtung und Oberflächenbearbeitung können beeinflussen, wie und wann die Geometrie geprüft wird. Weitere Informationen zur Auslegung finden Sie unter Werkstoffzustand und Messkontext.
Welche Messmethode eignet sich für das jeweilige Geometrieelement?
Eine geeignete Methode muss das definierte Geometrieelement erreichen, die geforderte Geometrie bewerten, relevante Fehlerquellen kontrollieren und die vorgesehene Entscheidung stützen können. Das Ansehen eines Messgeräts ist kein Auswahlkriterium. Kontaktbedingungen, Ausrichtung, Umgebung, Unsicherheit, Durchsatz, Bedienverfahren und Dokumentierbarkeit beeinflussen die Eignung.
Die aktuelle Richtlinienseite des NIST beschreibt metrologische Rückverfolgbarkeit als Eigenschaft eines Messergebnisses, die durch eine dokumentierte, lückenlose Kalibrierkette hergestellt wird, wobei jedes Glied zur Unsicherheit beiträgt.
„Rückverfolgbarkeit allein bedeutet oder garantiert keine Eignung für den vorgesehenen Zweck.“
— NIST-Richtlinie zur metrologischen Rückverfolgbarkeit
| Messverfahren | Geeigneter Einsatz | Zu klärende Haupteinschränkung |
|---|---|---|
| Messschieber | Allgemeine Maßprüfungen an zugänglichen Stellen | Ausrichtung der Messschenkel, Messkraft und Geometrie |
| Mikrometer | Vergleichsmessung kontrollierter Außenmaße | Kontaktstelle und Verformung des Bauteils |
| Innenmessgerät | Vergleichende Messung von Innenmaßen | Einstellung mit Einstellnormal und Ausrichten durch Schwenken |
| Höhenmessgerät | Höhen- und Anreißarbeiten auf einer Messplatte | Referenzfläche und Aufspannung |
| Lehrenprüfmittel | Schnelle Gut-Schlecht-Entscheidung | Liefert keinen Messwert als Zahlenwert |
| Koordinatenmessgerät | Geometrische Bewertung mehrerer Merkmale | Programm, Spannvorrichtung, Taster und Bezugskonzept |
| Bildverarbeitungs- oder optisches Messsystem | Berührungslose Messung von Kanten und kleinen Geometrieelementen | Fokus, Kontrast, Kantenerkennungsalgorithmus, Sichtlinie |
| Oberflächenmessgerät | Definierte Parameter der Oberflächenstruktur | Tasterzugang, Richtung, Filter und Grenzwellenlänge |
| Luftmessgerät | Schnelle vergleichende Maßprüfung | Einstellung mit Normal, Luftbedingungen, Geometrie und Messbereich |
Der Name eines Messverfahrens sollte den technischen Austausch eröffnen, nicht beenden. Klären Sie, welche Definition des Geometrieelements, Aufspannung, Kalibrierbedingungen, Unsicherheit und Berichtsfelder das Verfahren für die vorgesehene Abnahmeentscheidung geeignet machen.
Wie beeinflusst die Messunsicherheit eine Gut-Schlecht-Entscheidung?
Die Messunsicherheit beschreibt die mit einem Ergebnis verbundene Unsicherheit; besonders wichtig wird sie nahe einer Spezifikationsgrenze. Ein innerhalb der Grenzwerte gedruckter Messwert klärt die Konformität möglicherweise nicht, wenn die Unsicherheit erheblich ist und eine Entscheidungsregel gilt. Die Beteiligten sollten vor einem grenznahen Ergebnis festlegen, wie dieses Risiko behandelt wird.
Der veröffentlichte Anwendungsbereich von ISO 14253-1:2017 behandelt Regeln zur Entscheidung über Konformität oder Nichtkonformität mit Spezifikationen unter Berücksichtigung der Messunsicherheit. Die Existenz dieser Norm ist hier die zentrale Erkenntnis: Grenzwerte, Ergebnisse, Unsicherheit und vereinbarte Entscheidungslogik hängen zusammen. Die öffentliche Kurzbeschreibung ersetzt jedoch weder die gelenkte Norm noch eine auftragsbezogene Vereinbarung.
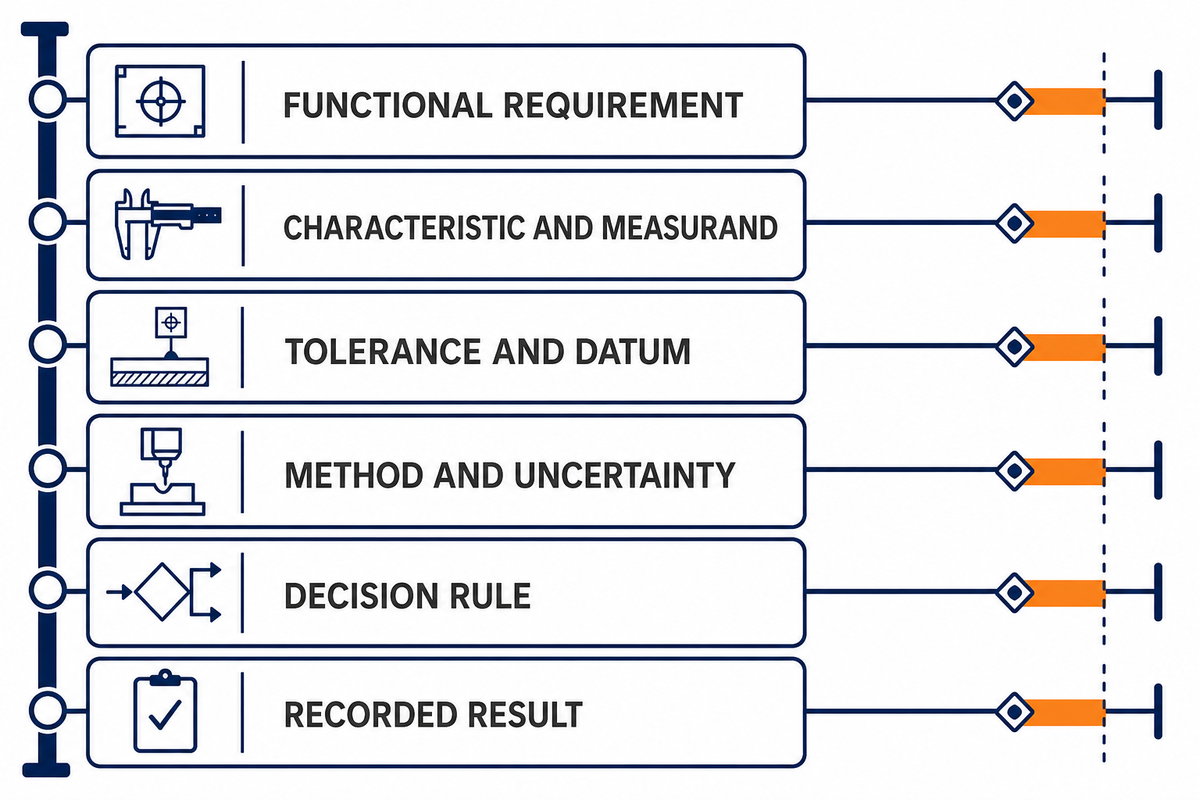
Entscheidungsstufen von der Toleranz bis zum Prüfnachweis
- Funktionale Anforderung:Ermitteln Sie, warum das Merkmal wichtig ist.
- Merkmal und Messgröße:Definieren Sie genau, was bewertet wird.
- Toleranz und Bezug:Benennen Sie die Anforderung und das Bezugssystem.
- Methode und Unsicherheit:Wählen Sie eine geeignete Methode und qualifizieren Sie das Ergebnis.
- Entscheidungsregel:Vereinbaren Sie, wie das Konformitätsrisiko verteilt wird.
- Dokumentiertes Ergebnis:Bewahren Sie Messwert, Einheit, Methode, Beurteilung und Geltungsbereich auf.
Lehrbeispiel: Eine Bohrung mit Ø20.000 mm hat die angegebenen Grenzmaße 19,990–20,010 mm. Ein gemeldeter Messwert von 20,008 mm liegt diesen Grenzwerten zufolge innerhalb der Toleranz, während eine ermittelte Unsicherheit von ±0,004 mm die obere Grenze überschreitet. Dieses Beispiel erklärt das Bauteil weder für angenommen noch für zurückgewiesen. Es zeigt, warum die maßgebliche Entscheidungsregel und die Grundlage der Unsicherheitsangabe bei einer Beurteilung nahe dem Grenzwert dazugehören müssen.
Dieselbe Logik gilt für eine fiktive Positionstoleranz von 0,20 mm, einen Messwert von 0,16 mm und eine Unsicherheit von ±0,03 mm: Eine bloße Subtraktion ergibt noch keine vollständige Konformitätsregel. Dokumentieren Sie Methode, Realisierung der Bezüge, Unsicherheitsangabe und vereinbarte Beurteilung, statt nach Sichtung der Daten eine Regel zu erfinden.
Was belegen Erstmusterprüfung, Stichprobenprüfung, 100 %-Prüfung und Prozessfähigkeit tatsächlich?
Erstmusterprüfung, Stichprobenprüfung, 100 %-Prüfung und Prozessfähigkeit beziehen sich auf unterschiedliche Grundgesamtheiten und Entscheidungen. Bei der Erstmusterprüfung wird eine anfängliche oder geänderte Konfiguration bewertet; eine Stichprobe stützt eine Entscheidung über ein festgelegtes Los; eine 100 %-Prüfung bewertet jede einbezogene Einheit nach der angegebenen Methode; und die Prozessfähigkeit vergleicht Prozessdaten mit den Spezifikationsgrenzen. Keine dieser Prüfungen ersetzt automatisch eine andere.
Die NIST-Leitlinien zur Annahmestichprobenprüfung unterscheiden die Beurteilung eines Loses von der Schätzung seiner Qualität oder der Prozesslenkung über einen Zeitraum. Die NIST-Leitlinien zur Prozessfähigkeit setzen einen stabilen, beherrschten Prozess voraus und nennen etwa 50 unabhängige Datenwerte als allgemeine Orientierung im Handbuch. Das gilt vorbehaltlich bestimmter Verteilungsannahmen und weiterer Voraussetzungen, nicht als allgemeingültige Regel für den Stichprobenumfang.
Die Messung von 5 Teilen aus einem Los von 500 ist beispielsweise erst dann eine Aussage zur Stichprobenprüfung, wenn Los, Stichprobenplan, Annahmeregel und Merkmale festgelegt sind. Sie als „100 %-Prüfung“ zu bezeichnen, wäre falsch. Werden alle 500 Teile auf einen Durchmesser geprüft, sind damit 100 % dieses Merkmals nach der verwendeten Methode erfasst. Die Werkstoffidentität, alle übrigen Merkmale oder die künftige Prozessstabilität sind dadurch nicht belegt.
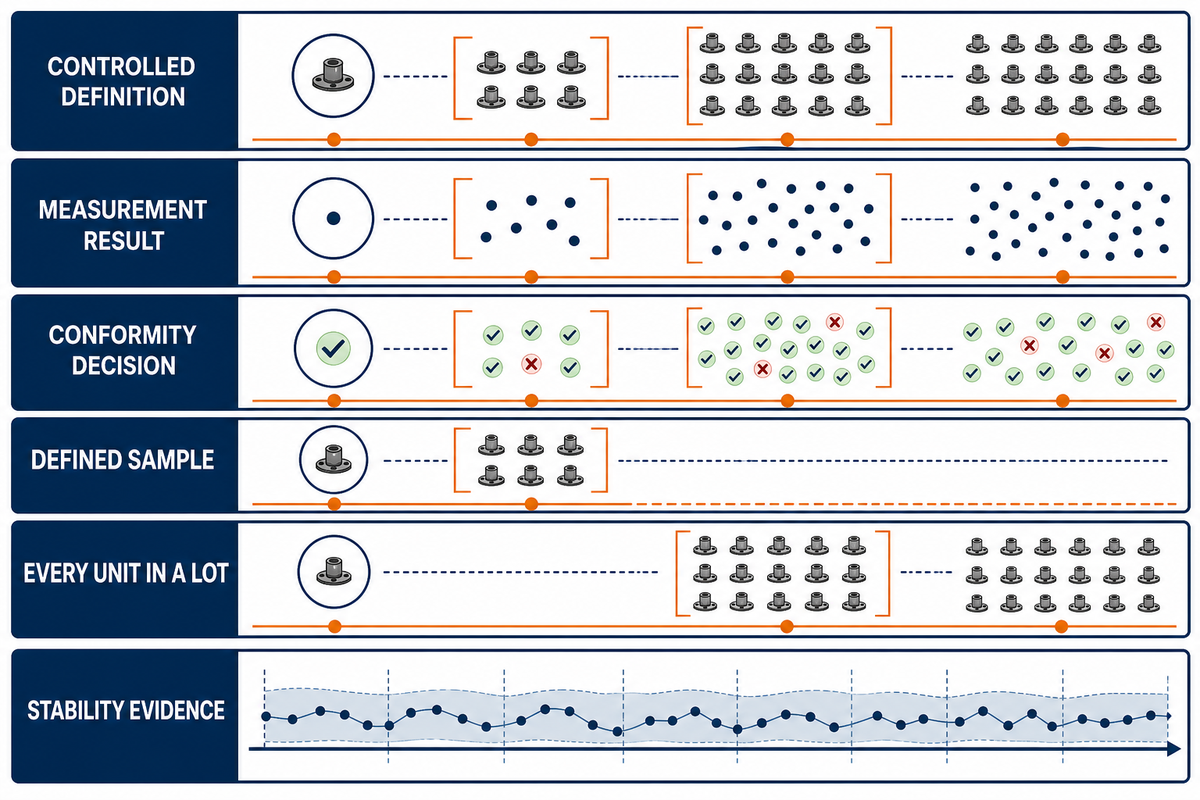
Die fünf Ebenen des Präzisionsnachweises
| Ebene | Prüffrage | Typischer Nachweis |
|---|---|---|
| 1. Gelenkte Definition | Welche Anforderung und welcher Bauteilzustand sind maßgeblich? | Änderungsstand, Merkmal, Bezug, Endzustand |
| 2. Messergebnis | Was wurde wie gemessen? | Wert, Einheit, Methode, Rückverfolgbarkeit, bei Bedarf Unsicherheit |
| 3. Konformitätsentscheidung | Wie wurde das Ergebnis beurteilt? | Toleranz, Entscheidungsregel, Ausnahme- oder Abweichungsstatus |
| 4. Abdeckung | Welche Grundgesamtheit repräsentiert der Nachweis? | Erstes Teil, definierte Stichprobe oder jede Einheit eines Loses |
| 5. Nachweis der Stabilität | Stützt ein stabiler Prozess eine Aussage über einen längeren Zeitraum? | Zeitlich geordnete Daten, Nachweis der Prozesslenkung, angegebene Annahmen |
Auch die Erstmusterprüfung hängt vom Kontext ab. IAQG 9102 gehört zum Qualitätsumfeld der Luftfahrt, Raumfahrt und Verteidigung. Stellen Sie die Norm nicht als verpflichtenden Prüfumfang für alle CNC-Aufträge dar. Welche Unterlagen erforderlich sind, ergibt sich aus den maßgeblichen Kunden-, Behörden-, Branchen- und Zeichnungsanforderungen.
Wie lesen Sie einen CNC-Prüfbericht?
Lesen Sie den Bericht als Folge von Aussagen und nicht als Dokument, das pauschal „gut“ oder „schlecht“ ist. Prüfen Sie den maßgeblichen Zeichnungsstand, das definierte Merkmal, den Bezug oder die Referenz, den Endzustand des Bauteils, den Methodenkontext, das Ergebnis, die Entscheidungsgrundlage und den Umfang der Prüfung. Ermitteln Sie anschließend, welche wichtigen Fragen das Dokument nicht zu beantworten versucht.
Beginnen Sie mit sechs Prüfpunkten: richtiger Zeichnungsstand; richtiges Merkmal und richtiger Bezug; Endzustand des Bauteils; angegebene Methode mit relevantem Kalibrierungs- oder Rückverfolgbarkeitskontext; Messwert sowie bei Bedarf Unsicherheit und Entscheidungsregel; und klar ausgewiesener Umfang und Beurteilung. Der öffentliche Überblick über die Y14-Normen von ASME zeigt die Bandbreite der Verfahren zur Definition technischer Produkte. Ein Überblick kann jedoch keine auftragsspezifische Auslegung klären.
Angenommen, ein fiktiver Bericht nennt für die Position einer Bohrung 0,16 mm bei einer Toleranz von 0,20 mm. Bevor Sie das Ergebnis annehmen, prüfen Sie das Bezugssystem, Modifikatoren für den Materialzustand, die Taststrategie, den Bauteilzustand, die Unsicherheitsregel und ob der Wert ein Einzelteil oder eine festgelegte Grundgesamtheit beschreibt. Dies ist ein Lehrbeispiel und keine Produktionsdaten eines Kunden oder von Zhenling.
| Aussage des Berichts | Was dadurch belegt werden kann | Was weiterhin unbekannt bleibt |
|---|---|---|
| „Ergebnis: 20,008 mm“ | Ein dokumentierter Messwert, sofern die Zeile dem Geometrieelement zugeordnet werden kann | Eignung der Methode, Unsicherheit und Entscheidungsregel |
| „Bestanden“ | Der Aussteller hat eine angegebene oder implizite Regel angewendet | Ob die Regel der Auftragsanforderung entspricht |
| „KMG-Bericht“ | Eine koordinatenbasierte Methode wurde angegeben | Programm, Ausrichtung, Antastung, Unsicherheit, Prüfumfang |
| „Stichprobe: 5“ | Fünf einbezogene Einheiten wurden geprüft | Auswahlplan, Losgröße, Annahmeregel |
| „Alle Maße konform“ | Die aufgeführten Merkmale erfüllten die angewendeten Regeln | Werkstoffidentität, nicht aufgeführte Merkmale, künftige Stabilität |
Auch ein optisch sauberer Prüfbericht kann für die anstehende Entscheidung unzureichend sein. Bitten Sie gezielt um Klärung einzelner Aussagen, statt das gesamte Dokument zurückzuweisen oder anzunehmen, dass seine Form mehr belegt, als sich aus den enthaltenen Angaben ergibt.
Was sollte ein Einkäufer fragen, wenn ein Prüfergebnis nahe am Grenzwert liegt?
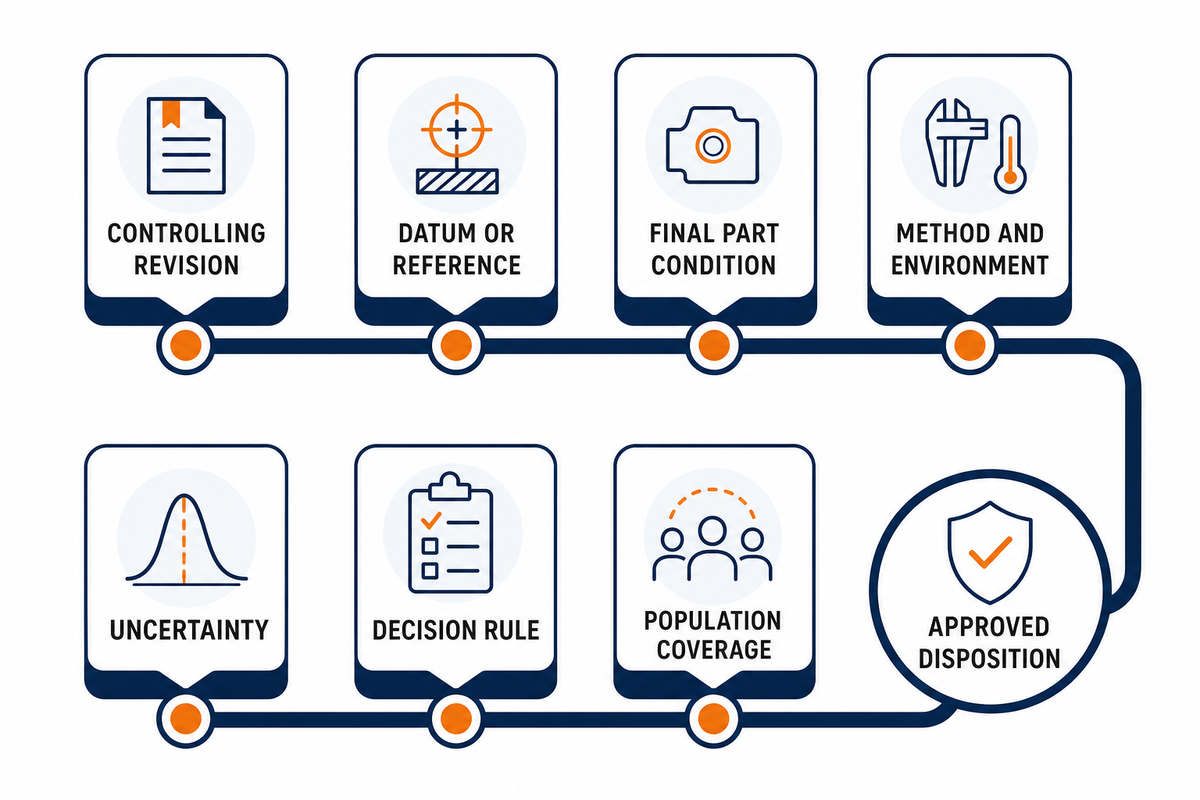
Ein grenznahes Ergebnis sollte eine strukturierte Prüfung der Auslegung auslösen, keine spontane Rangliste der Lieferanten. Ziel ist es, die maßgebliche Definition, den Messkontext, Unsicherheit und Entscheidungsregel, den Umfang der Prüfung sowie die genehmigte Beurteilung festzustellen. Mit 8 kurzen Fragen lassen sich die meisten Lücken aufdecken, ohne daraus eine neue Angebotscheckliste zu machen.
- Welche Zeichnung, welcher Änderungsstand, welche Spezifikation und welches Merkmal sind für dieses Ergebnis maßgeblich?
- Welches Bezugssystem wurde realisiert?
- Wurde das Bauteil im geforderten Endzustand gemessen?
- Welche Methode, Aufspannung und Umgebungsbedingungen wurden verwendet?
- Ist die Messunsicherheit für diese Entscheidung relevant und wie wurde sie ermittelt?
- Welche Entscheidungsregel gilt für die Konformitätsbewertung nahe am Grenzwert?
- Bezieht sich das Ergebnis auf ein Teil, eine definierte Stichprobe oder jede Einheit des Loses?
- Falls eine Ausnahme vorliegt: Wer hat die dokumentierte Beurteilung genehmigt?
Wer eine auftragsspezifische Prüfung der technischen Zeichnung, den Fertigungsablauf, Prüfergebnisse und die Angebotsabstimmung benötigt, findet weitere Informationen auf der Lösungsseite zur präzisen CNC-Bearbeitung. Dieser Leitfaden konzentriert sich weiterhin auf die Auslegung von Messnachweisen und ersetzt nicht den kommerziellen Ablauf.
Besprechen Sie die technische Zeichnung und den Prüfkontext
Häufig gestellte Fragen
Die folgenden Antworten klären häufige Fehler beim Lesen von Prüfnachweisen, ohne einen allgemeingültigen Prüfumfang festzulegen. Jede Schlussfolgerung hängt weiterhin von der gelenkten technischen Zeichnung, den geltenden Normen, Kundenanforderungen, der Definition des Geometrieelements, der Methode und der vorgesehenen Entscheidung ab. Nutzen Sie die Antworten, um gezieltere Fragen zu stellen, und klären Sie auftragsspezifische Einzelheiten anschließend in den maßgeblichen technischen Unterlagen.
Belegt ein Bericht eines Koordinatenmessgeräts, dass ein Bauteil konform ist?
Nicht automatisch. Er kann aussagekräftige Maßnachweise liefern, wenn er den gelenkten Änderungsstand, das Merkmal, den Bezug oder die Referenz, den Endzustand des Bauteils, den Programm- oder Methodenkontext, das Ergebnis und die Entscheidungsgrundlage angibt. Für sich genommen belegt er weder die Werkstoffidentität noch die Prüfung jeder Einheit des Loses oder die langfristige Prozessstabilität. Die Eignung hängt außerdem von der Messgröße, der Unsicherheit, der Tast- und Ausrichtstrategie sowie der Regel zur Beurteilung eines grenznahen Ergebnisses ab.
Worin unterscheiden sich Genauigkeit und Wiederholbarkeit bei der CNC-Bearbeitung?
Genauigkeit beschreibt die Nähe zum Soll- oder Referenzwert; Wiederholbarkeit beschreibt, wie eng wiederholte Ergebnisse unter festgelegten Bedingungen beieinanderliegen. Ein Prozess kann eng gruppierte Werte um einen verschobenen Wert liefern, während ein einzelnes Ergebnis nahe am Nennmaß liegt, ohne die Wiederholbarkeit zu belegen. Welche Schlussfolgerung die Daten stützen, hängt von der Prüfmethode, dem Stichprobenplan, der Prozessstabilität und dem gelenkten Merkmal ab. Keiner der beiden Begriffe belegt für sich genommen die Konformität jedes Bauteils oder die statistische Prozessfähigkeit.
Erfordert eine engere Toleranz immer eine präzisere Messmethode?
Die Methode muss für die Abnahmeentscheidung geeignet sein, doch „präziser“ ist keine vollständige Spezifikation. Geometrie des Merkmals, Zugänglichkeit, Kontaktempfindlichkeit, Oberflächenzustand, Umgebung, Kalibrierung, Unsicherheit, Durchsatz und das Risiko einer falschen Annahme sind ebenfalls relevant. Entwicklungs- und Qualitätsabteilungen sollten Merkmal, Messgröße, Methode und Entscheidungsregel abstimmen, statt Messgeräte allein nach Marke, Preis oder Ansehen auszuwählen.
Was belegt eine Erstmusterprüfung?
Eine Erstmusterprüfung bewertet eine anfängliche oder geänderte Fertigungskonfiguration anhand eines definierten Anforderungssatzes. Ihr genauer Umfang ergibt sich aus den maßgeblichen Branchen-, Kunden- und Auftragsanforderungen. Ein vollständiger Nachweis kann zeigen, welche Merkmale an der bezeichneten Konfiguration geprüft und wie die Ergebnisse beurteilt wurden. Er belegt nicht automatisch, dass jedes Teil eines Fertigungsloses konform ist, nicht aufgeführte Merkmale geprüft wurden oder der Prozess bei künftigen Fertigungsläufen stabil bleibt. Der Prüfumfang muss gesondert belegt werden.
Ist eine 100 %-Prüfung dasselbe wie ein fähiger Prozess?
Nein. Die Prüfung jeder Einheit kann die Beurteilung eines definierten Loses für die verwendeten Merkmale, Methoden und Entscheidungsregeln stützen. Prozessfähigkeit ist eine statistische Aussage über einen stabilen Prozess im Verhältnis zu Spezifikationsgrenzen und setzt ausreichende unabhängige Daten sowie angegebene Verteilungs- und Prozesslenkungsannahmen voraus.
Warum können zwei Prüfmethoden unterschiedliche Ergebnisse liefern?
Zwei Prüfmethoden können unterschiedliche Kontaktbedingungen, Stichprobenstrategien, Filter, Ausrichtungen, Bezugssimulationen, Tastkopfdurchmesser, Umgebungsbedingungen oder Algorithmen verwenden. Stimmen Sie Messgröße und Methode aufeinander ab und bewerten Sie dann ihre Eignung für die vorgesehene Entscheidung. Eine bestimmte Gerätebezeichnung ist nicht grundsätzlich die einzig richtige.
Weiterführende Informationen
Messnachweise sind nur ein Teil einer umfassenderen Fertigungsentscheidung. Diese Leitfäden behandeln angrenzende Fragen, ohne den Informationsumfang dieses Artikels zu verändern: Prozessgeometrie, Werkstoffverhalten und die kommerziellen Auswirkungen von Toleranz und Prüfumfang. Nutzen Sie sie, nachdem die Messbehauptung und der Umfang der geprüften Grundgesamtheit klar definiert sind.
- Leitfaden zur Prüfung von Fräs- und Drehzeichnungen
- Leitfaden zur Werkstoffauswahl für CNC-Bearbeitung
- Wie Toleranz und Prüfumfang die Kosten der CNC-Bearbeitung beeinflussen
Quellen und Referenzen
Dieser Leitfaden erläutert Konzepte anhand öffentlich zugänglicher Anwendungsbereiche von Normen und metrologischer Referenzen. Er gibt keine kontrollierten Normen wieder und legt keine auftragsbezogene Abnahmeregel fest. Wenn die Einhaltung von Anforderungen relevant ist, prüfen Sie stets die aktuelle, lizenzierte Norm und die maßgeblichen Kundendokumente. Bei der Recherche geprüfte Anbieter- und Forenbeiträge bilden keine Grundlage für die nachstehenden Schlussfolgerungen.
- NIST-Richtlinie zur metrologischen Rückverfolgbarkeit
- NIST/SEMATECH: Prozessfähigkeit
- NIST/SEMATECH: Annahmestichprobenprüfung
- NIST: Forschung zur technischen Oberflächenmessung
- Öffentlicher Anwendungsbereich von ISO 2768-1:1989
- Öffentlicher Anwendungsbereich von ISO 14253-1:2017
- Überblick über die ASME-Y14-Normen
- Kontext der Erstmusterprüfung nach IAQG 9102
Prüfen Sie die Aussage, bevor Sie der Zahl vertrauen
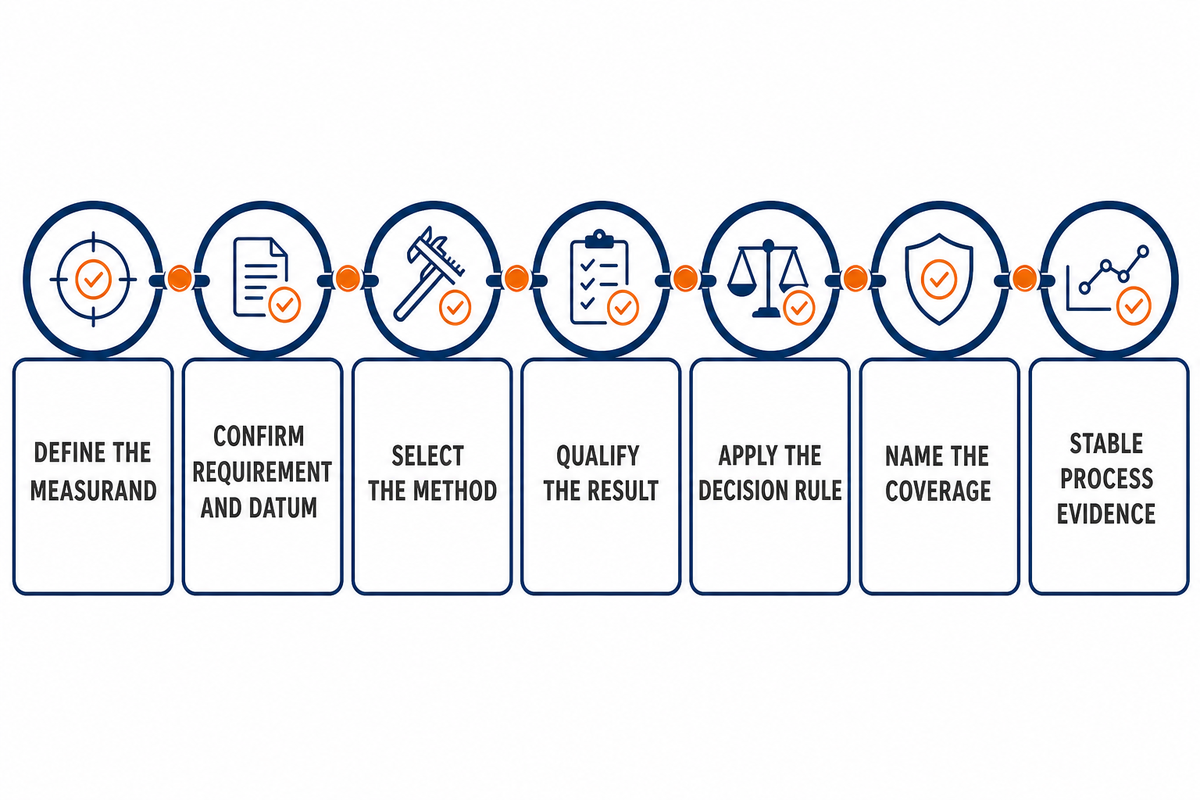
Eine aussagekräftige Präzisionsangabe verknüpft das Merkmal mit einer geeigneten Methode, einer vereinbarten Konformitätsentscheidung, einer klar definierten Grundgesamtheit und – bei Aussagen über einen längeren Zeitraum – mit Nachweisen für einen stabilen Prozess. Ein übersichtlicher Prüfbericht ist nur dann wertvoll, wenn seine Leser wissen, auf welche Anforderung und Grundgesamtheit er sich bezieht, was unbekannt bleibt und wer über Merkmale nahe am Grenzwert entscheidet.
In Suchanfragen und Verkaufstexten werden häufig Prozessbezeichnungen, Maschinennamen, Ergebnisse und Leistungsversprechen vermischt. Die folgende Tabelle dient als redaktionelle Übersetzungshilfe: Bevor eine Formulierung eine Präzisionsangabe stützen kann, müssen Merkmal, Methode, Ergebnis und Umfang festgelegt sein.
| Beobachtete Formulierungsgruppe | Frage zur Bewertung der Nachweise |
|---|---|
| CNC-Präzisionsbearbeitungsdienste; Präzisions-CNC-Bearbeitungsdienste; Zerspanungspartner; Zerspanungslösungen; Zerspanungskapazitäten; Qualitätsversprechen; pünktliche Lieferung | Welche auftragsspezifischen Nachweise belegen die Aussage zum Anbieter oder zur Lieferung? |
| CNC-Fräsmaschinen; CNC-Drehmaschine; Drehmaschinen; 5-Achs-CNC; 5-Achs-Bearbeitung; CNC-Maschinen; CNC-Anlagen; Zerspanungsanlagen; moderne CNC-Technik; fortschrittliche Technologie | Welche Geometrieelemente, Aufspannung, Umgebungsbedingungen und geprüften Ergebnisse sind über die Maschinenbezeichnung hinaus relevant? |
| CNC einsetzen; CNC-Bearbeitung einsetzen; computergestützte numerische Steuerung einsetzen; computergestützte numerische Steuerung; automatisierte Steuerung von Zerspanungswerkzeugen; CNC-Systeme; CNC-Programme; Zerspanungsprogramme; Computerprogramme; CNC-Programmierung; CNC-Technologie | Welches freigegebene Programm, welcher Änderungsstand, welche Korrekturwerte und welcher Prüfbericht gehören zu diesem Ergebnis? |
| Präzisionsfertigung; Fertigungspräzision; Fertigungsprozess; Produktionsprozess; Präzisionszerspanung; Präzision einsetzen; Präzisionszerspanung einsetzen; konventionelle Zerspanung; konventionelle Zerspanungsverfahren | Bezeichnet die Formulierung einen Fertigungsablauf, eine Anforderung oder einen Messnachweis? |
| CNC-Teile; CNC-gefertigte Teile; zerspante Teile; präzisionsbearbeitete Teile; Prototyp; komplexe Teile; komplizierte Formen; komplizierte Details | Welche Merkmale und welche Grundgesamtheit deckt der Bericht tatsächlich ab? |
| hohe Präzision; hochpräzise; hochpräzise Zerspanung; präzise CNC-Bearbeitung; Zerspanungspräzision; Präzision und Genauigkeit; Präzision und Qualität; Maßgenauigkeit; exakte Spezifikationen; Präzisionsanforderungen | Welche Toleranz, Messgröße, Messunsicherheit und Entscheidungsregel ersetzen das Adjektiv? |
| Zerspanungswerkzeuge; Schneidwerkzeug; Funkenerosion; CNC-Drehen; Arten der CNC-Bearbeitung | Geht es um die Wahl eines Verfahrens oder um den Nachweis, dass ein Geometrieelement konform ist? |
| Zerspanung für regulierte Branchen; CNC-Bearbeitung von Kunststoffen; vielfältige Werkstoffe; Wärmeausdehnung; Werkstoffabfall | Welcher Werkstoff, welche Temperatur, welcher Zustand und welche Branchenanforderung sind für die Entscheidung maßgeblich? |
| Einsatzbereiche der Zerspanung; Ergebnisse der Zerspanung; Anforderungen an die Zerspanung; Bedarf an Zerspanung; Zerspanungsprojekt | Welche konkrete Aussage wird getroffen, und mit welchem Nachweis lässt sie sich überprüfen? |
Keine dieser Formulierungen belegt eine hypothetische Toleranz von ±0,010 mm, eine Messunsicherheit von 0,005 mm, eine Positionstoleranz von 0,20 mm, eine Temperaturbedingung von 20°C oder eine Abdeckung von 500 Teilen. Diese Werte übernehmen lediglich die oben verwendete Lehrnotation; sie sind keine Fertigungsziele von Zhenling.
Gehen Sie die Nachweise der Reihe nach durch: Messgröße definieren, Anforderung und Bezug bestätigen, Methode auswählen, Ergebnis qualifizieren, Entscheidungsregel anwenden, Umfang angeben und Losentscheidung von Prozessstabilität trennen. So wird aus „Präzision“ als Werbeadjektiv eine technisch überprüfbare Aussage.


ZHENLING / FERTIGUNG NACH KUNDENZEICHNUNG
Von der technischen Frage zur angebotsreifen technischen Zeichnung
Zhenling fertigt kundenspezifische Flansche, Ventilgehäuse, Walzen, gebogene Rohre und profilierte Zerspanungsteile für industrielle Kunden. Unsere Ingenieure prüfen die technische Zeichnung, den Werkstoffzustand, die Toleranzkette, die Stückzahl und die Prüfanforderungen, bevor sie ein Angebot für den Fertigungsablauf erstellen.
BEGINNEN SIE MITTechnischer Zeichnung · Bauteil · Kritischen Maßen
LEGEN SIE FESTWerkstoff · Stückzahl · Toleranz · Zertifizierung
TECHNISCHE ZEICHNUNG / WERKSTOFF / TOLERANZ
Bereiten Sie Ihre Bauteilangaben vor
- BAUTEILANGABEN
- 2D/3D-Zeichnung oder Bauteil
- VERFAHRENSPRÜFUNG
- Zerspanung · Umformen · Schweißen · Prüfung
- WEG ZUR RÜCKMELDUNG
- Senden Sie Ihre Anfrage über das Formular
Wir verwenden Ihre Angaben, um Ihre Anfrage zu prüfen und zu beantworten. Weitere Informationen finden Sie in unserer Datenschutzerklärung.


