
Contacter Zhenling Company

Par CYH · Mis à jour en octobre 2026
Le micro-usinage CNC concerne des géométries si petites que les effets de bord et le faux-rond prennent une importance particulière. Par exemple, une bavure peut rendre une petite pièce totalement inutilisable, alors qu’une pièce plus grande peut rester utilisable après ébavurage. La fiabilité dépend donc de la géométrie concernée, ainsi que de la manière dont la pièce sera usinée et contrôlée.
Ce guide explique le raisonnement qui sous-tend les décisions d’ingénierie. Pourquoi réduire l’avance d’usinage peut-il dégrader la coupe ? Comment déterminer la portée utile de l’outil ? Pourquoi le temps d’usinage le plus court n’est-il pas toujours le meilleur choix en matière de coût par pièce conforme ?
Repères techniques rapides
- À l’échelle microscopique, le comportement dépend de l’interaction entre le copeau, l’arête de coupe et la structure du matériau.
- La tolérance du plan, la résolution de l’instrument et l’incertitude de mesure désignent des notions différentes.
- Évaluez un procédé sur les géométries finies et conformes, après ébavurage et nettoyage.
Ce que le micro-usinage CNC change à petite échelle
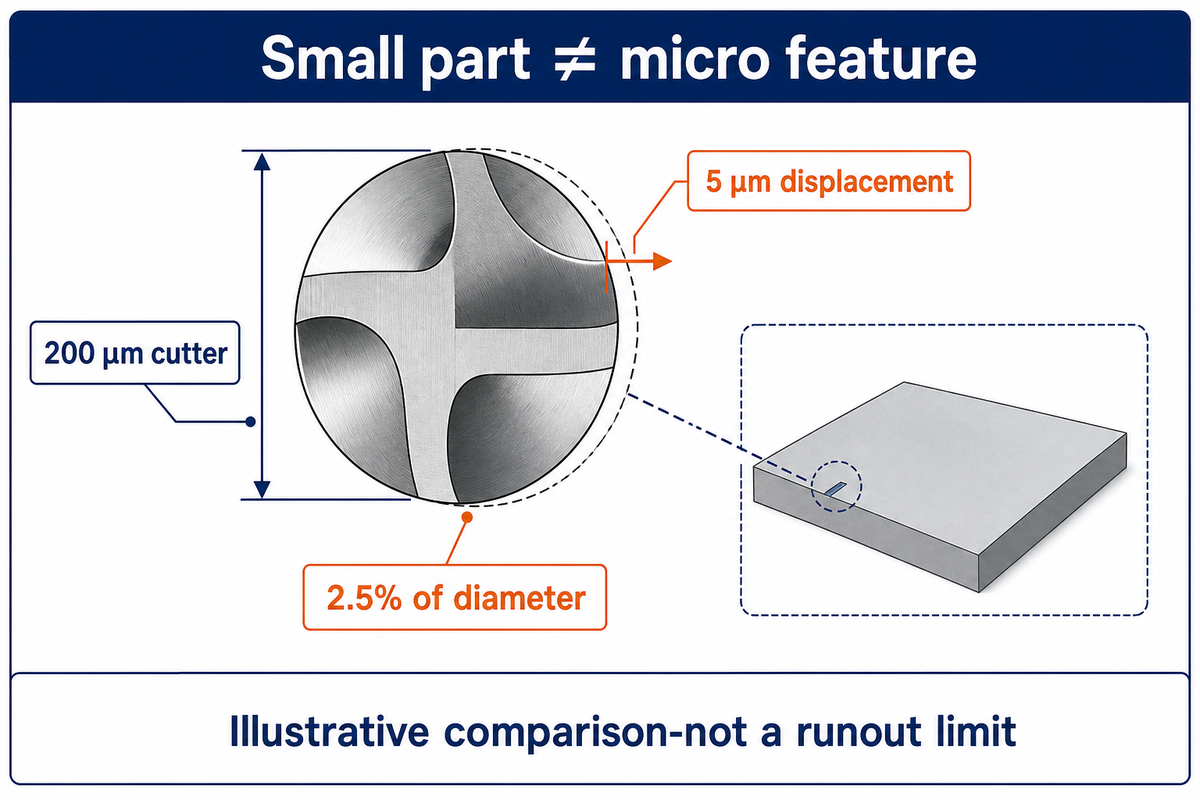
Le micro-usinage modifie l’équilibre entre l’outil de coupe et le matériau. L’arrondi de l’arête, la structure du grain et un faible déplacement peuvent prendre une importance considérable par rapport à la géométrie usinée. Pour réaliser des pièces de précision à cette échelle, il est essentiel de maîtriser entièrement le système de coupe et de mesure, même si la configuration de la machine ressemble à celle d’une fraiseuse CNC de plus grande taille.
Comment fonctionne le micro-usinage CNC ?
La commande numérique par ordinateur (CNC) enlève de la matière à une pièce à usiner au moyen d’un programme qui commande les déplacements de l’outil. Le programme définit le mouvement, mais la coupe réelle dépend aussi de la géométrie de l’outil, du comportement de la broche, de la rigidité du montage et de la réaction du matériau. Ces effets peuvent prendre une importance considérable par rapport à l’épaisseur du copeau ou à la variation admissible d’une géométrie. C’est ce qui rend l’usinage CNC très difficile.
Une petite pièce et une microgéométrie ne sont pas la même chose. Une grande plaque peut comporter un petit canal, tandis qu’un petit connecteur peut présenter de nombreuses surfaces tournées. Avant de fixer les tolérances, déterminez quelle géométrie de la pièce est essentielle.
Les spécifications d’une machine CNC de haute précision doivent préciser les conditions de mesure. Une grande précision affichée pour le positionnement ne dit pas grand-chose d’une coupe réalisée avec un porte-outil instable ; la stabilité thermique et le montage de mesure doivent également être adaptés à la tolérance.
La revue de 2021 d’O’Toole, Kang et Fang explique pourquoi une simple réduction d’échelle des modèles d’usinage classiques ne tient pas compte des effets liés à l’arête et au matériau. Même une machine CNC de pointe nécessite un porte-outil, une trajectoire d’outil et une méthode de contrôle adaptés à la géométrie. La résolution des axes ne suffit pas à trancher.
Avec une fraise de 200 µm, un déplacement de 5 µm représenterait 2,5 % de son diamètre. Cette comparaison des dimensions montre pourquoi un faible écart absolu doit être pris en compte ; il ne s’agit pas d’une limite de faux-rond admissible. Réservez les tolérances serrées aux surfaces qui déterminent l’assemblage ou le fonctionnement.
Épaisseur minimale du copeau, faux-rond et rigidité de l’outil
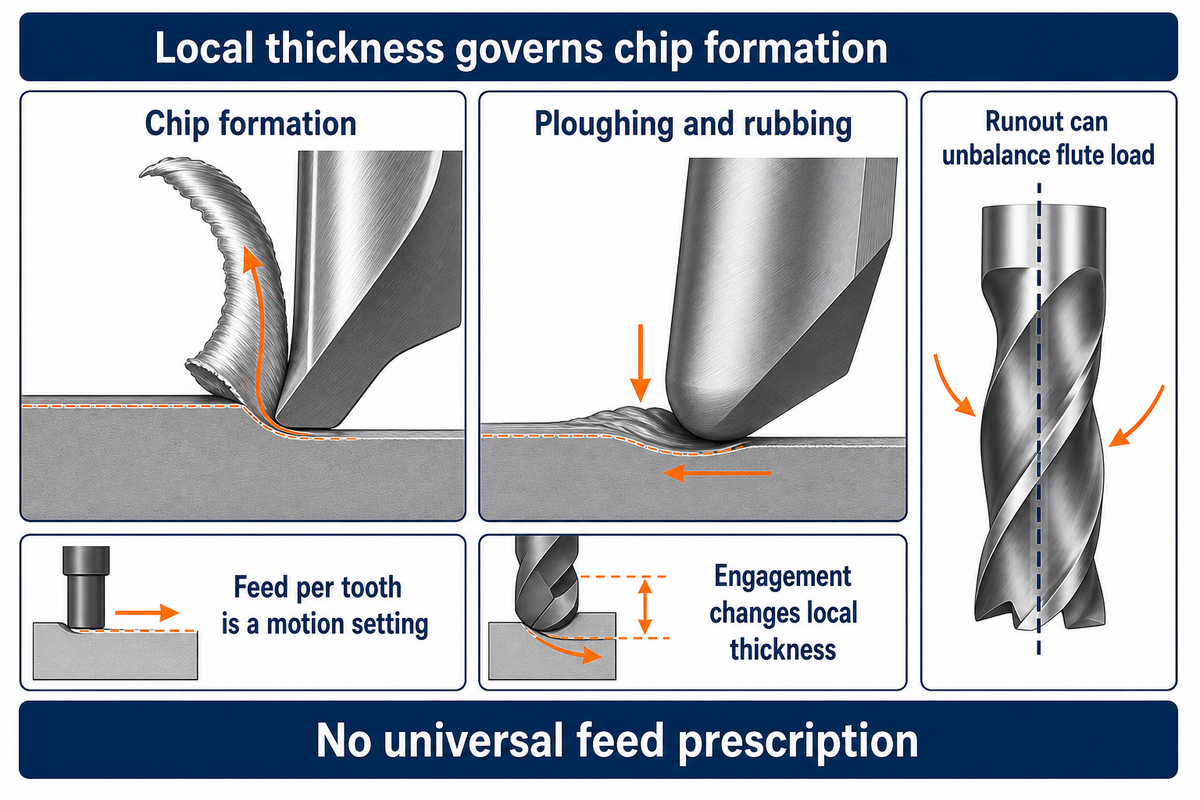
L’épaisseur minimale du copeau est l’épaisseur locale de coupe en dessous de laquelle la matière peut se déformer et être labourée au lieu de former un copeau de manière régulière. L’avance par dent détermine cette épaisseur, mais l’engagement et le faux-rond la font aussi varier pendant la rotation de l’outil. En fait, réduire l’avance peut accroître le frottement. Un frottement excessif peut facilement endommager une fraise fragile.
Deux études montrent pourquoi il est peu fiable d’appliquer un coefficient universel au rayon d’arête. L’étude de De Oliveira et ses collègues sur l’acier AISI 1045 rapporte une épaisseur minimale de copeau non déformé égale à 22–36 % du rayon de l’arête de coupe. L’étude de Rezaei, Sadeghi et Budak sur le Ti-6Al-4V rapporte une valeur de 0,15–0,49 fois le rayon d’arête selon les conditions testées. Convertie en pourcentage, cette dernière fourchette s’étend de 15–49 % ; les plages se chevauchent, mais leurs limites diffèrent.
Aucune de ces plages ne constitue une recommandation d’avance pour un outil que vous ne connaissez pas. L’épaisseur minimale du copeau est une condition géométrique locale. L’avance par dent programmée est un réglage de mouvement ; l’engagement radial et la trajectoire de l’arête déterminent l’épaisseur instantanée. L’étude sur l’acier a également montré que la formation du copeau n’entraînait pas toujours le meilleur état de surface.
L’énergie spécifique de coupe correspond à l’énergie nécessaire pour enlever une unité de volume de matière pendant la coupe. Il s’agit donc d’une grandeur différente de la force de coupe totale dans un cas particulier. Lors de la lecture de la revue sur le micro-fraisage, gardez cette distinction à l’esprit pour interpréter l’effet d’échelle.
Calculez la vitesse, puis vérifiez le régime de coupe
L’équation de la vitesse de broche du MIT relie la vitesse de rotation, la vitesse de coupe et la circonférence de l’outil. En unités métriques, elle s’écrit n = 1000 × Vc ÷ (π × D), où Vc est en m/min, D en mm et n en tr/min. L’avance de la table se calcule avec Vf = fz × z × n, où l’avance par dent fz est en mm/tooth et z correspond au nombre de dents de coupe.
Exemple : un ingénieur méthodes envisage une fraise à queue de 0,2 mm à deux dents, avec une vitesse de coupe supposée de 20 m/min. Le calcul donne une vitesse de broche de 1000 × 20 ÷ (π × 0.2) = 31 831 rpm. Avec une avance supposée de 0,002 mm/tooth, l’avance de la table serait de 0,002 × 2 × 31 831 = 127,3 mm/min. À 20 000 rpm, la broche fournirait une vitesse de coupe de 12,57 m/min et, avec la même avance par dent, une avance de table de 80 mm/min. L’ingénieur méthodes peut alors comparer clairement les conditions de coupe. Une vitesse plus faible modifie la vitesse de coupe. La charge copeau modifie l’avance programmée de la table. Les choix doivent tenir compte de l’interaction entre l’outil et le copeau, ainsi que du comportement du matériau.
La rigidité est également essentielle. Une portée plus longue augmente le risque de flexion, et le faux-rond peut aussi faire porter une charge plus importante à une dent qu’à l’autre. Les broches à grande vitesse ne résolvent pas ces problèmes. Dans un entretien avec Cutting Tool Engineering, Steve Bryan, de Bryan Machine Service, a expliqué que l’ensemble qui s’étend à partir de la broche augmente les vibrations.
« Plus l’outil s’éloigne de la broche de la machine, plus il y a de vibrations. »
Pour atteindre 20 m/min, un outil de 0,2 mm devrait tourner à environ 31 831 rpm, en se basant uniquement sur la circonférence. Réduire la vitesse à 20 000 rpm ramènerait la vitesse de coupe à 12,57 m/min. À retenir : la vitesse, l’avance par dent et l’engagement doivent être considérés ensemble lors de la comparaison des équipements ; la seule spécification du nombre de tr/min ne suffit pas à définir un procédé.
Micro-fraisage, micro-EDM, tournage et procédés laser
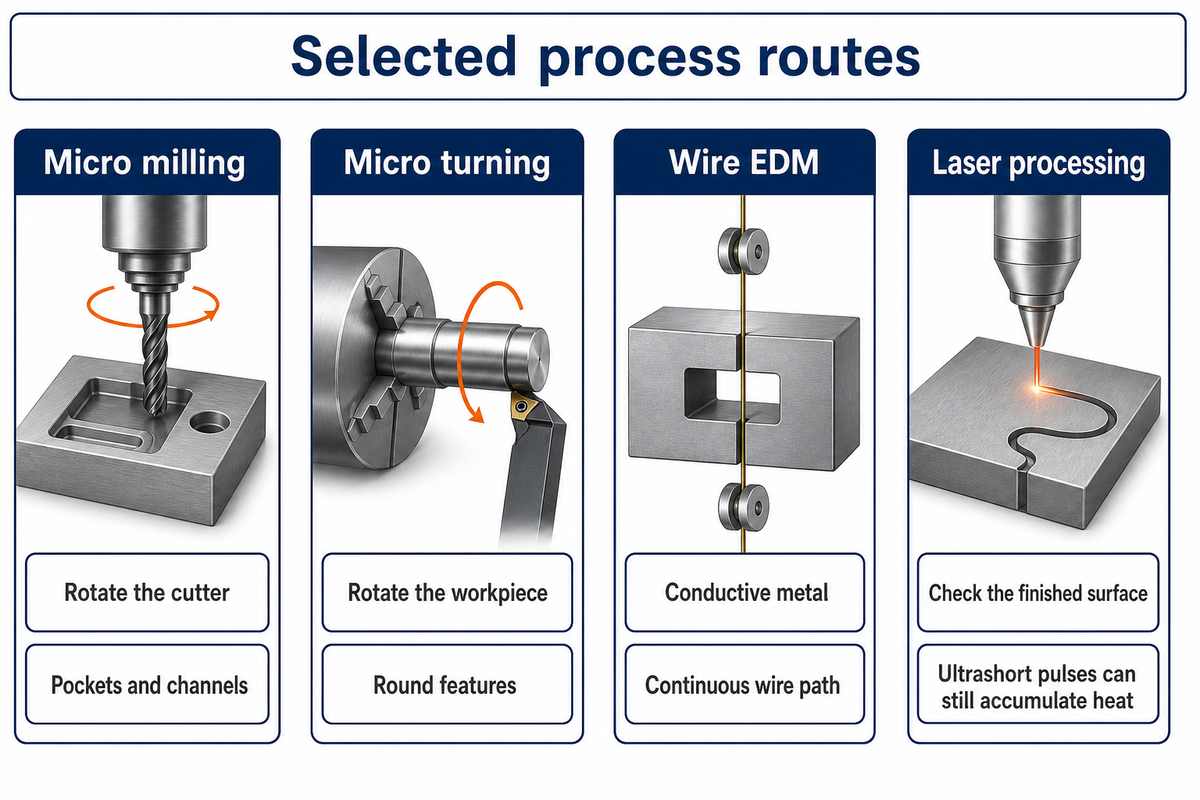
Choisissez un procédé de micro-usinage en fonction des géométries accessibles, de la matière qu’il peut enlever et de l’état de surface obtenu. L’usinage mécanique peut se faire par fraisage ou tournage ; l’électroérosion est une option pour les matériaux conducteurs ; le laser peut être envisagé en fonction de la réaction du matériau à la source d’énergie. Aucun procédé ne convient à toutes les géométries.
Les familles de géométries ci-dessous constituent un point de départ pour discuter des procédés. Elles décrivent comment un procédé peut créer une géométrie et comment il peut échouer ; elles ne visent pas à promouvoir les dimensions minimales de tel ou tel procédé.
| Famille de géométries | Procédé à envisager | Premier facteur déterminant | Conséquence technique |
|---|---|---|---|
| Poche ouverte peu profonde | Micro-fraisage | Accès de la fraise et évacuation des copeaux | Prévoyez une voie d’évacuation des copeaux ; une ouverture par le haut n’empêche pas à elle seule la recoupe des copeaux. |
| Rainure profonde et étroite | Micro-fraisage ou électroérosion | Portée, longueur de coupe et évacuation | Distinguez la profondeur à atteindre de la longueur d’arête engagée simultanément. |
| Cavité borgne de forme complexe | Fraisage ou électroérosion par enfonçage | Forme des angles et accès de l’électrode | Une fraise en rotation laisse un rayon ; une électrode profilée implique de tenir compte de son usure et de l’entrefer d’électroérosion. |
| Profil débouchant dans un métal conducteur | Électroérosion à fil | Trajectoire continue du fil | L’accès du fil et le maintien de la pièce doivent rester possibles une fois le profil détaché. |
| Arbre rond élancé | Micro-tournage ou tournage de type suisse | Soutien à proximité de la coupe | Une barre longue non soutenue peut fléchir, même lorsque la position programmée est correcte. |
| Petit trou percé | Micro-perçage | Entrée, profondeur et sortie des copeaux | Le foret peut atteindre la profondeur voulue tout en produisant une bavure de sortie inacceptable. |
| Âme ou paroi mince | Micro-fraisage avec maintien de la pièce | Serrage et effort de coupe | Soutenez la géométrie pendant la coupe, puis mesurez-la après desserrage. |
| Canal microfluidique | Fraisage ou procédé laser adapté | Forme du canal et propreté des arêtes | Une bavure réduit l’espace disponible pour l’écoulement ; un fond de canal brillant ne permet pas de vérifier sa section. |
| Texture de surface fine | Procédé laser ou procédé de coupe adapté | Texture fonctionnelle et effets thermiques | Précisez la texture à mesurer ; une rugosité moyenne plus faible ne remplace pas le motif requis. |
La revue de Nafi et Jahan sur l’électroérosion distingue les électrodes profilées pour l’électroérosion par enfonçage des électrodes-fils, et décrit les couches superficielles modifiées thermiquement. Un acier à outils dur et conducteur peut convenir à l’électroérosion, mais le choix du procédé dépend toujours de l’usure de l’électrode, du rinçage et de l’état de surface final.
Micro-fraisage et micro-tournage : quelles différences ?
Le micro-fraisage met la fraise en rotation pour créer des géométries comme des poches et des canaux ; le micro-tournage met la pièce en rotation pour produire des géométries rondes comme un arbre. Déterminez quelle rotation convient le mieux à la géométrie critique. Une pièce qui combine les deux peut nécessiter plusieurs opérations, avec une attention particulière au transfert des références entre elles.
Notre guide comparatif du fraisage et du tournage approfondit la comparaison géométrique à l’échelle de la pièce.
Le traitement laser répond lui aussi à des exigences particulières de surface. L’expérience d’ablation de métaux menée par Bauer et ses collègues en 2015 a montré que des impulsions ultracourtes pouvaient tout de même entraîner une accumulation de chaleur dans les conditions de puissance moyenne et de balayage testées. Le terme « ultracourt » ne suffit donc pas, à lui seul, à valider la surface finie.
Concevoir des pièces pour les micro-fraises à queue et les micro-forets
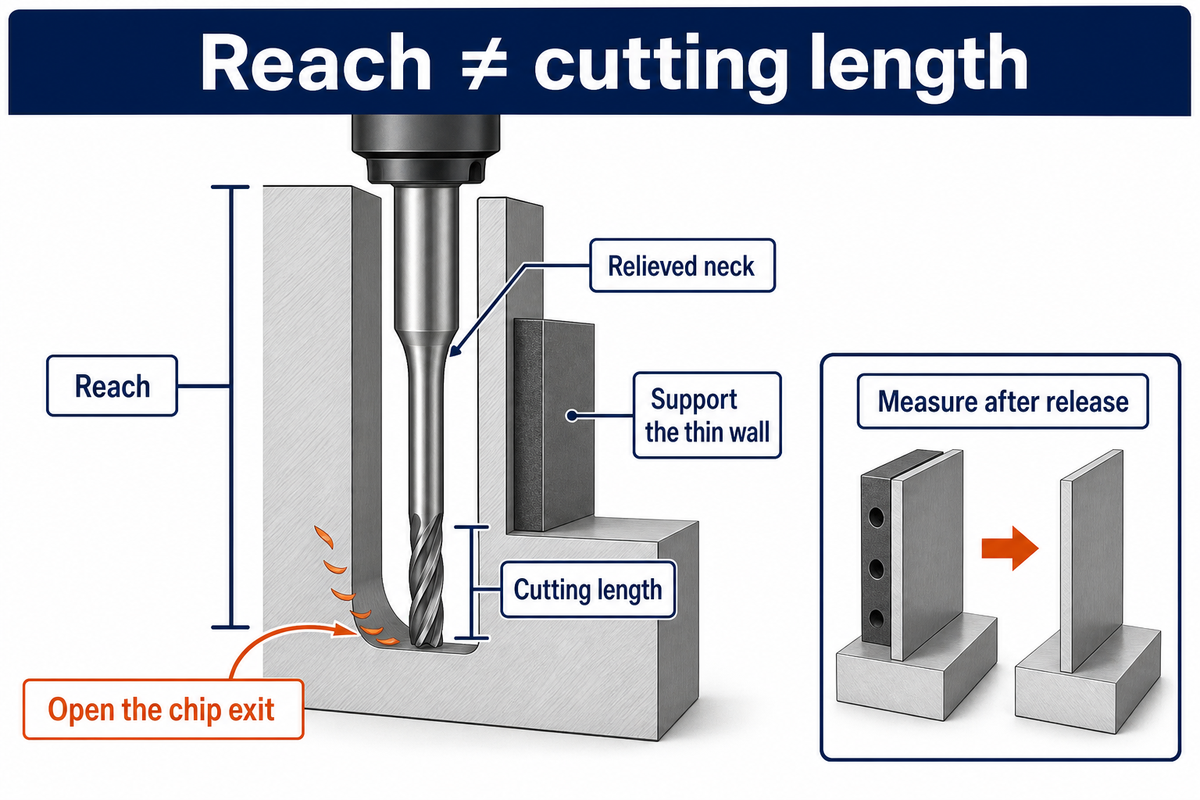
Concevez les microgéométries en tenant compte de l’accès de l’arête de coupe et du soutien pendant l’usinage. L’outil doit atteindre la géométrie, dégager les formes alentour et évacuer les copeaux. Il faut trouver un équilibre entre longueur, portée et diamètre : aucune de ces dimensions ne suffit à décrire l’outil à elle seule.
La portée détermine jusqu’où l’outil peut s’étendre ; la longueur de coupe correspond à la partie de l’outil dotée d’une arête coupante. Un col dégagé peut passer le long d’une paroi sans l’usiner. Plusieurs passes peu profondes avec une arête de coupe courte peuvent imposer une charge différente de celle d’une passe profonde sur toute la portée.
Pour les géométries complexes, déterminez quelles surfaces internes resteront inaccessibles après l’assemblage. Certaines géométries peuvent être représentées sur un plan sans offrir de trajectoire d’usinage ou de contrôle viable.
La revue sur le micro-fraisage établit un lien entre la géométrie et la rigidité de l’outil, d’une part, et son comportement en coupe, d’autre part. Le guide sur l’usinage 5 axes décrit le rôle de l’orientation de l’outil pour les décisions plus générales concernant l’accessibilité de la machine. Après avoir ajusté l’orientation, vérifiez les limites de portée et de jeu fonctionnel de l’outil.
Imaginez un canal de 0,5 mm de large et de 4 mm de profondeur, avec une paroi mince. Le plan prévoit un accès par le haut, mais aucun accès latéral. Un outil à longue portée peut atteindre le fond du canal, mais l’espace disponible pour évacuer les copeaux reste limité. Le concepteur dispose de plusieurs options : ouvrir une extrémité, réduire la profondeur, éloigner le canal de la paroi ou diviser la géométrie au niveau d’un assemblage. Si le canal conserve ses dimensions, la planification du procédé doit tenir compte de l’engagement de l’outil et de l’évacuation des copeaux sur toute sa profondeur. Augmenter la force de serrage n’est pas une amélioration sans contrepartie si cela déforme la paroi. Pour améliorer réellement la conception, il faut supprimer le facteur limitant.
L’étude de 2021 sur les bavures de sortie associe leur formation à la perte de rigidité de soutien de la pièce lorsque l’arête de coupe en sort. Il faut donc examiner la géométrie de sortie avant l’usinage. Les micro-forets présentent un problème similaire lors de la planification des arêtes d’entrée et de sortie du trou. L’arête de sortie peut être inaccessible ou nécessiter un ébavurage.
Les rayons d’angle doivent être compatibles avec la fraise, la portée non soutenue doit être aussi courte que possible, et les arêtes à laisser vives après la finition doivent être définies. Le guide de conception pour l’usinage présente d’autres choix de conception ; à l’échelle microscopique, il faut aussi analyser précisément la plus petite arête et la trajectoire des copeaux.
| Géométrie limitante | Modification à envisager | Contrôle après modification |
|---|---|---|
| Micro-trou profond | Réduisez la longueur de la section de petit diamètre en prévoyant un alésage d’accès plus large, si la fonction le permet. | Contrôlez le petit alésage restant et sa transition, pas seulement l’ouverture accessible. |
| Paroi mince | Déplacez la coupe vers une zone soutenue ou modifiez le montage de serrage. | Mesurez la paroi desserrée dans l’état spécifié. |
| Canal étroit fermé | Ouvrez une extrémité ou répartissez la géométrie entre plusieurs éléments d’un assemblage, si la fonction le permet. | Contrôlez la forme du canal, l’alignement de l’assemblage et l’état des arêtes. |
| Référence inaccessible | Ajoutez une surface de référence exploitable tout en préservant le lien avec la référence fonctionnelle. | Montrez comment le montage de contrôle positionne la géométrie finie. |
Un canal de 0,5 mm de large et de 4 mm de profondeur présente un rapport profondeur/largeur de 8:1. Ce rapport décrit la géométrie, mais ne garantit pas que la coupe soit réalisable. Ouvrir la sortie des copeaux ou mieux soutenir la paroi peut être plus efficace que de spécifier une fraise plus petite, car son diamètre inférieur peut aussi réduire sa rigidité.
Micro-usinage de l’aluminium, de l’acier et d’autres matériaux
Pour choisir un matériau destiné à une micro-pièce, tenez compte de sa nuance et de son état. L’adhérence, l’écrouissage et la microstructure locale peuvent influencer la coupe à petite échelle. Une avance adaptée à un alliage ou à un traitement thermique peut produire une bavure différente et/ou entraîner des efforts et une usure différents avec un autre alliage ou traitement thermique, même si la géométrie nominale est identique.
Peut-on micro-usiner aussi bien les métaux que les plastiques ?
Oui. Les métaux comme les plastiques peuvent être micro-usinés avec des outils de coupe et un soutien adaptés. Les facteurs limitants diffèrent : un métal ductile peut s’étaler et/ou former une bavure ; un plastique souple peut fléchir sous l’effet du serrage et de la coupe. L’outillage adapté au matériau et la définition de l’état de mesure comptent davantage que l’appellation « micro ».
L’adhérence et l’évacuation des copeaux sont déterminantes pour l’aluminium et le cuivre. La chaleur, l’écrouissage et l’usure sont des enjeux pour l’acier inoxydable et le titane. Les polymères comme le PTFE peuvent également se déformer sous l’effet du serrage et de la température. Le choix dépend des exigences fonctionnelles du matériau ; la facilité d’usinage ne détermine pas le choix d’un matériau pour un implant ou un alliage destiné à l’aéronautique.
Pour les instruments de microchirurgie, identifiez l’arête fonctionnelle et l’état final requis du matériau avant d’optimiser la coupe. Un essai d’usinage sert à évaluer le comportement du matériau en fabrication, pas son adéquation à un usage médical.
Pour les pièces en polymère souple, consultez le guide d’usinage du PTFE pour les questions de réglage propres au matériau. Le comportement décrit ci-dessous a été observé lors d’une expérience sur le titane.
L’exemple de l’expérience de 2013 menée par Attanasio et ses collègues sur le Ti6Al4V est utile ici. Quatre microstructures ont été usinées avec des fraises à queue de 200 µm. Lors de ces essais, les échantillons entièrement lamellaires ont présenté des efforts de coupe et une usure de l’outil plus faibles. Il est essentiel de consigner l’état du matériau pour comparer des lots, plutôt que de se contenter du nom de l’alliage.
Le traitement thermique répond à la fonction finale de la pièce. Le modifier uniquement pour faciliter l’usinage pourrait donc créer d’autres problèmes. Notre guide de sélection des matériaux CNC propose une comparaison plus large.
Les microstructures en titane désignées Ti6Al4V ont présenté des réactions différentes à la coupe avec une fraise de 200 µm. Outre l’outil et les réglages d’engagement, l’état du matériau doit être consigné. En cas de résultats différents entre les lots, vérifiez d’abord cette variable avant de conclure que la machine a perdu en précision.
Pourquoi les micro-fraises cassent : diagnostiquez avant de réduire la vitesse
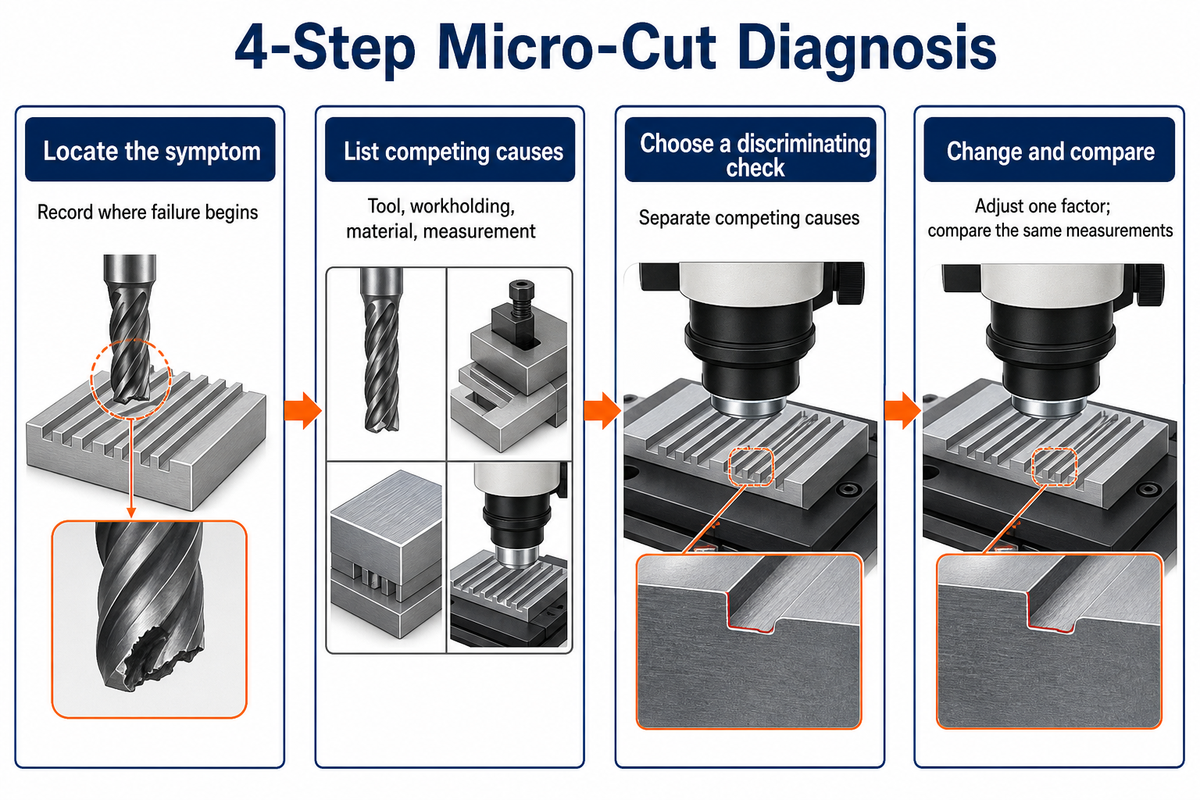
Les micro-fraises à queue cassent en raison d’une surcharge localisée, de l’usure ou d’une instabilité dépassant leurs capacités. D’autres variables entrent aussi en jeu. Un diagnostic utile relie l’emplacement de la rupture et les indices visibles sur la surface aux causes possibles, puis modifie une seule variable contrôlée pour observer ses effets sur l’outil et la pièce étudiés.
Diagnostic en 4 étapes du micro-usinage
La méthode de diagnostic en 4 étapes des micro-coupes relie les symptômes aux différentes causes possibles, puis s’appuie sur un contrôle discriminant et une action corrective maîtrisée.
- Localisez le symptôme. Notez où commencent la rupture, l’apparition de bavures ou la dérive dimensionnelle.
- Énumérez les causes possibles. Prenez en compte l’outil, le maintien de la pièce, le matériau et les effets liés à la mesure.
- Choisissez un contrôle discriminant. Faites une observation qui permet de distinguer ces causes.
- Modifiez un paramètre et comparez. Ajustez un seul facteur, puis comparez les mêmes mesures de conformité.
La matrice applique cette séquence à divers problèmes de micro-pièces. C’est un outil de diagnostic : chaque action est donc liée à une observation plutôt qu’à une correction universelle de l’avance d’usinage.
| Symptôme observé | Causes possibles | Contrôle discriminant | Action et limite |
|---|---|---|---|
| Les bavures augmentent après la réduction de l’avance d’usinage | Labourage, arête usée ou soutien insuffisant à la sortie | Comparez l’état de l’arête et la formation des copeaux en maintenant l’engagement de l’outil constant | Rétablissez un régime de coupe adapté et soutenu ; ne divisez pas automatiquement l’avance d’usinage par deux à répétition. |
| Une dent s’use plus vite | Faux-rond ou engagement inégal des dents | Mesurez l’outil en rotation près de l’arête de coupe | Nettoyez et repositionnez le porte-outil, puis refaites la mesure avant de modifier le programme. |
| Les ruptures se répètent au fond d’une rainure | Accumulation de copeaux, engagement excessif ou perte du jeu fonctionnel | Examinez l’évacuation des copeaux et la profondeur à laquelle la défaillance commence | Modifiez l’évacuation des copeaux et l’engagement ; un cycle plus lent peut tout de même remettre en coupe des copeaux coincés. |
| La largeur de la rainure varie selon le sens de coupe | Déflexion de l’outil ou de la pièce | Comparez les passes en sens opposés et les mesures de la pièce une fois libérée | Réduisez la portée non soutenue ou améliorez le soutien avant de corriger la trajectoire. |
| Le diamètre du trou est conforme, mais le passage est obstrué | Bavure de sortie, débris ou ouverture incomplète | Examinez les deux extrémités et le passage fonctionnel | Maîtrisez l’arête de sortie et la méthode de nettoyage, puis refaites la mesure. |
| Une rainure mesurée optiquement semble plus étroite que l’outil | Bavure ou détection de l’arête influencée par le seuil | Examinez le profil et l’arête retenue pour la mesure | Définissez précisément l’arête avant de modifier la compensation d’outil. |
| L’état de surface varie d’un lot de matériau à l’autre | Différences de microstructure, de dureté ou d’inclusions | Comparez l’état du matériau ainsi que sa nuance | Maintenez constant l’état spécifié du matériau ; ne modifiez pas le traitement thermique dans le seul but de faciliter la coupe. |
| Les pièces sont conformes lorsqu’elles sont bridées, mais ne le sont plus après leur libération | Déformation élastique du montage | Répétez la mesure dans l’état libre défini | Modifiez le soutien et la force de serrage ; serrer davantage peut aggraver le résultat. |
| Une alarme de surveillance ne concorde pas avec le contrôle | Transfert non validé du capteur ou du modèle | Comparez l’alarme à l’usure réelle et aux mesures de la pièce | Revalidez le signal pour le matériau, l’outil et l’engagement avant toute intervention automatique. |
Les mécanismes s’appuient sur la revue sur le micro-fraisage et l’expérience consacrée aux bavures de sortie. L’entretien de Modern Machine Shop avec Jeff Davis de Harvey Performance explique également comment le remplacement de l’outil et l’instabilité peuvent annuler le bénéfice d’un cycle programmé plus rapide.
Le guide complet du fraisage CNC apporte un contexte plus large. Ces contrôles portent sur l’échelle microscopique ; appliquez-les à la caractéristique qui présente le défaut.
Dans l’exemple retenu d’un outil de 0,2 mm à deux dents, réduire l’avance de table de 127,3 mm/min à 63,7 mm/min à une vitesse de broche de 31 831 rpm fait passer l’avance programmée par dent de 2 µm à environ 1 µm. Réduire l’avance par dent à 1 µm peut accroître le labourage, selon le régime de coupe local.
Contrôle des micro-pièces : distinguer tolérance et résolution
Le contrôle d’une micro-pièce doit évaluer la caractéristique spécifiée avec une incertitude suffisamment faible pour permettre la décision de conformité convenue. La résolution de l’instrument décrit l’affichage ou l’incrément de mesure, et non l’incertitude globale de mesure. L’interprétation des arêtes, l’échantillonnage, la taille du palpeur, l’alignement, la température et le montage influent sur le résultat ; un instrument à haute résolution ne suffit donc pas nécessairement à établir la conformité.
Quelle est la précision de l’usinage micro CNC ?
La précision est un résultat propre à chaque caractéristique, établi par des mesures, et non un chiffre unique associé à l’usinage CNC. Précisez la dimension, la référence et la tolérance, puis évaluez les incertitudes du procédé et de la mesure. Une même pièce peut nécessiter différentes méthodes de mesure pour un alésage, une paroi mince et le fond d’un canal inaccessible.
Le document de NIST sur la métrologie dimensionnelle établit le lien entre traçabilité et chaîne ininterrompue de comparaisons avec leurs incertitudes. La norme ISO 14253-1:2017 traite des décisions de conformité en présence d’incertitude de mesure, par exemple lorsque les valeurs mesurées sont proches des limites spécifiées. La fiche publique indique que la version 2017 est toujours en vigueur, après confirmation en 2023.
Note technique
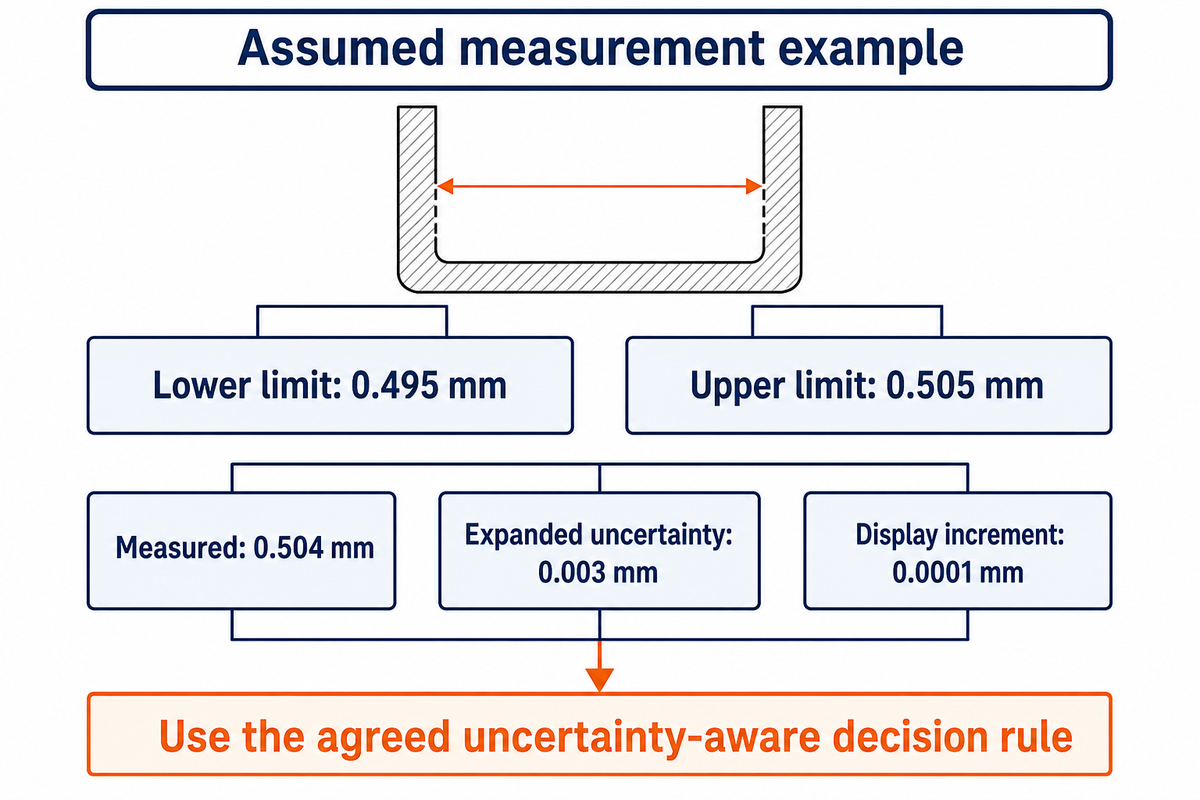
Exemple : une caractéristique de 0.500 ± 0,005 mm a des limites de 0,495–0,505 mm. Un résultat affiché de 0,504 mm se situe à seulement 0,001 mm de la limite supérieure. Si l’incertitude élargie indiquée est de 0,003 mm, la décision de conformité doit suivre la règle convenue qui tient compte de l’incertitude ; la résolution de l’affichage ne suffit pas à trancher.
Un ingénieur qualité obtient une mesure de 0,504 mm sur un canal. L’affichage indique des valeurs par incréments de 0,0001 mm, ce qui semble à première vue beaucoup plus précis que la tolérance. Pourtant, l’incertitude élargie déclarée est de 0,003 mm et l’arête observée à l’optique varie selon l’éclairage. Avant d’accepter la pièce, l’ingénieur vérifie l’arête définie, le montage de mesure et la règle de décision convenue. L’ébavurage fait partie de la gamme de finition ; le résultat doit donc représenter le canal après ébavurage. Répéter plusieurs fois le même choix biaisé d’arête ne supprime pas le biais. Une méthode de mesure qui identifie systématiquement la limite réelle de la caractéristique serait préférable.
Cette préoccupation trouve aussi un écho expérimental. L’étude de 2024 d’Abeni et ses collègues fait état d’un outil de 800 µm mesuré à 789 ± 2 µm et relève les difficultés liées aux bavures lors de la mesure optique de la largeur des rainures. L’étude de NIST sur la mesure d’ouvertures recense l’échantillonnage de la forme globale et le filtrage dû à la taille finie du palpeur parmi les autres sources d’incertitude. Les méthodes optiques et une MMT présentent donc des contraintes différentes d’accès et d’échantillonnage.
Pour une caractéristique de 0.500 ± 0,005 mm, la largeur totale de tolérance est de 0,010 mm. Un incrément d’affichage de 0,0001 mm ne représente qu’un élément du système de mesure. Définissez l’arête finie, l’échantillonnage et les règles d’acceptation avant d’accepter une mesure proche de l’une ou l’autre limite de spécification.
Coût du micro-usinage : payer pour des pièces conformes, pas seulement pour des cycles rapides
Pour comparer le coût du micro-usinage, tenez compte du nombre de pièces acceptées dans le lot et des coûts associés à ce lot. L’avantage d’un cycle de coupe court peut être annulé par le remplacement de l’outil, l’ébavurage, le contrôle et les rebuts. La comparaison repose sur des limites de coûts cohérentes et inclut les autres coûts liés à toute amélioration du procédé.
Le cadre de l’American Society for Quality relatif au coût de la qualité distingue les coûts de prévention, d’évaluation et de défaillance. Le contrôle relève de l’évaluation, tandis que les rebuts et les retouches relèvent des défaillances internes. L’analyse de ces coûts peut aider à comprendre pourquoi le seul temps d’usinage ne suffit pas.
Exemple de coût par pièce acceptée
L’exemple de coût par pièce acceptée divise le coût total retenu pour le lot par le nombre de pièces acceptées afin de montrer comment le rendement modifie la comparaison opérationnelle.
Hypothèses retenues : coût de mise en route, $300 ; coût d’usinage, $5 par pièce lancée ; coût de contrôle, $2 par pièce lancée. Pour 100 pièces lancées, le total des dépenses prises en compte est de $300 + 100 × ($5 + $2) = $1,000. Avec 90 pièces acceptées, le coût s’élève à $11,11 par pièce acceptée ; avec 99 pièces acceptées, il s’élève à $10,10 par pièce acceptée. Maintenir les dépenses fixes permet d’isoler l’effet du rendement. Si l’amélioration entraîne $100 de coûts supplémentaires de prévention, de procédé ou autres, le second résultat devient $1 100 ÷ 99 = $11,11. Les retouches pertinentes et autres coûts omis doivent être inclus avant d’effectuer la comparaison. Il s’agit d’une comparaison définie pour un lot opérationnel. La comptabilité des stocks et le prix de vente du fournisseur reposent sur leurs propres limites de coûts.
Le guide du coût de l’usinage CNC couvre les facteurs de coût plus larges. Pour une caractéristique microscopique, prenez en compte les opérations de manutention et de contrôle qui se poursuivent après l’arrêt de l’outil.
Passer du prototype à des micro-composants reproductibles
La fabrication répétable de micro-composants exige une gamme stable, de l’état du matériau jusqu’à la coupe, la finition et la mesure. Un prototype réussi montre qu’une pièce a été fabriquée dans des conditions données. En production, il faut maîtriser les variations d’outil sur l’ensemble du lot et réaliser des mesures de conformité représentatives de la caractéristique finie.
Définissez ensemble l’état du matériau, le montage de l’outil et du porte-outil, les paramètres de coupe, l’ébavurage et l’état dans lequel le contrôle est effectué. Comparez les pièces au cours de la durée de vie de l’outil et après son remplacement. L’automatisation ne peut pas compenser une référence non définie ou une mesure qui suit la mauvaise arête.
En cours de production, les variations doivent être rattachées à une cause précise. En usinage de précision CNC, le changement de dimension après le remplacement de l’outil nécessite une investigation différente de celle d’un dommage aléatoire causé par la manutention.
Les travaux visant à étendre la surveillance sont en cours. Dans leur étude de mars 2026, Abu, Huo et Liu ont associé les signaux d’émission acoustique et de force à des outils revêtus de diamant de 0,9 mm pour le micro-fraisage du verre et du silicium. Ils préconisent l’intégration des contrôleurs et l’extension de ces travaux à d’autres matériaux fragiles. L’usinage des métaux nécessite des vérifications supplémentaires, et un modèle de signal établi en laboratoire ne garantit pas un procédé de contrôle prêt à l’emploi.
À retenir
Un outil de 200 µm, une tolérance à l’échelle du micron et une résolution d’affichage fine décrivent des aspects différents du procédé. Un micro-usinage fiable relie la géométrie de la caractéristique, le comportement en coupe et la méthode de mesure utilisée pour accepter la pièce finie.
Lorsque la conception est prête à être étudiée sous l’angle de la fabricabilité, consultez les services de micro-usinage CNC de Zhenling pour découvrir le procédé proposé. La discussion doit commencer par la fonction de la pièce.
Foire aux questions
Quelle est la plus petite taille d’outil utilisée en micro-usinage ?
Il n’existe pas de diamètre minimal universel pour les outils de coupe.
Les diamètres de coupe disponibles dépendent de la famille d’outils, du matériau et de la portée requise. Le diamètre indiqué au catalogue ne suffit pas à déterminer la plus petite caractéristique réalisable de façon fiable sur une pièce finie. Vérifiez le diamètre, la longueur de coupe et les limites d’application indiqués par le fabricant, puis confirmez que la caractéristique peut être maintenue, débarrassée de ses copeaux et mesurée après finition. C’est le procédé exploitable qui compte, pas le plus petit outil répertorié.
Le micro-usinage peut-il utiliser des outils standard ?
Certains équipements standard peuvent convenir, mais l’ensemble du montage doit être vérifié.
Un petit outil de coupe ne fonctionne pas automatiquement bien dans un montage ordinaire. Le faux-rond de l’outil, l’état du porte-outil, le comportement de la broche et le maintien de la pièce doivent être adaptés à la caractéristique. Utilisez un outillage spécialisé conçu pour le matériau et l’échelle de coupe, et vérifiez la combinaison lors d’un essai au lieu de vous fier uniquement à la résolution de positionnement annoncée par la machine. Les centres d’usinage CNC standard comme les équipements CNC spécialisés nécessitent cette vérification au niveau du procédé.
Le micro-usinage CNC convient-il à la production de masse ?
Oui, si le procédé et le contrôle restent stables tout au long de la production.
La question utile est de savoir si l’outillage, le maintien de la pièce, l’évacuation des copeaux et la mesure restent constants d’un bout à l’autre du lot. Un prototype réussi démontre qu’une pièce a été fabriquée ; la planification de la production nécessite aussi des éléments sur les variations, le remplacement des outils et le traitement des pièces non conformes. Tenez compte de la fréquence des contrôles autant que du cycle de coupe, car le client reçoit des pièces de précision conformes.
À quelle vitesse s’effectue le micro-usinage ?
La caractéristique et les exigences de conformité déterminent le rythme de production utile.
Une vitesse de broche élevée ne signifie pas automatiquement un cycle court. Les outils minuscules peuvent nécessiter un engagement limité, tandis que le nettoyage, l’ébavurage et la mesure ajoutent du temps après la coupe.
Pourquoi l’état de surface est-il important pour une caractéristique microscopique ?
Un petit défaut d’arête ou une texture peut occuper une part importante d’une caractéristique fonctionnelle.
Son importance dépend de la fonction de la surface : une face d’étanchéité, une surface de glissement et un canal de fluide n’ont pas les mêmes exigences. Spécifiez la surface concernée et la méthode de mesure au lieu d’imposer une seule valeur de rugosité à toute la pièce. Une surface brillante à l’œil ne prouve pas que la géométrie, l’état des arêtes ou la propreté sont conformes. De même, une valeur de rugosité plus faible ne garantit pas à elle seule un meilleur fonctionnement si la mesure exclut un défaut important. Prévoyez l’accès au contrôle avant l’usinage et déterminez si l’ébavurage ou la finition risque d’arrondir une arête qui doit rester bien définie. Pour une nouvelle conception, reliez l’exigence de conformité à sa fonction et vérifiez-la à l’aide d’une méthode adaptée. Évitez d’imposer un état de surface exigeant à une surface inaccessible au seul motif que la pièce est petite ; précisez la direction et l’emplacement auxquels la mesure doit correspondre.
Quelle est la différence entre le micro-usinage et le nano-usinage ?
Ces termes désignent des échelles différentes, mais il importe de préciser la grandeur décrite.
Demandez-vous si une affirmation concerne la taille de la caractéristique, la texture de surface, la résolution de positionnement ou la précision obtenue. La même distinction s’applique aux spécifications ultra-précises et submicroniques. Une résolution d’affichage au nanomètre ne suffit pas à établir une précision nanométrique sur une micro-pièce finie.
Les exemples numériques de ce guide illustrent des principes à partir d’hypothèses énoncées pour des comparaisons d’ingénierie. Ils ne correspondent pas aux données de production de Zhenling et ne constituent pas des garanties d’usinage ; ils ne doivent pas être généralisés à tous les types de coupe. Les résultats expérimentaux publiés restent liés à leur contexte.
Références et sources
- O’Toole, Kang et Fang : procédé de micro-fraisage de précision, état de l’art (revue de 2021).
- De Oliveira et ses collègues : effet de taille et épaisseur minimale du copeau en micro-fraisage (2015 ; résumé).
- Rezaei, Sadeghi et Budak (2018 ; résumé issu d’un dépôt). Détermination de l’épaisseur minimale de copeau non déformé dans diverses conditions d’usinage lors du micro-fraisage du Ti-6Al-4V.
- MIT Center for Bits and Atoms : équation de la vitesse de broche.
- Cutting Tool Engineering : répondre aux besoins de vitesse du micro-usinage (entretien professionnel).
- Nafi et Jahan : génération de surfaces fonctionnelles par électroérosion, une revue
- Bauer et ses collègues : accumulation de chaleur lors de l’ablation laser de métaux par balayage à impulsions ultracourtes, 2015 (résumé).
- Attanasio et ses collègues : influence des microstructures des matériaux sur le micro-fraisage de l’alliage Ti6Al4V, 2013.
- Étude de la formation des bavures de sortie en micro-fraisage, 2021.
- Abeni et ses collègues : faux-rond de l’outil en micro-fraisage : élaboration d’un modèle analytique fondé sur l’analyse du signal de force de coupe, 2024.
- Modern Machine Shop : 5 conseils pour passer au micro-usinage, 2019.
- ISO 14253-1:2017 : règles de décision pour vérifier la conformité ou la non-conformité aux spécifications (champ d’application et statut publics).
- Boîte à outils de métrologie technique du NIST : foire aux questions (traçabilité et incertitude).
- Muralikrishnan, Stone et Stoup : mesure de la surface d’arêtes en lame de couteau et d’ouvertures cylindriques à l’aide d’une fibre de palpage à très faible force sur une MMT , 2008 (résumé de publication).
- American Society for Quality : coût de la qualité.
- Abu, Huo et Liu : intégration de systèmes d’émission acoustique et de dynamométrie pour la surveillance de l’état des outils lors du micro-usinage de matériaux fragiles, 2026.
Articles connexes
- Guide de l’usinage de précision CNC : relier les exigences dimensionnelles au procédé de fabrication.
- Guide de l’usinage suisse
- Guide de l’usinage CNC de l’acier inoxydable
- Guide de l’usinage CNC du titane : découvrez le contexte plus large du matériau et du procédé.






